Preisanfrage und Unterstützung bei der Musteranforderung
Für Dentallabore, Kliniken, Händler und Beschaffungsteams, die Zirkonkronen, Lithiumdisilikat-Kronen, Veneers, OEM-Dienstleistungen oder Großhandelsaufträge für Zahnersatz vergleichen.
Teilen Sie uns bitte Ihren Produkttyp, das Material, das monatliche Volumen, das Bestimmungsland und Ihren Musterwunsch mit, damit unser Vertriebsteam die passenden nächsten Schritte einleiten kann.
Qualitätskontrollstandards für ultradünne Zirkoniumdioxid-Veneers im Labor
„Thin“ verändert alles.
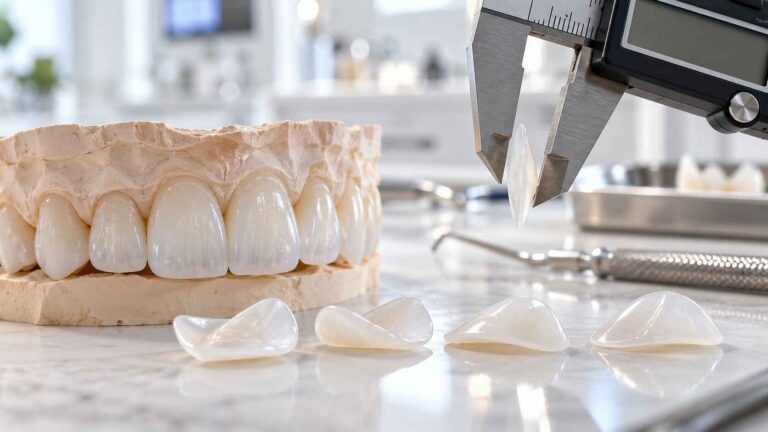
Wenn eine Zirkon-Verblendung mit einer Dicke von etwa 0,3–0,5 mm anstelle der für eine herkömmliche Vollkontur-Restauration üblichen Abmessungen gestaltet wird, stellt ein kleiner Frässpan, ein überpolierter Rand, ein Maßfehler nach dem Sintern oder eine unkontrollierte Anpassung nicht mehr nur ein kleines Ärgernis im Labor darstellen – sie können einen erheblichen Anteil der Restauration selbst ausmachen.
Warum prüfen manche Labore ultradünne Zirkon-Veneers dann immer noch fast genauso wie Kronen?
Das sollten sie nicht.
Meiner Ansicht nach ist der Ausdruck “Qualitätskontrolle bei Zirkon-Veneers” wird oft zu leichtfertig verwendet. Ein Techniker schaut sich die Farbe an, setzt die Restauration auf ein Modell, überprüft, ob sie nicht wackelt, und nennt das dann Qualitätskontrolle.
Das ist eine Plausibilitätsprüfung.
Eine echte Qualitätskontrolle im Labor erfordert messbare Freigabekriterien.
Diese Unterscheidung ist wichtig, da moderne transluzente Zirkonoxide keine einheitlichen, untereinander austauschbaren Materialien sind. Zirkonoxid-Systeme können sich hinsichtlich Yttriumoxid-Gehalt, Phasenzusammensetzung, Transluzenz, Festigkeit, empfohlener Mindeststärke, Sinterprogramm, Indikationen und Anweisungen zur Oberflächenbehandlung unterscheiden.
Die US-amerikanische FDA stuft Zahnkeramikprodukte gemäß 21 CFR 872.6660 derzeit als Medizinprodukte der Klasse II und listet unter anderem folgende Normen auf: ISO 6872:2024, Zahnmedizin – Keramische Werkstoffe, sowie Normen für bearbeitbare Keramikrohlinge.
Dieser Rechtsrahmen ist sinnvoll.
Allerdings wird einem Dentallabor nicht für jede 0,3-mm-Verblendung eine fertige QC-Checkliste zur Verfügung gestellt.
Das Labor muss noch eines bauen.
Die Qualitätskontrolle für ultradünne Zirkon-Veneers beginnt bereits vor dem Fräsen
Die erste Entscheidung zur Qualitätskontrolle fällt, noch bevor ein Bohrer Zirkonoxid berührt.
Ein Labor sollte genau wissen, welcher Rohling verwendet wird, und genügend Informationen aufzeichnen, um die Restauration bis zu diesem Rohling zurückverfolgen zu können.
Ich würde zumindest erwarten, dass die Produktionsaufzeichnungen folgende Angaben enthalten:
Hersteller;
Zirkoniumdioxid-Produkt oder -Serie;
leere Los- oder Chargennummer;
Farbton;
Transparenzgrad;
Nenn-Yttriumoxid-Kategorie, sofern angegeben;
Rohteilstärke;
Fräsmaschine;
CAM-Strategie;
Sinterofen;
Sinterprogramm;
Herstellungsdatum;
Verlauf der Überarbeitungen oder Anpassungen.
Das ist keine administrative Auszeichnung.
Moderner Zahnmedizin-Zirkonoxid kann hauptsächlich Zirkoniumdioxid enthalten ZrO₂, zusammen mit Yttriumoxid Y₂O₃, Hafniumoxid HfO₂, Aluminiumoxid und geringe Mengen an Pigmenten oder anderen Bestandteilen.
In einer FDA-510(k)-Zusammenfassung für ein Zahnmedizin-Zirkonoxid-System werden beispielsweise Zusammensetzungen beschrieben, die ZrO₂, HfO₂, Y₂O₃ und Al₂O₃ enthalten, und es werden Produktvarianten mit einer Biegefestigkeit von mindestens 600 MPa oder 800 MPa, je nach Modell.
Ein weiterer, veröffentlichter FDA-Antrag für mehrschichtiges Zirkonoxid beschreibt Produktvarianten, die folgende Werte überschreiten: 500 MPa oder 800 MPa, wobei die Unterschiede in der Transluzenz zum Teil auf Schwankungen der Y₂O₃-Konzentration zurückzuführen sind.
Genau aus diesem Grund ist “es handelt sich um Zirkonoxid” keine ausreichende Materialangabe.
„3Y“, „4Y“ und „5Y“ sind nicht nur Marketingbegriffe
Ein höherer Yttriumoxid-Gehalt wird üblicherweise eingesetzt, um den Anteil der kubischen Phase zu erhöhen und die optischen Eigenschaften zu verbessern, allerdings geht dies mit Einbußen bei der mechanischen Festigkeit einher.
Dieser Kompromiss macht sich deutlich stärker bemerkbar, wenn die Materialstärke gegen 0,3 mm sinkt.
Eine veröffentlichte Studie, in der Zirkoniumdioxid-Laminat-Veneers verglichen wurden, ergab 3Y-Zirkonoxid, 5Y-Zirkonoxid, kombiniertes 3Y/5Y-Material und Lithiumdisilikat unter 0,3 mm und 0,5 mm Dicken.
Auf das Ergebnis kommt es an.
Die Verringerung der Furnierdicke von 0,5 mm auf 0,3 mm führte bei allen getesteten Laminatgruppen zu einer Verringerung der Bruchfestigkeit. Die Studie ergab eine durchschnittliche Bruchfestigkeit von bis zu etwa 865 N bei 0,5 mm 3Y-Zirkonoxid und 846 N bei 0,5 mm kombinierter 3Y/5Y-Zirkonoxid-Legierung.
Ein Labor sollte daher nicht stillschweigend eine “durchscheinendere” Zirkonoxidkrone verwenden, nur weil zwei Scheiben zufällig dieselbe Farbbezeichnung haben.
Optische Ähnlichkeit bedeutet nicht, dass mechanische Gleichwertigkeit gegeben ist.
Die QC-Nummern, die ich auf dem Laborarbeitsplatz anbringen würde
Ein Labor benötigt Zahlen, die Techniker tatsächlich überprüfen können.
Nicht “dünn”.”
Nicht “gut geeignet”.”
Nicht “schöne Durchsichtigkeit”.”
Zahlen.
Das folgende Schema unterscheidet zwischen Konstruktionsvorgaben, die vom Materialhersteller oder im Rahmen des Verschreibungsworkflows bereitgestellt werden sollten von messbare Kontrollpunkte im Labor.
Qualitätskontrollparameter
Laboruntersuchung
Praktische Freigabelogik
Zirkonia-Identität
Produkt, Charge, Farbton, Lichtdurchlässigkeit
Muss der Verschreibung und dem zugelassenen Material entsprechen
Vorgesehene Furnierdicke
CAD-Dickenkarte
Keine Fläche unterhalb der validierten Hersteller-/Konstruktions-Mindestanforderungen
Fertigdicke
Messschieber, Mikrometer oder validierte digitale Messung
Mehrere Punkte mit CAD-Spezifikation vergleichen
Integrität der Margen
Visuelle Prüfung unter Vergrößerung
Keine Absplitterungen, Brüche oder unkontrollierte Ausdünnung
Randadaptation
Einpassung des Modells/der Form sowie Mikroskop oder validiertes digitales Verfahren
Mit der vom Labor dokumentierten Abnahmetoleranz vergleichen
Interne Anpassung
Sitzplätze, Kontaktdaten und gegebenenfalls Bewertung der digitalen Version bzw. des Nachbaus
Keine interne Verriegelung, die ein vollständiges Einrasten verhindert
Oberflächenintegrität
Vergrößerte Prüfung nach der Endbearbeitung
Keine Risse, Vertiefungen oder tiefe Schleifrillen
Schatten
Vergleich unter kontrollierten Lichtbedingungen
Die richtige, vorgeschriebene Farbnuance
Lichtdurchlässigkeit
Zugelassene Referenz/Probe oder validierter optischer Arbeitsablauf
In Übereinstimmung mit der Verschreibung und dem Substratplan
Sintern
Überprüfung des Ofenprotokolls/Programms
Richtiges Programm und abgeschlossener Zyklus
Endgültige Sitzordnung
Überprüfung des Mastermodells/der Matrize
Passives, wiederholbares Sitzen ohne Schaukeln
Rückverfolgbarkeit von Fällen
Produktionsrekord
Rohling, Walzwerk, Ofen und Bediener rückverfolgbar
Ich würde außerdem trennen Entwurfsabnahme von Endproduktabnahme.
Warum?
Denn ein Veneer kann korrekt auf 0,50 mm ausgelegt und gefräst werden und nach einer intensiven Anpassung eine Enddicke von 0,38 mm aufweisen.
Die CAD-Datei allein kann die endgültige Dicke nicht belegen.
Mehr als einen Punkt messen
Bei ultradünnen Zirkon-Veneers sagt eine einzige zentrale Messung nur sehr wenig aus.
Die Dicke sollte an klinisch relevanten Stellen gemessen werden, wie zum Beispiel:
zervikal;
mittlerer Gesichtsbereich;
inzisal-fazial;
mesialer Übergang;
distaler Übergang;
jeder Charakterisierungs- oder Konturreduktionsbereich.
Ein Labor, das nahe am validierten Mindestwert eines Materials arbeitet, sollte außerdem die kleinster Messwert, und nicht nur einen Durchschnittswert zu berechnen.
Diese Unterscheidung ist wichtig.
Ein Furnier mit einer durchschnittlichen Dicke von 0,51 mm könnte dennoch einen lokal begrenzten Bereich mit einer Dicke von 0,27 mm aufweisen.
Das ist ganz okay.
Die Restaurierung darf nicht.
Auch die Dicke von Zirkon-Veneers ist ein optischer Faktor
Bei der Qualitätskontrolle der Dicke geht es nicht nur um die Bruchfestigkeit.
Es verändert sein Aussehen.
Eine Studie über 75 hochtransluzente 5Y-TZP-Zirkon-Veneers verglichene Proben bei 0,50 mm, 0,75 mm und 1,0 mm auf den Substratfarben A1, A2, A3, A3,5 und A4.
Die 0,50 mm dicke Verblendschalen wiesen eine deutlich höhere Transluzenz auf als die Gruppen mit 0,75 mm und 1,0 mm, während auch die Substratfarbe das endgültige optische Ergebnis beeinflusste.
Das führt zu einer unangenehmen Realität in der Produktion.
Der Techniker darf die Enddicke, die Farbe des Stumpfes und die Transluzenz nicht als drei getrennte Bereiche betrachten.
Sie interagieren miteinander.
Angenommen, die Verschreibung sieht eine hochtransluzente 0,5-mm-Verblendung auf einem A1-Substrat vor.
Legen Sie nun dasselbe Furnier auf einen dunkleren A4-Träger.
Das gleiche Zirkonoxid.
Gleiche nominale Lichtfarbe.
Gleiche Dicke.
Ein anderes Sehproblem.
Ein verbessertes Qualitätskontrollprotokoll für die Transluzenz
Bei anspruchsvollen Fällen im Frontzahnbereich würde ich Folgendes dokumentieren:
Zirkontyp und Transluzenzserie;
Wiederherstellungsdicke;
vorgeschriebene Endfarbe;
Schatten durch Unterwuchs oder Baumstümpfe, sofern vorhanden;
gegebenenfalls optische Annahmen einbeziehen oder festlegen;
angewandte Charakterisierung;
Lackier- oder Polierablauf;
Endkontrolle unter kontrollierten Lichtverhältnissen.
Ein Spektralphotometer oder ein kalibriertes digitales Farbsystem kann diesen Arbeitsablauf optimieren, doch die Ausrüstung allein kann mangelhafte Eingabedaten nicht beheben.
Wenn das Labor den Farbton des Substrats nie erhält, kann es unmöglich auf magische Weise prüfen, wie ein 0,4 mm dickes, transluzentes Veneer diesen verdeckt.
Das ist ein Problem mit den Verschreibungsdaten.
Und die Labore sollten das auch sagen.
Für die Passgenauigkeit ist ein festgelegtes Prüfverfahren erforderlich
“Passt zum Modell” ist eine der schwächsten Aussagen zur Qualitätskontrolle in der restaurativen Zahnmedizin.
Wie wurde das gemessen?
Bei welcher Vergrößerung?
An wie vielen Standorten?
Wurde das Furnier vollständig aufgelegt?
Gab es eine interne Bindung?
War das Mastermodell genau?
Ohne eine Methode ist “gute Passform” meist nur eine Frage der Meinung.
Eine vergleichende Studie zu 32 Schneidezähne Bei den mit CAD/CAM-Zirkon-Veneers oder Presskeramik-Veneers restaurierten Zähnen wurden für die CAD/CAM-Zirkon-Gruppe folgende Durchschnittswerte angegeben:
79,88 ± 3,71 µm externe Anpassung;
79,14 ± 15,70 µm interne Anpassung;
82,39 ± 28,55 µm zervikale Anpassung;
86,85 ± 21,72 µm Anpassung an die Schneidekante.
Die Forscher stellten in ihrem Versuchsaufbau fest, dass die CAD/CAM-Veneers eine bessere äußere und innere Rand-Wand-Passung aufwiesen als die Presskeramik-Gruppe.
Diese Zahlen sollten nicht blind in die Bestanden/Nicht bestanden-Spezifikationen jedes Labors übernommen werden.
Unterschiedliche Präparationskonzepte, Scanner, Frässysteme, Distanzstück-Einstellungen, Zirkonoxidprodukte, Sinterzyklen und Messverfahren können das Ergebnis beeinflussen.
Die Studie macht jedoch einen wichtigen Punkt deutlich: Marginale Anpassung ist messbar.
Also miss es nach.
Die Gestaltung der Vorbereitung kann das Ergebnis beeinflussen
Es gibt noch eine weitere Komplikation.
Eine Studie zum Vergleich verschiedener Präparationskonzepte für transluzente Zirkoniumdioxid-Laminat-Veneers ergab, dass a Fenstervorbereitung zeigten in bestimmten gemessenen Bereichen eine bessere Rand- und interne Anpassung als Überlappungskonstruktionen mit Schneideverlängerung.
Das bedeutet, dass eine Untersuchung im Rahmen einer Labor-Nachstellung nicht bei folgenden Punkten Halt machen sollte:
“Die Mühle wurde kalibriert.”
Der Techniker sollte die gesamte Kette überprüfen:
Manchmal befindet sich der Defekt nicht dort, wo er sichtbar wird.
Das ist eine harte Wahrheit, die man sich vor Augen halten sollte.
Das Sintern ist ein Qualitätskontrollprozess und nicht nur ein Ofenzyklus
CAD/CAM-Restaurationen aus Zirkonoxid werden in der Regel in einem teilweise gesinterten Zustand gefräst und anschließend gebrannt, um ihre endgültigen Eigenschaften und Abmessungen zu erreichen.
In den FDA-Unterlagen zu Zahnmedizin-Zirkonrohlingen wird dieser Arbeitsablauf ausdrücklich beschrieben: Das Material wird mittels CAD/CAM bearbeitet und anschließend gesintert, damit das Zirkon seine endgültigen Eigenschaften erreicht.
Bei ultradünnen Verblendungen kommt der richtigen Ofensteuerung eine noch größere Bedeutung zu, da dem Zahntechniker bei der fertigen Restauration weniger Material zur Korrektur zur Verfügung steht, sobald Maßfehler oder Verformungen auftreten.
Ein Qualitätskontrollprotokoll des Labors sollte Folgendes bestätigen:
Ofenidentifizierung;
Programm ausgewählter Hersteller;
Heizplan, sofern erforderlich;
Höchsttemperatur;
Haltezeit;
Kühlprotokoll;
Status der Ofenwartung/Kalibrierung;
Chargennummer;
Alarme bei Zyklusabweichungen.
Ich würde es ablehnen, stets nur “gesintert” zu schreiben.”
Damit wird eine Aktivität erfasst.
Die Prozesssteuerung wird nicht aufgezeichnet.
Nach dem Sintern erneut prüfen
Die Restauration sollte nach dem Sintern auf Folgendes überprüft werden:
unvollständige Bestuhlung;
Verzerrung;
Randverformung;
sichtbare Risse;
Kantenabrieb;
Oberflächenverunreinigung;
ungewöhnlicher Farbton;
uneinheitliche Transluzenz;
unerwartete Maßänderung.
Ein Furnier, das die Prüfung im „Green-State“-Zustand bestanden hat, hat damit noch nicht automatisch die abschließende Qualitätskontrolle bestanden.
Der physikalische Zustand hat sich geändert.
Daher muss sich auch der Prüfstatus ändern.
Die Endbearbeitung kann ein Furnier zerstören, das beim Fräsen korrekt hergestellt wurde
Der letzte Techniker, der die Restauration in die Hand nimmt, kann stundenlange, präzise CAD/CAM-Arbeit in Sekundenschnelle zunichte machen.
Ein offensichtliches Beispiel dafür ist das aggressive Schleifen.
Eine dünne zervikale oder proximale Zone kann schnell unter die vorgesehene Geometrie fallen. Ein grobes Instrument kann tiefe Oberflächenbeschädigungen hinterlassen. Das Polieren der Ränder kann die Abschlusslinie leicht verkürzen oder abrunden.
Und sobald die Restauration ultradünn ist, steht nur noch wenig Reservematerial zur Verfügung.
Aus diesem Grund sollte die Endkontrolle stattfinden nach Abschluss aller Anpassungs-, Charakterisierungs-, Glasur- und Polierarbeiten, nicht unmittelbar nach dem Fräsen.
Ich würde vier Fragen zur Veröffentlichung einbeziehen:
1. Liegt die endgültige Dicke noch innerhalb der validierten Konstruktionsvorgaben?
Gehen Sie nicht davon aus, dass dies der Fall ist.
Messen Sie es oder überprüfen Sie es digital.
2. Sind die Ränder durchgehend?
Unter Vergrößerung untersuchen.
Ein winziger Kantenabrieb spielt eine größere Rolle, wenn die gesamte Keramikwand nur einen Bruchteil eines Millimeters dick ist.
3. Setzt sich die Restauration immer wieder fest?
Setz dich mehr als einmal hin.
Wenn sich das Gelenk erst nach Druck, Schaukelbewegung oder gezielter Manipulation einrenkt, sollten Sie nach einer inneren Störung suchen.
4. Hat die Nachbearbeitung das beabsichtigte optische Ergebnis verändert?
Vergleichen Sie die fertige Restauration unter kontrollierten Lichtbedingungen mit dem vorgegebenen Zielwert und etwaigen zugelassenen Referenzwerten.
Entscheidend ist die Restauration, die das Labor verlässt.
Nicht die Restaurierung, die drei Produktionsphasen zuvor existierte.
Eine praktische Checkliste für die endgültige Freigabe ultradünner Zirkon-Veneers
Für einen Arbeitsablauf im Frontzahnbereich mit hoher Kontrolle würde mein abschließendes Qualitätskontroll-Gate in etwa so aussehen:
Materialprüfung
der richtige Hersteller und das richtige Produkt aus Zirkonoxid;
richtiger Farbton;
die richtige Transluzenzreihe;
richtige Charge erfasst;
Indikation, die mit dem Restaurationskonzept vereinbar ist;
Die vom Hersteller vorgegebenen Mindestdickenanforderungen wurden überprüft.
Die Restaurierung wird fotografiert, wenn dies gemäß den Dokumentationsrichtlinien des Labors erforderlich ist.
Abschließende Maßprüfung
Dicke nach der Endbearbeitung geprüft;
proximale Kontakte geprüft;
Randanpassung geprüft;
ohne Inneneinband;
Wiederholbare Sitzposition bestätigt.
Dokumentation
Fallkennung;
Materialcharge;
Mühle;
Ofen;
Techniker;
Qualitätsprüfer;
Änderungs-/Korrekturverlauf;
Status der endgültigen Veröffentlichung.
Das ist die Qualitätskontrolle im Labor.
Alles andere dient hauptsächlich der Beruhigung.
FAQs
Was sind die wichtigsten Qualitätskontrollstandards für ultradünne Zirkoniumdioxid-Veneers?
Die wichtigsten Qualitätskontrollstandards für ultradünne Zirkon-Veneers sind die dokumentierte Materialprüfung, die validierte Mindestdicke, die präzise Rand- und Innenanpassung, kontrollierte CAD/CAM- und Sinterverfahren, fehlerfreie Ränder und Oberflächen, korrekte Farbe und Transluzenz, wiederholbare Einpassung sowie die lückenlose Rückverfolgbarkeit vom Zirkonrohling bis zur endgültigen Freigabe durch das Labor.
Die genauen numerischen Grenzwerte sollten sich nach den Anweisungen des Zirkonoxid-Herstellers, dem validierten Arbeitsablauf des Labors und der klinischen Verordnung richten und nicht nach einer allgemeinen Angabe aus dem Internet.
Welche Dicke gilt bei einer Zirkon-Verblendung als ultradünn?
Unter einer ultradünnen Zirkonverblendung versteht man im Allgemeinen eine Restauration, die nahe am unteren Ende des validierten Dickebereichs des Materialsystems gestaltet ist, wobei in der Forschung häufig Proben mit einer Dicke von etwa 0,3–0,5 mm untersucht werden; es sollte jedoch keine allgemeingültige Dicke für alle Zirkonverblendungen festgelegt werden, da sich Zusammensetzung, Yttriumoxid-Gehalt, Indikation und Herstelleranforderungen unterscheiden.
Laboratorien sollten die Mindeststärke daher eher als materialspezifische technische Grenze denn als Marketingangabe betrachten. In einer Studie zum Vergleich von Zirkon-Laminat-Veneers mit einer Stärke von 0,3 mm und 0,5 mm wurde bei den 0,5-mm-Proben eine höhere Bruchfestigkeit festgestellt.
Wie prüfen Dentallabore ultradünne Zirkoniumdioxid-Veneers?
Zahnlabore prüfen ultradünne Zirkoniumdioxid-Veneers anhand eines festgelegten Ablaufs, bei dem Materialidentität, CAD-Dicke, Fräsqualität, Sinterprotokolle, Enddicke, Randintegrität, Innen- und Randpassung, Oberflächenfehler, Farbe, Transluzenz und wiederholbare Passgenauigkeit überprüft werden, bevor ein autorisierter Techniker oder Qualitätskontrolleur die Restauration freigibt.
Bei sehr dünnen Restaurationen sollte die Kontrolle sowohl nach der Endbearbeitung als auch nach dem Fräsen und Sintern erfolgen, da das Polieren oder Anpassen die Fertigmaße erheblich verändern kann.
Wie wirkt sich die Dicke auf die Transluzenz von Zirkon-Veneers aus?
Die Dicke von Zirkon-Veneers beeinflusst die Transluzenz, da eine Vergrößerung der Keramikschichtdicke in der Regel den Umfang und die Art des durch die Restauration hindurchgelassenen Lichts verringert, während auch die Zirkonzusammensetzung und die Farbe des darunterliegenden Zahns das beobachtete Ergebnis beeinflussen. Das bedeutet, dass zwei Veneers, die aus einem Rohling derselben Farbe gefertigt wurden, bei unterschiedlichen Dicken unterschiedlich aussehen können.
In einer Studie mit 75 Proben aus 5Y-TZP waren 0,50 mm dicke Zirkoniumdioxid-Veneers signifikant lichtdurchlässiger als die 0,75 mm und 1,0 mm dicken Proben.
Was sollte ein Dentallabor bei der Randpassung von Zirkon-Veneers überprüfen?
Ein Dentallabor sollte den Randsitz von Zirkon-Veneers anhand einer dokumentierten Einpass- und Messmethode überprüfen, mit der bewertet wird, ob sich die Restauration vollständig und wiederholt einpassen lässt, Randabweichungen an mehreren Stellen identifiziert werden, eine innere Verklemmung erkannt wird und bestätigt wird, dass die Endbearbeitung, das Sintern oder die Präparationsgeometrie keine klinisch signifikanten Verzerrungen oder offenen Ränder verursacht haben.
Das Labor sollte seine eigene validierte Akzeptanztoleranz festlegen, anstatt sich auf subjektive Beschreibungen wie “sieht geschlossen aus” zu verlassen.”
Erfordert Zirkonoxid mit höherer Lichtdurchlässigkeit eine andere Qualitätskontrolle?
Zirkon mit höherer Transluzenz erfordert besondere Aufmerksamkeit hinsichtlich der optischen Eigenschaften und der Materialkontrolle, da die Transluzenz mit Veränderungen in der Zirkonformulierung und der Phasenzusammensetzung zusammenhängen kann, während die Dicke der Restauration und die Farbe des Untergrunds das endgültige Erscheinungsbild stark beeinflussen können; daher muss das Labor die genaue Materialreihe überprüfen, anstatt davon auszugehen, dass sich alle Zirkonrohlinge identisch verhalten.
Dies ist besonders wichtig, wenn Zahnärzte ultradünne Frontzahnrestaurationen über verfärbten oder stark farbintensiven Präparationen anfordern.
Welche Norm gilt für Zahnkeramiken aus Zirkonoxid?
Die Norm ISO 6872 ist eine wichtige internationale Norm für dentale Keramikwerkstoffe, während in den Unterlagen der US-amerikanischen FDA für dentale Keramikprodukte der Klasse II ebenfalls anerkannte Normen für CAD/CAM-bearbeitbare Zirkonoxid- und Keramikrohlinge aufgeführt sind; Labore sollten darüber hinaus die validierten Verarbeitungs- und Indikationsanweisungen des jeweiligen Zirkonoxid-Herstellers für jedes Restaurationssystem befolgen.
Die aktuelle Datenbank der FDA zur Produktklassifizierung enthält folgende Einträge: ISO 6872:2024 zu seinen anerkannten Konsensnormen für diese Kategorie von Zahnkeramikprodukten.
Qualitätskontrolle auf der Grundlage messbarer Fakten aufbauen
Ultradünne Zirkoniumdioxid-Veneers sollten niemals ein Labor verlassen, nur weil jemand gesagt hat: “Sieht gut aus.”
Erstellen Sie eine Release-Spezifikation.
Halten Sie das Zirkonoxidmaterial und die Charge fest. Überprüfen Sie die Dicke vor und nach der Endbearbeitung. Überprüfen Sie die Ränder unter Vergrößerung. Kontrollieren Sie den Sinterzyklus. Bewerten Sie die Restauration hinsichtlich der Anforderungen an das Substrat und die Farbe. Dokumentieren Sie, wer die Restauration geprüft hat und warum sie freigegeben wurde.
Und wenn eine Konstruktionsabmessung im Bereich von 0,3–0,5 mm liegt, sollten Sie Bruchteile eines Millimeters nicht mehr als nebensächlich betrachten.
Sie sind das Produkt.
Wenn Sie ultradünne Zirkoniumdioxid-Veneers bei einem Dentallabor beziehen, fordern Sie dessen schriftliches Qualitätskontrollprotokoll, die Richtlinien zur Mindestdicke, die Materialspezifikation für Zirkoniumdioxid, die Prüfmethode für den Randschluss, die Rückverfolgbarkeit des Sintervorgangs sowie das Protokoll der Endkontrolle an. bevor man einen Serienauftrag erteilt oder eine langfristige Laborpartnerschaft in Betracht zieht.