価格・サンプルに関するお問い合わせ
ジルコニアクラウン、二ケイ酸リチウムクラウン、ベニア、OEMサービス、あるいは修復物の卸売り注文を比較検討している歯科技工所、歯科医院、販売代理店、および調達担当者の方へ。.
取り扱い製品の種類、素材、月間販売数量、輸出先国、およびサンプルのご要望をお知らせください。営業チームが適切な対応策を講じることができます。.
「薄さ」がすべてを変える。.
ジルコニアベニアを、従来のフルコンター修復物に見られる寸法ではなく、およそ0.3~0.5 mmの厚さで設計した場合、わずかなミリングチップ、 過度な研磨によるマージン、焼結後の寸法誤差、あるいは制御不能な調整といった問題は、もはや歯科技工所における些細なトラブルにとどまらず、修復物自体の相当な割合を消費してしまう可能性がある。.
では、なぜ一部の歯科技工所では、超薄型ジルコニアベニアを、クラウンとほぼ同じ方法で検査し続けているのでしょうか?
そうすべきではない。.
私の見解では、この表現は “「ジルコニアベニアの品質管理」” この言葉は、しばしば軽々しく使われがちだ。技工士は色合いを確認し、修復物を模型に装着して、ぐらつかないかを確認するだけで、それを「品質管理(QC)」と呼んでしまう。.
それが外観検査です。.
真の実験室における品質管理には、定量可能な出荷基準が必要です。.
この区別が重要なのは、現代の半透明ジルコニアが、すべて互換性のある単一の材料ではないからです。ジルコニアシステムは、イットリア濃度、相組成、半透明性、強度、推奨最小厚さ、焼結プログラム、適応症、および表面処理の指示において異なる場合があります。.
米国食品医薬品局(FDA)は現在、歯科用セラミック製品を21 CFR 872.6660に基づき、次のように分類しています。 クラスIIの医療機器 また、以下の規格などを挙げています。 ISO 6872:2024、歯科 — セラミック材料, 、および機械加工可能なセラミックブランクに関する規格。.
その規制の枠組みは有用です。.
しかし、0.3 mmのベニアごとに、完成した品質管理チェックリストを歯科技工所に提供するわけではない。.
研究室ではまだそれを製作しなければならない。.
品質管理における最初の判断は、バーがジルコニアに触れる前に下されます。.
検査室は、どのブランクが使用されているかを正確に把握し、そのブランクまで遡って追跡できるだけの十分な情報を記録しておくべきである。.
少なくとも、生産記録には以下の事項が明記されていることを期待します:
これは単なる形式的な表彰ではありません。.
現代の歯科用ジルコニアは、主に二酸化ジルコニウムを含んでいる場合がある ZrO₂, 、およびイットリアとともに Y₂O₃, 酸化ハフニウム HfO₂, 、アルミナ、および少量の顔料やその他の成分。.
例えば、歯科用ジルコニアシステムに関するFDA 510(k)要約書には、ZrO₂、HfO₂、Y₂O₃、Al₂O₃を含む組成が記載されており、曲げ強度の仕様が少なくとも 600 MPa または 800 MPa, 、機種によって異なります。.
多層ジルコニアに関する別のFDA申請書類が公開され、その中には以下の数値を超える製品バリエーションが記載されている。 500 MPa または 800 MPa, 、その半透明度の違いは、Y₂O₃濃度の変動に一部起因している。.
まさにその理由から、「ジルコニアである」という記述だけでは、適切な材料仕様とは言えません。.
イットリア含有量を増やすことは、立方晶相の割合を高め、光学特性を向上させるために一般的に用いられますが、機械的特性とのトレードオフが生じます。.
材料の厚さが0.3 mmに近づくにつれて、そのトレードオフははるかに顕著になります。.
ジルコニアラミネートベニアについて検討した既発表の研究では、以下を比較した。 3Yジルコニア、5Yジルコニア、3Y/5Y複合材料、および二ケイ酸リチウム で 0.3 mm および 0.5 mm 厚さ。.
結果が重要です。.
ベニアの厚さを0.5 mmから0.3 mmに薄くすると、試験対象となったすべての積層材群において、破断抵抗が低下した。この研究では、平均破断抵抗が最大で約 0.5 mm 3Yジルコニア用 865 N そして 846 N(0.5 mmの3Y/5Yジルコニア複合材).
したがって、2枚のディスクがたまたま同じシェード指定を共有しているという理由だけで、ラボが黙って「より半透明な」ジルコニアに置き換えてはならない。.
外観上の類似性は、機械的同等性を立証するものではない。.
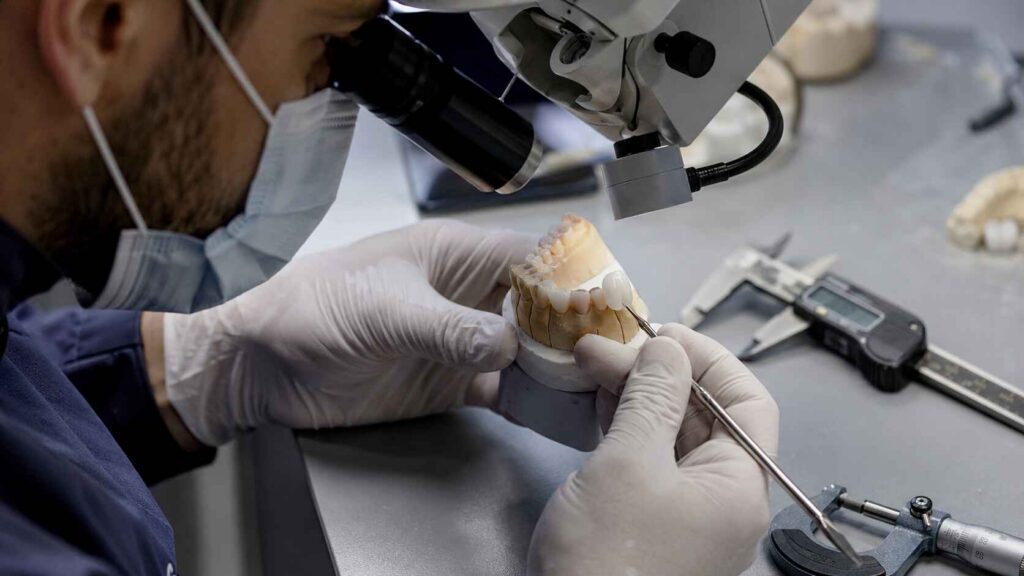
研究所には、技術者が実際に検査できる数値が必要だ。.
「痩せている」ではない。“
「相性が良い」ではない。“
「いい感じの半透明感」ではない。“
数字。.
以下のフレームワークでは、以下のように区別されています。 材料メーカーまたは規定ワークフローから提供されるべき設計仕様 より 定量可能な実験室でのチェックポイント.
| 品質管理パラメータ | 実験室での確認 | 実用的なリリースロジック |
|---|---|---|
| ジルコニアの特性 | 製品、ロット、色合い、半透明度 | 処方箋および承認された材料と一致している必要があります |
| 設計上の単板厚さ | CADの厚みマップ | 検証済みのメーカー指定/設計上の最小値を下回る領域がない |
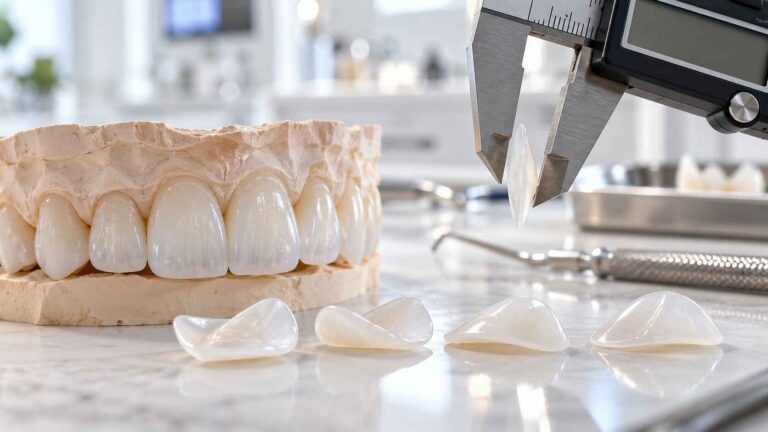
| 仕上がり厚さ | キャリパー、マイクロメーター、または検証済みのデジタル測定器 | 複数の点をCAD仕様と比較する |
| マージンの整合性 | 拡大による目視検査 | 欠け、ひび割れ、または制御不能な薄化がないこと |
| 限界適応 | 金型・ダイの嵌合検査に加え、顕微鏡検査または検証済みのデジタル手法 | 実験室で文書化された許容公差と比較する |
| 内部適応 | 座席配置、接触状況、および必要に応じてデジタルデータやレプリカの評価 | 完全に嵌合するのを妨げる内部の結合がない |
| 表面の完全性 | 仕上げ後の拡大検査 | ひび割れ、穴、深い研磨痕がないこと |
| シェード | 照明条件を統一した比較 | 規定の色合いを正確に再現する |
| 透明度 | 承認済みの参照資料/サンプル、または検証済みの光学ワークフロー | 処方および基質計画に準拠している |
| 焼結 | 炉の稼働記録/プログラムの検証 | プログラムが正しく設定され、サイクルが完了しました |
| 最終的な座席配置 | マスターモデル/金型の検証 | 揺れのない、安定した座り心地で、何度でも同じ姿勢を保てる |
| 症例の追跡可能性 | 生産実績 | 未使用ロット、製粉所、炉、および作業者の追跡が可能 |
また、以下も分けておきたいと思います 設計承認 より 最終製品の検収.
なぜ?
ベニアは0.50 mmの厚さで適切に設計・加工し、その後、大胆な調整を経て、最終的に0.38 mmに仕上げることができるからです。.
CADファイルだけでは、最終的な厚さを証明することはできません。.
超薄型ジルコニアベニアの場合、1か所だけの測定値だけではほとんど何も判断できません。.
厚さは、以下のような臨床的に重要な部位で評価すべきである:
材料の検証済み下限値に近い範囲で試験を行う試験所も、以下の事項を特定すべきである。 最小測定値, 、単に平均値を算出するだけではない。.
その区別は重要です。.
平均厚さが0.51 mmのベニアであっても、局所的に0.27 mmの領域が含まれている可能性がある。.
平均的な出来だ。.
修復は行われない可能性があります。.
厚さの品質管理は、単に破断抵抗性だけに関するものではありません。.
見た目が変わります。.
ある研究によると、 75枚の、高い光透過性を備えた5Y-TZPジルコニアベニア 比較対象の標本は 0.50 mm、0.75 mm、1.0 mm A1、A2、A3、A3.5、A4の各基材色の上から。.
について 0.50 mmのベニアは、有意に高い透過性を示した 0.75 mmおよび1.0 mmのグループよりも高く、また、基材の色調も最終的な光学的な結果に影響を与えた。.
それにより、制作現場では居心地の悪い状況が生じてしまう。.
技術者は、最終的な厚み、ストンプの色合い、半透明感を、それぞれ別々の要素として扱うことはできない。.
それらは相互作用する。.
処方箋に、A1の基材の上に、透明度の高い0.5 mmのベニアを装着するよう指示されていると仮定します。.
では、同じベニヤを、より濃い色のA4サイズの台紙の上に載せてみましょう。.
同じジルコニアです。.
同じ名目の色合い。.
同じ厚さです。.
別の視覚的な問題です。.
治療が困難な前歯部の症例については、以下の点を記録するようにしています:
分光光度計や校正済みのデジタルシェードシステムは、そのワークフローを強化することができますが、機器だけでは不十分な入力データを改善することはできません。.
もしラボが基材の色見本を受け取っていなければ、0.4 mmの半透明ベニアがそれをどのように覆い隠すかについて、魔法のように品質管理を行うことはできません。.
それは処方データに関する問題です。.
そして、研究所はそう明言すべきだ。.
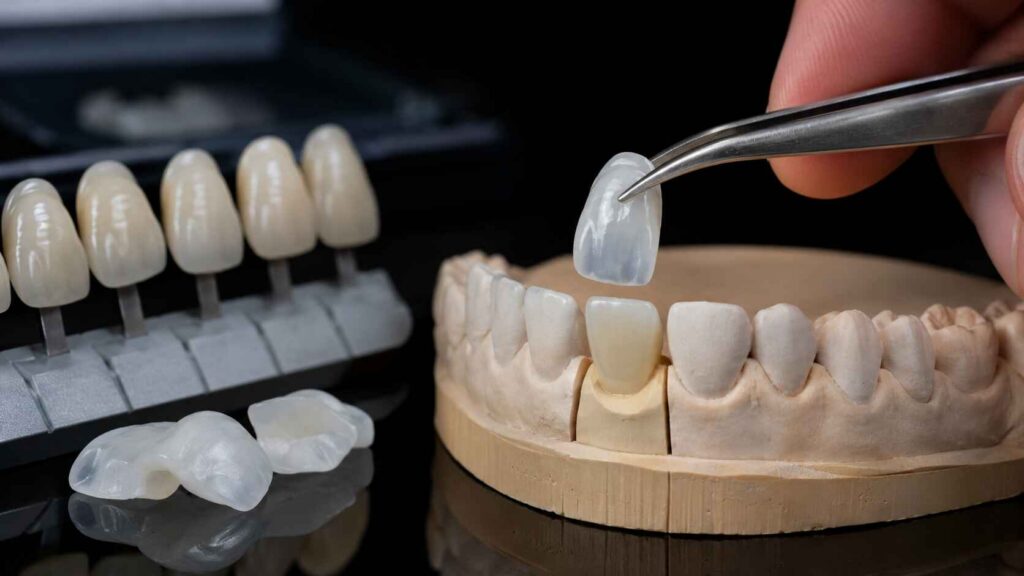
“「モデルに合致する」というのは、修復歯科において最も説得力に欠ける品質管理上の主張の一つである。.
どのように測定されたのですか?
どの倍率ですか?
何カ所ですか?
ベニアは完全に定着しましたか?
内部結合はありましたか?
マスターモデルは正確だったのでしょうか?
方法論がなければ、「適合度が良い」というのは、ほとんど主観的な判断に過ぎない。.
に関する比較研究 32本の切歯 CAD/CAMジルコニアベニアまたはプレスセラミックベニアを用いて修復された症例について、CAD/CAMジルコニア群の平均値はおよそ以下の通りであった:
研究者らは、実験設定において、CAD/CAMベニアの方がプレスセラミック群よりも、外縁および内縁の壁面への適合性が優れていることを確認した。.
これらの数値は、 ない あらゆる実験室の合格・不合格基準に、無批判にそのまま採用されてしまう。.
調製方法、スキャナー、ミリングシステム、スペーサーの設定、ジルコニア製品、焼結サイクル、測定方法の違いによって、結果が左右されることがあります。.
しかし、この研究は重要な点を指摘している。すなわち、限界適応は測定可能であるということだ。.
それなら、測ってみましょう。.
さらに別の問題があります。.
半透明ジルコニア製ラミネートベニアの形成設計を比較した研究によると、 窓の下地処理 切縁延長を伴うオーバーラップ設計に比べ、特定の測定領域において、より優れた辺縁適応および内部適応が得られた。.
つまり、実験室での再現調査は、以下の点にとどまるべきではないということです:
“「その製粉機は校正済みだった。」”
技術者はチェーン全体を点検する必要があります:
スキャン → マージンの特定 → 加工形状の決定 → CADスペーサー → CAM戦略 → ミリング → 焼結 → 仕上げ → 装着。.
欠陥が、目に見える場所とは別の場所にあることもあります。.
それは、心に留めておくべき厳しい現実です。.
ジルコニア製のCAD/CAM修復物は、通常、部分焼結状態でミリングされ、その後、焼成されて最終的な物性と寸法が得られる。.
歯科用ジルコニアブランクに関するFDAの文書には、このワークフローが明確に記述されています。すなわち、材料はCAD/CAMによって加工された後、焼結処理が行われ、ジルコニアが最終的な物性を獲得するのです。.
超薄型ベニアの場合、焼成管理はさらに重要になります。なぜなら、完成した修復物では、寸法誤差や歪みが生じた際に、技工士が修正できる材料の余地が少なくなってしまうからです。.
実験室の品質管理(QC)記録では、以下の事項を確認する必要があります:
単に「焼結」とだけ書くという習慣は、私は否定したい。“
これにより、そのアクティビティが記録されます。.
プロセス制御は記録されません。.
焼結後は、修復箇所について以下の点を確認する必要があります:
グリーンステートの検査に合格したベニアであっても、自動的に最終品質管理(QC)に合格したとは限りません。.
物理的な状態が変化しました。.
したがって、検査状況も変更する必要があります。.
修復作業に最後に関わった技術者は、数時間にわたる綿密なCAD/CAM加工の成果を、ほんの数秒で台無しにしてしまう可能性があります。.
その代表的な例が、過度な研削です。.
頸部や近位部の層が薄いと、意図した形状からすぐに外れてしまうことがあります。粗い器具を使用すると、表面に深い損傷が残る可能性があります。マージンの研磨により、仕上げラインがわずかに短くなったり、丸みを帯びたりすることがあります。.
また、修復物が極薄になると、予備となる材料はほとんど残っていません。.
そのため、最終検査は すべての調整、特性評価、ガラス張り、研磨を終えて, 、粉砕直後ではなく。.
リリースに関する質問を4つ盛り込みたいと思います:
そうだと決めつけないでください。.
測定するか、デジタルで確認してください。.
拡大して確認してください。.
セラミックの壁全体の厚さがわずか数分の1ミリメートルしかない場合、ごくわずかなエッジの欠けでも大きな影響を及ぼします。.
それを1回以上座らせてください。.
圧迫、揺さぶり、または特定の操作を行った後にのみ座る場合は、内部の干渉を調べてください。.
制御された照明条件下での最終的な修復状態を、規定された目標値および承認済みの基準と比較する。.
重要なのは、研究室を出ていく修復物そのものです。.
3つの生産段階前の状態への復元ではありません。.
制御性の高い前処理ワークフローの場合、私の最終的なQCゲートは次のようなものになります:
それが実験室における品質管理です。.
それ以外は、ほとんどが安心させるための言葉です。.
超薄型ジルコニアベニアにおける最も重要な品質管理基準としては、文書化された材料検証、検証済みの最小厚さ、正確な辺縁および内部の適合性、管理されたCAD/CAMおよび焼結工程、欠陥のない辺縁および表面、適切な色調と半透明性、再現性のある装着、そしてジルコニアブランクからラボでの最終出荷に至るまでの完全なトレーサビリティが挙げられる。.
具体的な数値上の制限については、一般的なインターネット上の仕様ではなく、ジルコニアメーカーの指示、検査室の検証済みワークフロー、および臨床処方箋に従う必要があります。.
超薄型ジルコニアベニアとは、一般的に、その材料システムで実証済みの厚さ範囲の下限付近で設計された修復物を指し、研究では0.3~0.5 mm前後の試料が頻繁に評価対象となっています。しかし、組成、イットリア含有量、適応症、およびメーカーの要件はそれぞれ異なるため、すべてのジルコニアに一律の厚さを適用すべきではありません。.
したがって、各研究所は、最小厚さを単なるマーケティング上の数値ではなく、材料固有の工学的限界として扱うべきである。0.3 mmと0.5 mmのジルコニアラミネートベニアを比較した研究では、0.5 mmの試料の方が高い破折抵抗性が確認された。.
歯科技工所では、認定技工士または品質管理検査員が修復物を納品する前に、材料の特定、CAD上の厚さ、ミリング品質、焼結記録、最終厚さ、辺縁の完全性、内部および辺縁の適合性、表面欠陥、色調、半透明性、および再現性のある装着状態を確認する、厳格に管理された一連の工程を通じて、超薄型ジルコニアベニアの検査を行っています。.
非常に薄い修復物については、最終仕上げの後だけでなく、ミリングおよび焼結の後にも検査を行う必要があります。これは、研磨や調整によって完成時の寸法が大幅に変化する可能性があるためです。.
ジルコニアベニアの厚さは半透明性に影響を与えます。これは、セラミックの光路長が長くなるにつれて、一般的に修復物を通過する光の量や性質が減少するためです。また、ジルコニアの組成や下地の歯の色調も、実際の仕上がりには影響を及ぼします。つまり、同じ色調のブランクから作られた2つのベニアであっても、厚さが異なれば見た目が異なって見えることがあります。.
75個の試料を用いた5Y-TZPに関する研究において、0.50 mmのジルコニアベニアは、0.75 mmおよび1.0 mmの試料に比べて、透過性が有意に高かった。.
歯科技工所では、ジルコニアベニアの辺縁適合性を確認する際、文書化された装着・測定方法を用いるべきである。この方法では、修復物が完全かつ繰り返し装着されるかどうかを評価し、複数の箇所における辺縁の不整合を特定し、内部の固着を検出し、さらに、仕上げ、焼結、または歯牙形成の形状によって、臨床的に有意な歪みや辺縁の隙間が生じていないことを確認する必要がある。.
実験室は、「閉じて見える」といった主観的な記述に頼るのではなく、独自に検証済みの許容公差を定義すべきである。“
透過性の高いジルコニアについては、透過性はジルコニアの配合や相組成の変化と関連している可能性があるほか、修復物の厚さや基材の色調によって最終的な外観が大きく左右されるため、光学特性および材料管理において一層の注意を払う必要があります。したがって、歯科技工所では、すべてのジルコニアブランクが同一の挙動を示すと仮定するのではなく、正確な材料シリーズを確認しなければなりません。.
これは、臨床医が変色した、あるいは色調の強い歯質切除面に対して、超薄型の前歯部修復物を依頼する場合に、特に重要となります。.
ISO 6872は、歯科用セラミック材料を対象とする主要な国際規格である。また、米国FDAのクラスII歯科用セラミック製品に関する文書においても、CAD/CAM加工可能なジルコニアおよびセラミックブランクに関連する公認規格が明記されている。さらに、歯科技工所は、各修復システムについて、当該ジルコニアメーカーが検証済みの加工手順および適応症に関する指示に従う必要がある。.
FDAの現在の製品分類データベースには、以下のものが掲載されている ISO 6872:2024 この歯科用セラミック製品カテゴリーにおいて、広く認められているコンセンサス基準の一つとして。.
「見た目は悪くない」という誰かの言葉だけで、超薄型ジルコニアベニアを歯科技工所から出荷してはならない。“
リリース仕様書を作成する。.
ジルコニアの材質とロット番号を記録する。仕上げ前後の厚さを確認する。拡大鏡を用いてマージンを確認する。焼結サイクルを管理する。基材および色調の要件に照らして修復物を評価する。誰が検査を行い、どのような理由で合格としたかを記録する。.
また、設計値が0.3~0.5 mmに近づいたら、ミリメートルの端数を些細なこととして扱わないようにしましょう。.
それらが製品そのものです。.
歯科技工所から超薄型ジルコニアベニアを調達する場合は、その歯科技工所の品質管理(QC)手順書、最小厚さに関する方針、ジルコニア材料の仕様書、辺縁適合性の検査方法、焼結工程のトレーサビリティ、および最終検査記録を文書で提出するよう依頼してください。 量産案件を発注したり、長期的な実験室との提携を検討したりする前に。.