À l'intention des laboratoires dentaires, des cliniques, des distributeurs et des équipes d'approvisionnement qui comparent les couronnes en zircone, les couronnes en disilicate de lithium, les facettes, les services OEM ou les commandes de restaurations en gros.
Indiquez-nous le type de produit, le matériau, le volume mensuel, le pays de destination et votre demande d'échantillon afin que notre équipe commerciale puisse vous proposer la prochaine étape la plus adaptée.
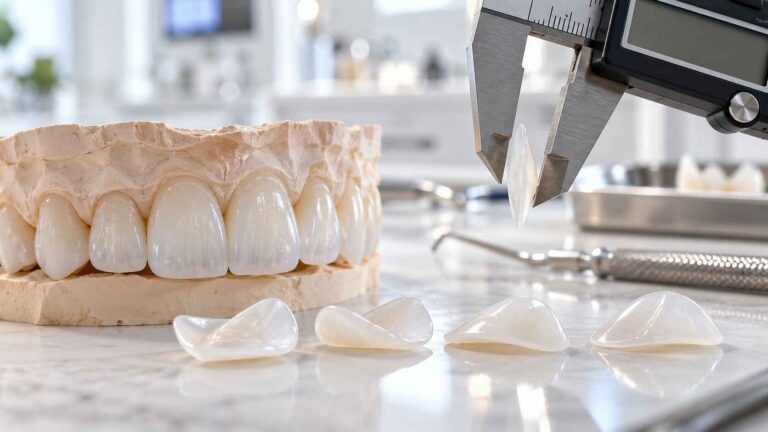
Normes de contrôle qualité en laboratoire pour les facettes ultra-fines en zircone
La minceur change tout.
Lorsqu’une facette en zircone est conçue avec une épaisseur comprise entre environ 0,3 et 0,5 mm, au lieu des dimensions habituelles d’une restauration conventionnelle à contour complet, un petit copeau de fraisage, une marge trop polie, une erreur dimensionnelle après frittage ou un ajustement mal maîtrisé ne constituent plus un simple désagrément mineur en laboratoire : cela peut représenter une part significative de la restauration elle-même.
Alors pourquoi certains laboratoires continuent-ils à contrôler les facettes ultra-fines en zircone presque de la même manière qu'ils contrôlent les couronnes ?
Ils ne devraient pas.
À mon avis, l'expression “ Contrôle qualité des facettes en zircone ” est souvent utilisé à la légère. Un technicien examine la teinte, place la restauration sur un modèle, vérifie qu’elle ne bouge pas, et appelle cela du « contrôle qualité ».
C'est ce qu'on appelle la vérification d'apparence.
Un véritable contrôle qualité en laboratoire nécessite des critères de mise sur le marché mesurables.
Cette distinction est importante car les zirconies translucides actuelles ne constituent pas un matériau unique et interchangeable. Les systèmes à base de zircone peuvent présenter des différences en termes de concentration en yttrium, de composition des phases, de translucidité, de résistance, d'épaisseur minimale recommandée, de programme de frittage, d'indications et d'instructions relatives au traitement de surface.
La FDA américaine classe actuellement les produits dentaires en céramique, en vertu de la norme 21 CFR 872.6660, comme Dispositifs de classe II et énumère les normes, notamment ISO 6872:2024, Dentisterie — Matériaux céramiques, ainsi que les normes relatives aux ébauches céramiques usinables.
Ce cadre réglementaire est utile.
Mais cela ne fournit pas pour autant au laboratoire dentaire une liste de contrôle qualité toute prête pour chaque facette de 0,3 mm.
Le laboratoire doit encore en construire un.
Le contrôle qualité des facettes ultra-fines en zircone commence avant le fraisage
La première étape du contrôle qualité intervient avant même qu’une fraise n’entre en contact avec la zircone.
Un laboratoire doit savoir précisément quel échantillon témoin est utilisé et consigner suffisamment d'informations pour pouvoir remonter jusqu'à celui-ci.
Je m'attendrais au minimum à ce que le registre de production précise :
fabricant ;
produit ou gamme à base de zircone ;
numéro de lot ou de série manquant ;
nuance ;
niveau de translucidité ;
catégorie nominale d'yttria, le cas échéant ;
épaisseur de la pièce brute ;
fraiseuse ;
Stratégie CAM ;
four de frittage ;
programme de frittage ;
date de production ;
historique des remaniements ou des modifications.
Il ne s'agit pas d'une distinction administrative.
La zircone dentaire moderne peut contenir principalement du dioxyde de zirconium ZrO₂, ainsi que de l'yttria Y₂O₃, oxyde d'hafnium HfO₂, de l'alumine et de petites quantités de pigments ou d'autres composants.
Un résumé de la demande 510(k) déposée auprès de la FDA concernant un système dentaire à base de zircone, par exemple, décrit des compositions comprenant du ZrO₂, du HfO₂, du Y₂O₃ et de l'Al₂O₃, et fait état de variantes du produit présentant des spécifications de résistance à la flexion d'au moins 600 MPa ou 800 MPa, selon le modèle.
Un autre dossier déposé auprès de la FDA concernant la zircone multicouche décrit des variantes du produit dont les caractéristiques dépassent 500 MPa ou 800 MPa, les différences de translucidité étant en partie liées aux variations de la concentration en Y₂O₃.
C'est précisément pour cette raison que “ c'est de la zircone ” ne constitue pas une spécification suffisante du matériau.
« 3Y », « 4Y » et « 5Y » ne sont pas que de simples étiquettes marketing
On recourt généralement à l'augmentation de la teneur en yttria pour accroître la fraction de phase cubique et améliorer les propriétés optiques, mais cela s'accompagne d'un compromis sur le plan mécanique.
Ce compromis devient nettement plus perceptible lorsque l'épaisseur du matériau avoisine les 0,3 mm.
Une étude publiée portant sur les facettes en stratifié de zircone a comparé Zircone 3Y, zircone 5Y, matériau combiné 3Y/5Y et disilicate de lithium à 0,3 mm et 0,5 mm épaisseurs.
C'est le résultat qui compte.
La réduction de l'épaisseur du placage de 0,5 mm à 0,3 mm a entraîné une diminution de la résistance à la rupture dans l'ensemble des groupes de stratifiés testés. L'étude a fait état d'une résistance moyenne à la rupture pouvant atteindre environ 865 N pour 0,5 mm de zircone 3Y et 846 N pour 0,5 mm de zircone combinée 3Y/5Y.
Un laboratoire ne devrait donc pas remplacer discrètement la zircone par une version “ plus translucide ” simplement parce que deux disques ont par hasard la même référence de teinte.
La similitude optique n'implique pas l'équivalence mécanique.
Les numéros de contrôle qualité que j'apposerais sur le poste de travail du laboratoire
Un laboratoire a besoin de chiffres que les techniciens peuvent réellement vérifier.
Pas “ mince ”.”
Ce n'est pas “ le bon choix ”.”
Pas une “ belle translucidité ”.”
Les chiffres.
Le cadre suivant distingue les spécifications techniques qui devraient être fournies par le fabricant du matériau ou définies dans le cadre du processus de prescription de paramètres de contrôle mesurables en laboratoire.
Paramètre de contrôle qualité
Contrôle en laboratoire
Logique de validation pratique
Identité de la zircone
Produit, lot, teinte, translucidité
Doit correspondre à la prescription et au matériel approuvé
Épaisseur nominale du placage
Carte d'épaisseur CAO
Aucune surface n'est inférieure aux valeurs minimales validées par le fabricant ou prévues par la conception
Épaisseur finale
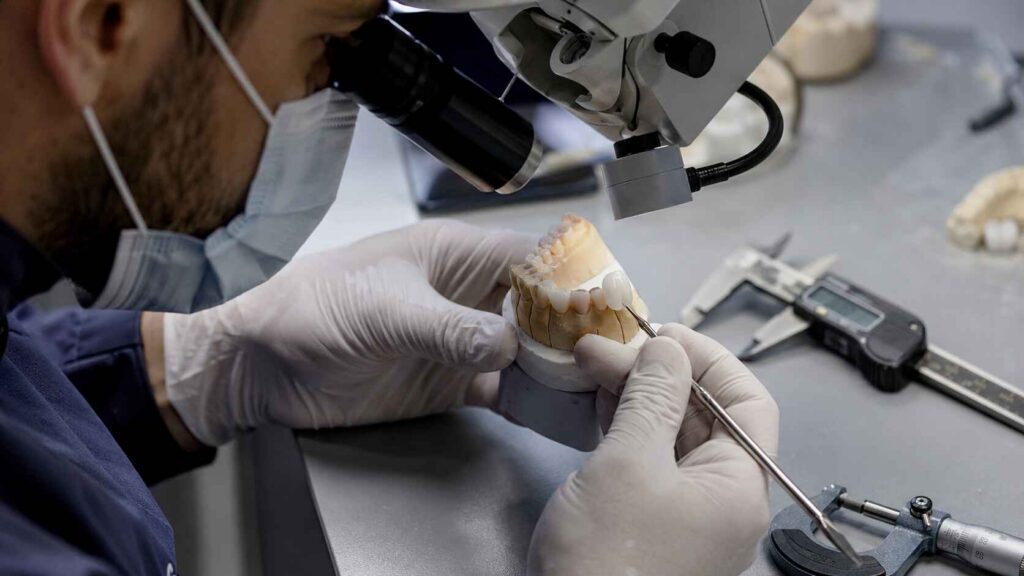
Pince de mesure, micromètre ou appareil de mesure numérique validé
Comparer plusieurs points avec les spécifications CAO
Intégrité des marges
Inspection visuelle à l'aide d'un grossissement
Pas d'éclats, de fractures ni d'amincissement incontrôlé
Adaptation marginale
Positionnement du modèle/de la matrice, associé à un microscope ou à une méthode numérique validée
Comparer avec la tolérance d'acceptation documentée par le laboratoire
Adaptation interne
Évaluation des sièges, des points de contact et des éléments numériques/répliques, le cas échéant
Aucun élément interne qui empêche l'enfoncement complet
Intégrité de la surface
Inspection au grossissement après la finition
Pas de fissures, de piqûres ni de rainures profondes dues au meulage
Ombre
Comparaison en conditions d'éclairage contrôlées
Teinte prescrite correcte
Translucidité
Référence ou échantillon approuvé, ou processus optique validé
Conformément à la prescription et au plan de substrat
Frittage
Vérification du journal de fonctionnement et du programme du four
Programme correct et cycle terminé
Placement définitif
Vérification du modèle maître/de la matrice
Assise passive et stable, sans balancement
Traçabilité des dossiers
Record de production
Traçabilité du lot vierge, de l'usine, du four et de l'opérateur
Je séparerais également validation de la conception de réception du produit fini.
Pourquoi ?
En effet, une facette peut être conçue correctement à 0,50 mm, fraisée correctement, puis subir une finition finale à 0,38 mm après un ajustement radical.
Le fichier CAO ne suffit pas à lui seul à déterminer l'épaisseur finale.
Mesurer plusieurs points
Dans le cas des facettes en zircone ultra-fines, une seule mesure centrale ne permet pas de tirer de conclusions significatives.
L'épaisseur doit être évaluée au niveau des zones cliniquement pertinentes, telles que :
cervical ;
partie médiane du visage ;
faciale incisale ;
transition mésiale ;
transition distale ;
toute zone de caractérisation ou de réduction des contours.
Un laboratoire travaillant à des valeurs proches de la limite minimale validée d'un matériau doit également identifier le valeur minimale mesurée, et non pas simplement calculer une moyenne.
Cette distinction est importante.
Une fine couche d'une épaisseur moyenne de 0,51 mm pourrait tout de même comporter une zone localisée de 0,27 mm.
La moyenne est correcte.
La restauration pourrait ne pas l'être.
L'épaisseur des facettes en zircone est également une variable optique
Le contrôle qualité de l'épaisseur ne se limite pas à la résistance à la rupture.
Son apparence change.
Une étude sur 75 facettes en zircone 5Y-TZP hautement translucides spécimens comparés à 0,50 mm, 0,75 mm et 1,0 mm sur les teintes de fond A1, A2, A3, A3,5 et A4.
Le Les facettes de 0,50 mm présentaient une translucidité nettement supérieure que les groupes de 0,75 mm et 1,0 mm, tandis que la teinte du substrat a également influencé le résultat optique final.
Cela crée une situation de production délicate.
Le technicien ne peut pas considérer l'épaisseur finale, la teinte de la base et la translucidité comme trois aspects distincts.
Ils interagissent.
Supposons que la prescription prévoie une facette très translucide de 0,5 mm sur un substrat A1.
Placez maintenant ce même placage sur un support A4 plus foncé.
La même zircone.
Même teinte nominale.
Même épaisseur.
Un autre problème visuel.
Un meilleur protocole de contrôle qualité de la translucidité
Pour les cas antérieurs complexes, je noterais les éléments suivants :
type de zircone et gamme de translucidité ;
épaisseur de la restauration ;
teinte finale prescrite ;
à l'ombre du substrat ou de la souche, le cas échéant ;
vérifier ou confirmer les hypothèses optiques, le cas échéant ;
caractérisation appliquée ;
séquence de vitrification ou de polissage ;
contrôle final sous éclairage contrôlé.
Un spectrophotomètre ou un système numérique de mesure des teintes étalonné peut améliorer ce processus, mais le matériel à lui seul ne suffit pas à corriger des données d'entrée de mauvaise qualité.
Si le laboratoire ne reçoit jamais l'échantillon de teinte du substrat, il ne peut pas, comme par magie, vérifier si une facette translucide de 0,4 mm parviendra à le masquer.
Il s'agit d'un problème lié aux données sur les ordonnances.
Et les laboratoires devraient le dire clairement.
L'ajustement marginal nécessite une méthode d'inspection bien définie
“ Ça correspond au modèle ” est l'une des affirmations les plus fragiles en matière de contrôle qualité dans le domaine de la dentisterie restauratrice.
Comment cela a-t-il été mesuré ?
À quel grossissement ?
Dans combien de sites ?
La facette était-elle bien en place ?
Y avait-il une liaison interne ?
Le modèle de référence était-il précis ?
Sans méthode, la notion de “ bon ajustement ” relève surtout de l'opinion personnelle.
Une étude comparative sur 32 incisives Les restaurations réalisées à l'aide de facettes en zircone par technologie CAO/FAO ou de facettes en céramique pressée ont donné, pour le groupe « zircone par CAO/FAO », des valeurs moyennes d'environ :
79,88 ± 3,71 µm d'adaptation externe;
79,14 ± 15,70 µm d'adaptation interne;
82,39 ± 28,55 µm d'adaptation cervicale;
86,85 ± 21,72 µm d'adaptation incisale.
Dans le cadre de leur protocole expérimental, les chercheurs ont constaté que les facettes réalisées par CFAO présentaient un meilleur ajustement marginal externe et interne que celles du groupe « céramique pressée ».
Ces chiffres devraient pas être repris aveuglément dans les critères de conformité de chaque laboratoire.
Les différents types de préparation, les scanners, les systèmes d'usinage, les réglages des espaceurs, les produits en zircone, les cycles de frittage et les méthodes de mesure peuvent influencer le résultat.
Mais cette étude soulève un point important : l'adaptation marginale est mesurable.
Alors, mesurez-le.
La conception de la préparation peut influencer le résultat
Il y a une autre complication.
Une étude comparant différentes techniques de préparation pour les facettes en zircone translucide a révélé qu'une préparation des vitres ont permis d'obtenir une meilleure adaptation marginale et interne dans certaines zones mesurées que les conceptions à chevauchement comportant une extension incisale.
Cela signifie qu'une enquête de reconstitution en laboratoire ne doit pas se limiter à :
“ Le moulin a été étalonné. ”
Le technicien doit inspecter l'ensemble de la chaîne :
numérisation → identification des marges → géométrie de préparation → entretoise CAO → stratégie FAO → fraisage → frittage → finition → mise en place.
Parfois, le défaut ne se trouve pas là où il devient visible.
C'est une dure réalité qu'il ne faut pas oublier.
Le frittage est un processus de contrôle qualité, et pas seulement un cycle de four
Les restaurations en zircone réalisées par CFAO sont généralement fraisées à l'état partiellement fritté, puis cuites afin d'obtenir leurs propriétés et dimensions définitives.
La documentation de la FDA relative aux ébauches dentaires en zircone décrit explicitement ce processus : le matériau est usiné par CAO/FAO, puis fritté afin que la zircone acquière ses propriétés définitives.
Pour les facettes ultra-fines, le respect des consignes de cuisson revêt une importance encore plus grande, car la restauration finie laisse au technicien moins de matière à corriger en cas d'erreur dimensionnelle ou de déformation.
Un rapport de contrôle qualité de laboratoire doit vérifier :
identification du four ;
programme de fabricants sélectionnés ;
programme de chauffage, le cas échéant ;
température maximale ;
temps de maintien ;
protocole de refroidissement ;
état d'entretien/d'étalonnage du four ;
identifiant du lot ;
alarmes liées à un cycle anormal.
Je m'opposerais à l'habitude de n'écrire que “ fritté ”.”
Cela permet d'enregistrer une activité.
Il n'enregistre pas les données de contrôle des processus.
Procéder à une nouvelle inspection après le frittage
Après le frittage, la restauration doit faire l'objet d'une inspection afin de vérifier les points suivants :
nombre insuffisant de places assises ;
distorsion ;
déformation des bords ;
fissures visibles ;
ébréchage des arêtes ;
contamination de surface ;
teinte anormale ;
translucidité inégale ;
changement dimensionnel inattendu.
Un placage ayant passé avec succès le contrôle « green-state » n'est pas automatiquement considéré comme ayant passé le contrôle qualité final.
L'état physique a changé.
Le statut de l'inspection doit donc également changer.
La finition peut endommager un placage qui a été correctement usiné
Le dernier technicien à intervenir sur la restauration peut réduire à néant en quelques secondes des heures de travail minutieux de fabrication CAO/FAO.
Le meulage agressif en est l'exemple le plus évident.
Une zone cervicale ou proximale trop fine peut rapidement ne plus correspondre à la géométrie prévue. Un instrument trop grossier peut causer des dommages superficiels profonds. Le polissage des marges peut légèrement raccourcir ou arrondir la ligne de finition.
Et dès lors que la restauration est ultra-fine, il ne reste pratiquement plus de matériau de réserve.
C'est pourquoi l'inspection finale devrait avoir lieu après tous les réglages, la mise au point, le glacis et le polissage, et non pas immédiatement après le broyage.
J'inclurais quatre questions relatives à la publication :
1. L'épaisseur finale reste-t-elle dans les limites de la conception validée ?
Ne partez pas du principe que c'est le cas.
Mesurez-le ou vérifiez-le numériquement.
2. Les marges sont-elles continues ?
Examinez à l'aide d'une loupe.
Une minuscule ébréchure sur le bord prend d'autant plus d'importance que la paroi en céramique ne mesure qu'une fraction de millimètre d'épaisseur.
3. La restauration se déboîte-t-elle régulièrement ?
Asseyez-vous plus d'une fois.
Si le dent est bien en place uniquement après avoir exercé une pression, l'avoir fait basculer ou l'avoir manipulé de manière ciblée, recherchez une interférence interne.
4. La finition a-t-elle modifié le résultat optique escompté ?
Comparez la restauration finale, sous un éclairage contrôlé, à l'objectif prescrit et à toute référence approuvée.
Ce qui compte, c'est la restauration qui sort du laboratoire.
Il ne s'agit pas de la restauration qui existait trois phases de production auparavant.
Liste de contrôle pratique pour la mise en place définitive des facettes ultra-fines en zircone
Pour un flux de travail antérieur à haut niveau de contrôle, ma dernière étape de contrôle qualité ressemblerait à peu près à ceci :
Vérification des matériaux
le bon fabricant de zircone et le bon produit ;
la bonne teinte ;
série de translucidité correcte ;
lot correct enregistré ;
indication compatible avec la conception de la restauration ;
Conformité aux exigences du fabricant en matière d'épaisseur minimale vérifiée.
Vérification CAO/FAO
révision de la ligne de marge ;
chemin d'insertion vérifié ;
paramètres d'espacement documentés ;
carte d'épaisseur vérifiée ;
les avertissements relatifs à l'épaisseur minimale ont été résolus ;
nidification/orientation confirmées ;
stratégie CAM appropriée a été mise en œuvre.
Vérification après frittage
cycle du four confirmé ;
aucune déformation visible ;
pas de fissures ;
pas d'ébréchures sur les bords ;
places confirmées ;
les bords examinés à la loupe.
Vérification esthétique
nuance prescrite confirmée ;
une translucidité adaptée au support ;
texture de surface contrôlée ;
caractérisation symétrique, le cas échéant ;
vernissage ou polissage terminé ;
la restauration est photographiée lorsque la politique de documentation du laboratoire l'exige.
Vérification dimensionnelle finale
contrôle de l'épaisseur après finition ;
vérification des contacts proximaux ;
adaptation marginale vérifiée ;
reliure interne non comprise ;
La reproductibilité des places assises a été vérifiée.
Documentation
identifiant du dossier ;
lot de matériaux ;
moulin ;
four ;
technicien ;
Inspecteur qualité ;
historique des modifications/corrections ;
statut de la version finale.
C'est ce qu'on appelle le contrôle qualité en laboratoire.
Le reste, ce ne sont pour l'essentiel que des paroles rassurantes.
FAQ
Quelles sont les normes de contrôle qualité les plus importantes pour les facettes ultra-fines en zircone ?
Les normes de contrôle qualité les plus importantes pour les facettes ultra-fines en zircone sont les suivantes : vérification documentée des matériaux, épaisseur minimale validée, adaptation marginale et interne précise, procédures CAD/CAM et de frittage contrôlées, marges et surfaces exemptes de défauts, teinte et translucidité correctes, pose reproductible, ainsi qu’une traçabilité complète, depuis le bloc de zircone jusqu’à la livraison finale par le laboratoire.
Les limites numériques exactes doivent respecter les instructions du fabricant de zircone, le protocole validé par le laboratoire et la prescription clinique, plutôt que de se fonder sur des spécifications génériques trouvées sur Internet.
Quelle épaisseur est considérée comme « ultra-fine » pour une facette en zircone ?
Une facette en zircone ultra-fine désigne généralement une restauration conçue à la limite inférieure de la plage d’épaisseur validée pour le système de matériaux concerné ; les études portent souvent sur des échantillons d’environ 0,3 à 0,5 mm. Toutefois, il ne faut pas appliquer une épaisseur universelle à toutes les zirconies, car leur composition, leur teneur en yttria, leurs indications d’utilisation et les exigences des fabricants varient.
Les laboratoires devraient donc considérer l'épaisseur minimale comme une limite technique propre au matériau plutôt que comme un argument commercial. Une étude comparant des facettes en zircone de 0,3 mm et de 0,5 mm d'épaisseur a mis en évidence une meilleure résistance à la fracture chez les échantillons de 0,5 mm.
Comment les laboratoires dentaires contrôlent-ils les facettes ultra-fines en zircone ?
Les laboratoires dentaires contrôlent les facettes en zircone ultra-fines selon une procédure contrôlée qui permet de vérifier l'identité du matériau, l'épaisseur définie par CAO, la qualité de l'usinage, les données de frittage, l'épaisseur finale, l'intégrité marginale, l'ajustement interne et marginal, les défauts de surface, la teinte, la translucidité et la facilité de mise en place avant qu'un technicien agréé ou un contrôleur qualité ne valide la restauration.
Pour les restaurations très fines, il convient de procéder à un contrôle après la finition définitive, mais aussi après l'usinage et le frittage, car le polissage ou les ajustements peuvent modifier sensiblement les dimensions finales.
Dans quelle mesure l'épaisseur influe-t-elle sur la translucidité des facettes en zircone ?
L'épaisseur des facettes en zircone influe sur la translucidité, car l'augmentation de la longueur du trajet de la lumière dans la céramique réduit généralement la quantité et la nature de la lumière transmise à travers la restauration. Par ailleurs, la composition de la zircone et la teinte de la dent sous-jacente influencent également le résultat observé, ce qui signifie que deux facettes réalisées à partir d'un même bloc de la même teinte peuvent présenter un aspect différent selon leur épaisseur.
Dans une étude portant sur 75 échantillons de 5Y-TZP, les facettes en zircone de 0,50 mm se sont révélées nettement plus translucides que celles de 0,75 mm et 1,0 mm.
Quels éléments un laboratoire dentaire doit-il vérifier pour s'assurer de l'ajustement marginal d'une facette en zircone ?
Un laboratoire dentaire doit vérifier l'ajustement marginal des facettes en zircone à l'aide d'une méthode documentée de mise en place et de mesure qui permet d'évaluer si la restauration s'ajuste parfaitement et de manière répétée, d'identifier les écarts marginaux à plusieurs endroits, de détecter tout blocage interne et de confirmer que la finition, le frittage ou la géométrie de la préparation n'ont pas entraîné de déformation cliniquement significative ni de marges ouvertes.
Le laboratoire devrait définir sa propre tolérance d'acceptation validée plutôt que de se fier à des descriptions subjectives telles que “ semble fermé ”.”
La zircone à plus haute translucidité nécessite-t-elle un contrôle qualité différent ?
La zircone à translucidité plus élevée nécessite une attention particulière en matière d'optique et de contrôle des matériaux, car la translucidité peut être liée à des modifications de la formulation et de la composition en phases de la zircone, tandis que l'épaisseur de la restauration et la teinte du substrat peuvent fortement altérer l'aspect final ; par conséquent, le laboratoire doit vérifier la gamme exacte de matériaux utilisée, plutôt que de partir du principe que tous les ébauches en zircone se comportent de manière identique.
Cela revêt une importance particulière lorsque les praticiens demandent des restaurations antérieures ultra-fines sur des préparations décolorées ou très chromatiques.
Quelle norme s'applique aux céramiques dentaires à base de zircone ?
La norme ISO 6872 est une norme internationale majeure relative aux matériaux céramiques dentaires, tandis que la documentation de la FDA américaine concernant les produits céramiques dentaires de classe II identifie également des normes reconnues relatives à la zircone et aux ébauches céramiques usinables par CAO/FAO ; les laboratoires doivent en outre respecter les instructions de traitement et d'indication validées par le fabricant de zircone pour chaque système de restauration.
La base de données actuelle de la FDA sur la classification des produits répertorie ISO 6872:2024 parmi ses normes consensuelles reconnues pour cette catégorie de dispositifs en céramique dentaire.
Mettre en place un contrôle qualité fondé sur des données mesurables
Les facettes ultra-fines en zircone ne devraient jamais quitter un laboratoire simplement parce que quelqu'un a dit : “ Ça a l'air bien. ”
Élaborer un cahier des charges de mise en production.
Noter le type de zircone et le numéro de lot. Vérifier l'épaisseur avant et après la finition. Contrôler les bords à l'aide d'une loupe. Contrôler le cycle de frittage. Évaluer la restauration par rapport à son support et aux exigences de teinte. Indiquer qui l'a inspectée et pourquoi elle a été jugée conforme.
Et lorsqu’un dessin avoisine les 0,3 à 0,5 mm, cessez de considérer les fractions de millimètre comme négligeables.
C'est eux le produit.
Si vous vous approvisionnez en facettes en zircone ultra-fines auprès d'un laboratoire dentaire, demandez-lui son protocole écrit de contrôle qualité, sa politique relative à l'épaisseur minimale, le cahier des charges du matériau en zircone, la méthode d'inspection de l'ajustement marginal, la traçabilité du frittage et le rapport d'inspection finale. avant de confier un projet de production ou d'envisager un partenariat à long terme avec un laboratoire.