Dirigido a laboratorios dentales, clínicas, distribuidores y equipos de aprovisionamiento que deseen comparar coronas de circonio, coronas de disilicato de litio, carillas, servicios OEM o pedidos al por mayor de restauraciones.
Indícanos el tipo de producto, el material, el volumen mensual, el país de destino y si deseas solicitar una muestra, para que nuestro equipo de ventas pueda preparar el siguiente paso adecuado.
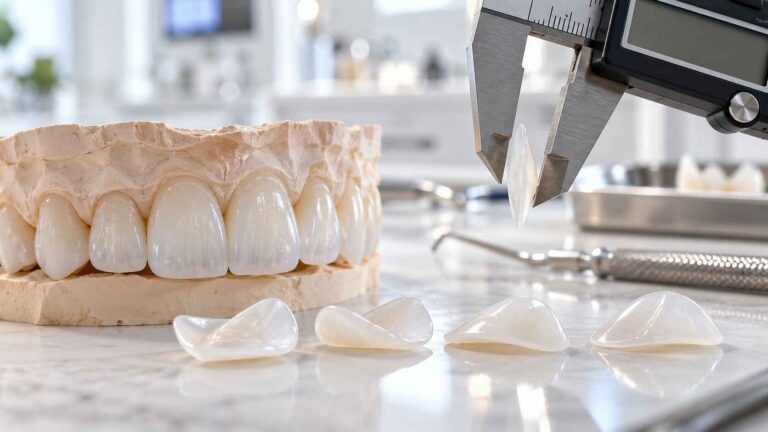
Normas de control de calidad en laboratorio para carillas ultrafinas de circonio
«Thin» lo cambia todo.
Cuando se diseña una carilla de circonio con un grosor de aproximadamente 0,3-0,5 mm, en lugar de las dimensiones propias de una restauración convencional de contorno completo, una pequeña viruta de fresado, un margen demasiado pulido, un error dimensional tras la sinterización o un ajuste descontrolado ya no son un simple inconveniente menor en el laboratorio, sino que pueden consumir un porcentaje significativo de la propia restauración.
Entonces, ¿por qué algunos laboratorios siguen examinando las carillas ultradelgadas de circonio casi de la misma forma que examinan las coronas?
No deberían.
En mi opinión, la frase “Control de calidad de las carillas de circonio” A menudo se utiliza de forma demasiado superficial. Un técnico examina el color, coloca la restauración en un modelo, comprueba que no se mueva y lo considera «control de calidad».
Eso es la comprobación de la apariencia.
Un control de calidad real en el laboratorio requiere criterios de liberación cuantificables.
Esta distinción es importante porque las circonias translúcidas actuales no constituyen un único material intercambiable. Los sistemas de circonia pueden diferir en cuanto a la concentración de itria, la composición de fases, la translucidez, la resistencia, el espesor mínimo recomendado, el programa de sinterización, las indicaciones y las instrucciones de tratamiento superficial.
Actualmente, la FDA de EE. UU. clasifica los productos cerámicos dentales, con arreglo al artículo 21 CFR 872.6660, como Dispositivos de clase II y enumera normas como, entre otras, ISO 6872:2024, Odontología — Materiales cerámicos, así como normas relativas a las piezas en bruto de cerámica mecanizables.
Ese marco normativo resulta útil.
Pero no proporciona al laboratorio dental una lista de comprobación de control de calidad ya elaborada para cada carilla de 0,3 mm.
El laboratorio aún tiene que construir uno.
El control de calidad de las carillas ultradelgadas de circonio comienza antes del fresado
La primera decisión en materia de control de calidad se toma antes de que la fresa entre en contacto con la zirconia.
Un laboratorio debe saber exactamente qué muestra en blanco se está utilizando y registrar información suficiente para poder rastrear la restauración hasta ella.
Como mínimo, esperaría que el registro de producción indicara:
fabricante;
producto o gama de circonio;
número de lote o serie en blanco;
sombra;
nivel de translucidez;
categoría nominal de itria, cuando se indique;
espesor de la pieza en bruto;
fresadora;
Estrategia de medicina alternativa;
horno de sinterización;
programa de sinterización;
fecha de producción;
historial de revisiones o modificaciones.
Esto no es una condecoración administrativa.
La circonia dental moderna puede contener principalmente dióxido de circonio ZrO₂, junto con la yttria Y₂O₃, óxido de hafnio HfO₂, alúmina y pequeñas cantidades de pigmentos u otros componentes.
Por ejemplo, en un resumen de la solicitud 510(k) de la FDA correspondiente a un sistema dental de circonio, se describen composiciones que incluyen ZrO₂, HfO₂, Y₂O₃ y Al₂O₃, y se indican variantes del producto con especificaciones de resistencia a la flexión de al menos 600 MPa u 800 MPa, según el modelo.
Se ha publicado otra solicitud ante la FDA relativa a la circonia multicapa en la que se describen variantes del producto que superan 500 MPa u 800 MPa, con diferencias en la translucidez asociadas, en parte, a variaciones en la concentración de Y₂O₃.
Precisamente por eso “es circonio” no es una especificación adecuada del material.
«3Y», «4Y» y «5Y» no son solo etiquetas de marketing
El aumento del contenido de itria se utiliza habitualmente para incrementar la fracción de fase cúbica y mejorar las propiedades ópticas, pero ello conlleva una compensación en cuanto a las propiedades mecánicas.
Esa relación se hace mucho más evidente cuando el grosor del material se acerca a los 0,3 mm.
Un estudio publicado en el que se comparaban las carillas laminadas de circonio Zirconia 3Y, zirconia 5Y, material combinado 3Y/5Y y disilicato de litio en 0,3 mm y 0,5 mm espesores.
Lo que importa es el resultado.
La reducción del grosor de la chapa de 0,5 mm a 0,3 mm disminuyó la resistencia a la fractura en todos los grupos de laminados analizados. El estudio indicó que la resistencia media a la fractura alcanzaba aproximadamente 865 N para circonio 3Y de 0,5 mm y 846 N para 0,5 mm de circonio combinado 3Y/5Y.
Por lo tanto, un laboratorio no debería sustituir sin más una zirconia “más translúcida” solo porque dos discos tengan, por casualidad, la misma designación de tono.
La similitud óptica no implica equivalencia mecánica.
Los valores de control de calidad que pondría en la estación de trabajo del laboratorio
Un laboratorio necesita cifras que los técnicos puedan comprobar realmente.
No “delgado”.”
No es “una buena opción”.”
No es una “bonita translucidez”.”
Números.
El siguiente esquema distingue entre especificaciones de diseño que deben proceder del fabricante del material o del flujo de trabajo de prescripción de parámetros de control de laboratorio cuantificables.
Parámetro de control de calidad
Control de laboratorio
Lógica práctica de liberación
Identidad de la circonita
Producto, lote, tono, translucidez
Debe ajustarse a la prescripción y al material aprobado
Espesor de la chapa previsto
Mapa de espesores en CAD
Ningún área se encuentra por debajo del mínimo validado por el fabricante o de diseño
Espesor final
Calibre, micrómetro o dispositivo de medición digital validado
Comparar varios puntos con las especificaciones CAD
Integridad del margen
Inspección visual con aumento
Sin astillas, fracturas ni adelgazamiento incontrolado
Adaptación marginal
Ajuste del modelo o del molde, junto con un microscopio o un método digital validado
Comparar con la tolerancia de aceptación documentada por el laboratorio
Adaptación interna
Evaluación de los asientos, el contacto y los elementos digitales o réplicas, según proceda
No hay ningún elemento interno que impida el asentamiento completo
Integridad de la superficie
Inspección con aumento tras el acabado
Sin grietas, picaduras ni surcos profundos de esmerilado
Sombra
Comparación con iluminación controlada
Tono prescrito correcto
Translucidez
Referencia o muestra aprobada, o flujo de trabajo óptico validado
De acuerdo con la prescripción y el plan de sustrato
Sinterización
Verificación del registro y del programa del horno
Programa correcto y ciclo completado
Distribución definitiva de los asientos
Verificación del modelo maestro/matriz
Asiento pasivo y estable, sin balanceo
Trazabilidad de los casos
Récord de producción
Lote en blanco, fábrica, horno y operario: trazabilidad garantizada
Yo también separaría aceptación del diseño de aceptación del producto final.
¿Por qué?
Porque una carilla se puede diseñar correctamente con un grosor de 0,50 mm, fresarse correctamente y, tras un ajuste enérgico, quedar con un acabado final de 0,38 mm.
El archivo CAD por sí solo no puede determinar el espesor final.
Medir más de un punto
En el caso de las carillas de circonio ultradelgadas, una sola medición central no aporta mucha información.
El grosor debe evaluarse en zonas clínicamente relevantes, tales como:
cervical;
parte media del rostro;
facial incisal;
transición mesial;
transición distal;
cualquier zona de caracterización o de reducción de contorno.
Un laboratorio que trabaje cerca del mínimo validado de un material también debería identificar el valor mínimo medido, y no solo calcular una media.
Esa distinción es importante.
Una carilla con un grosor medio de 0,51 mm podría contener aún una zona localizada de 0,27 mm.
La nota media es aceptable.
Es posible que la restauración no se lleve a cabo.
El grosor de las carillas de circonio también es una variable óptica
El control de calidad del espesor no se limita únicamente a la resistencia a la fractura.
Cambia de aspecto.
Un estudio sobre 75 carillas de circonio 5Y-TZP de alta translucidez muestras comparadas en 0,50 mm, 0,75 mm y 1,0 mm sobre los tonos de sustrato A1, A2, A3, A3,5 y A4.
En Las carillas de 0,50 mm mostraron una translucidez significativamente mayor que los grupos de 0,75 mm y 1,0 mm, mientras que el color del sustrato también influyó en el resultado óptico final.
Esto da lugar a una situación incómoda en el ámbito de la producción.
El técnico no puede considerar el grosor final, el tono del muñón y la translucidez como tres aspectos independientes.
Interactúan.
Supongamos que la prescripción indica una carilla de 0,5 mm muy translúcida sobre un sustrato A1.
Ahora coloca la misma chapa sobre un sustrato A4 más oscuro.
La misma circonia.
El mismo tono nominal.
El mismo grosor.
Otro problema visual.
Un protocolo mejorado de control de calidad de la translucidez
En los casos anteriores más complejos, documentaría lo siguiente:
tipo de circonio y serie de translucidez;
espesor de la restauración;
tono final indicado;
sombra del sustrato o del tocón, cuando se indique;
aplicar o fijar los supuestos ópticos, si procede;
caracterización aplicada;
secuencia de esmaltado o pulido;
Inspección final con iluminación controlada.
Un espectrofotómetro o un sistema digital de medición de tonos calibrado pueden mejorar ese flujo de trabajo, pero el equipo por sí solo no soluciona el problema de unos datos de entrada de mala calidad.
Si el laboratorio nunca recibe la muestra del color del sustrato, no puede evaluar mágicamente cómo una carilla translúcida de 0,4 mm lo enmascarará.
Se trata de un problema relacionado con los datos de las recetas.
Y los laboratorios deberían decirlo.
El ajuste marginal requiere un método de inspección bien definido
“Se ajusta al modelo” es una de las afirmaciones de control de calidad más débiles en odontología restauradora.
¿Cómo se midió?
¿A qué aumento?
¿En cuántos lugares?
¿Se ha ajustado bien la carilla?
¿Había encuadernación interna?
¿Era preciso el modelo maestro?
Sin un método, lo que se considera un “buen ajuste” es, en gran medida, una cuestión de opinión.
Un estudio comparativo sobre 32 incisivos En los casos restaurados con carillas de circonio mediante CAD/CAM o con carillas de cerámica prensada, se registraron valores medios para el grupo de circonio CAD/CAM de aproximadamente:
79,88 ± 3,71 µm de adaptación externa;
79,14 ± 15,70 µm de adaptación interna;
82,39 ± 28,55 µm de adaptación cervical;
86,85 ± 21,72 µm de adaptación incisal.
En su diseño experimental, los investigadores observaron un mejor ajuste marginal, tanto externo como interno, de las carillas CAD/CAM en comparación con el grupo de cerámica prensada.
Estas cifras deberían no se copie sin más en las especificaciones de «aprobado/suspenso» de todos los laboratorios.
Los distintos diseños de preparación, escáneres, sistemas de fresado, ajustes de los espaciadores, productos de circonio, ciclos de sinterización y métodos de medición pueden influir en el resultado.
Sin embargo, el estudio destaca un aspecto importante: la adaptación marginal es cuantificable.
Pues mídelo.
El diseño de la preparación puede influir en el resultado
Hay otra complicación.
Un estudio en el que se comparaban los diseños de preparación para carillas laminadas de circonio translúcido reveló que un preparación de la ventana ofrecieron una mejor adaptación marginal e interna en determinadas zonas analizadas que los diseños superpuestos con extensión incisal.
Esto significa que una investigación de reproducción en laboratorio no debería limitarse a:
“El molino se ha calibrado”.”
El técnico debe examinar toda la cadena:
escaneo → identificación de los márgenes → geometría de preparación → espaciador CAD → estrategia CAM → fresado → sinterización → acabado → colocación.
A veces, el defecto no se encuentra donde se hace visible.
Esa es una dura realidad que conviene recordar.
La sinterización es un proceso de control de calidad, no solo un ciclo del horno
Las restauraciones de circonio mediante CAD/CAM suelen fresarse en un estado parcialmente sinterizado y, posteriormente, se someten a un proceso de cocción para alcanzar sus propiedades y dimensiones definitivas.
La documentación de la FDA sobre las piezas en bruto de circonio para odontología describe explícitamente este proceso: el material se mecaniza mediante CAD/CAM y, a continuación, se sinteriza para que el circonio adquiera sus propiedades definitivas.
En el caso de las carillas ultradelgadas, el control del horno cobra aún más importancia, ya que la restauración final deja al técnico menos material para realizar correcciones en caso de que se produzcan errores dimensionales o distorsiones.
Un registro de control de calidad de laboratorio debe verificar lo siguiente:
identificación del horno;
programa de fabricantes seleccionados;
horario de calefacción cuando sea necesario;
temperatura máxima;
tiempo de retención;
protocolo de enfriamiento;
estado del mantenimiento y la calibración del horno;
identidad del lote;
alarmas de ciclo anómalo.
Rechazaría la costumbre de escribir únicamente “sinterizado”.”
Eso registra una actividad.
No registra el control de procesos.
Volver a inspeccionar tras la sinterización
Tras la sinterización, se debe inspeccionar la restauración para comprobar:
asientos incompletos;
distorsión;
deformación del margen;
grietas visibles;
desprendimiento de bordes;
contaminación superficial;
tono anómalo;
translucidez irregular;
cambio dimensional inesperado.
Una chapa que haya superado la inspección en fase de producción no ha superado automáticamente el control de calidad final.
El estado físico ha cambiado.
Por lo tanto, el estado de la inspección también debe cambiar.
El acabado puede estropear una chapa que se haya fresado correctamente
El último técnico que intervenga en la restauración puede echar por tierra en cuestión de segundos horas de trabajo de producción controlada mediante CAD/CAM.
El esmerilado agresivo es el ejemplo más evidente.
Una zona cervical o proximal delgada puede quedar rápidamente por debajo de la geometría prevista. Un instrumento de grano grueso puede provocar daños profundos en la superficie. El pulido de los márgenes puede acortar o redondear ligeramente la línea de acabado.
Y, una vez que la restauración es ultrafina, queda muy poco material de reserva disponible.
Por ese motivo, la inspección final debería realizarse tras todos los ajustes, la caracterización, el esmaltado y el pulido, no inmediatamente después de la molienda.
Incluiría cuatro preguntas sobre el lanzamiento:
1. ¿El espesor final sigue estando dentro de los límites del diseño validado?
No des por sentado que lo sea.
Mídelo o compruébalo digitalmente.
2. ¿Son continuos los márgenes?
Examínalo con una lupa.
Una pequeña mella en el borde cobra mayor importancia cuando toda la pared cerámica tiene un grosor de tan solo una fracción de milímetro.
3. ¿Se sale la restauración repetidamente?
Siéntate más de una vez.
Si solo encaja tras ejercer presión, balancearlo o realizar una manipulación selectiva, comprueba si hay alguna obstrucción interna.
4. ¿El acabado ha alterado el resultado óptico previsto?
Compara la restauración final, bajo condiciones de iluminación controladas, con el objetivo establecido y con cualquier referencia aprobada.
Lo que importa es la restauración que sale del laboratorio.
No es la restauración que existía tres fases de producción antes.
Lista de comprobación práctica para el montaje definitivo de carillas de circonio ultrafinas
Para un flujo de trabajo anterior de alto control, mi filtro final de control de calidad sería algo así:
Verificación de materiales
el fabricante y el producto de circonio adecuados;
el tono adecuado;
serie de translucidez correcta;
se ha registrado el lote correcto;
indicación compatible con el diseño de la restauración;
Se han comprobado los requisitos de espesor mínimo del fabricante.
Verificación CAD/CAM
Se ha revisado la línea de margen;
Se ha revisado la ruta de inserción;
configuración de los espaciadores documentada;
Se ha comprobado el mapa de espesor;
Se han resuelto las advertencias sobre el espesor mínimo;
Se ha confirmado la nidificación y la orientación;
se ha utilizado la estrategia CAM correcta.
Verificación posterior a la sinterización
Se ha confirmado el ciclo del horno;
sin deformaciones visibles;
sin grietas;
sin astillas en los bordes;
asientos confirmados;
márgenes examinados con aumento.
Verificación estética
Se ha confirmado el tono indicado;
translucidez adecuada para el sustrato;
textura superficial controlada;
caracterización simétrica, cuando proceda;
esmaltado o pulido completo;
restauración fotografiada cuando así lo exija la política de documentación del laboratorio.
Verificación dimensional final
se comprueba el espesor tras el acabado;
Se han comprobado los contactos proximales;
Se ha comprobado la adaptación marginal;
sin tener en cuenta la encuadernación interna;
Se ha comprobado que los asientos son intercambiables.
Documentación
identificador del caso;
lote de material;
molino;
horno;
técnico;
Inspector de control de calidad;
historial de revisiones y correcciones;
estado de lanzamiento definitivo.
Eso es el control de calidad en el laboratorio.
Todo lo demás es, sobre todo, palabras de ánimo.
Preguntas frecuentes
¿Cuáles son las normas de control de calidad más importantes para las carillas ultrafinas de circonio?
Las normas de control de calidad más importantes para las carillas ultrafinas de circonio son: la verificación documentada del material, el espesor mínimo validado, la adaptación marginal e interna precisa, los procedimientos controlados de CAD/CAM y sinterización, los márgenes y superficies sin defectos, el color y la translucidez correctos, el ajuste repetible y la trazabilidad completa desde la pieza en bruto de circonio hasta la entrega final por parte del laboratorio.
Los límites numéricos exactos deben ajustarse a las instrucciones del fabricante de la zirconia, al flujo de trabajo validado del laboratorio y a la prescripción clínica, y no a una especificación genérica encontrada en Internet.
¿Qué grosor se considera «ultrafino» en una carilla de circonio?
Por «carilla de circonio ultrafina» se entiende, en general, una restauración diseñada cerca del límite inferior del rango de espesor validado para el sistema de materiales, y los estudios suelen evaluar muestras de entre 0,3 y 0,5 mm; sin embargo, no debe aplicarse un espesor universal a todas las carillas de circonio, ya que la composición, el contenido de itria, la indicación y los requisitos del fabricante varían.
Por lo tanto, los laboratorios deberían considerar el espesor mínimo como un límite técnico específico del material y no como una cifra de marketing. En un estudio en el que se compararon carillas laminadas de circonio de 0,3 mm y 0,5 mm, se observó una mayor resistencia a la fractura en las muestras de 0,5 mm.
¿Cómo inspeccionan los laboratorios dentales las carillas de circonio ultrafinas?
Los laboratorios dentales inspeccionan las carillas de circonio ultrafinas mediante una secuencia controlada que verifica la identidad del material, el grosor diseñado por CAD, la calidad del fresado, los registros de sinterización, el grosor final, la integridad marginal, el ajuste interno y marginal, los defectos superficiales, el color, la translucidez y la capacidad de colocación repetible, antes de que un técnico autorizado o un inspector de control de calidad dé el visto bueno a la restauración.
En el caso de las restauraciones muy finas, la inspección debe realizarse tanto tras el acabado definitivo como tras el fresado y la sinterización, ya que el pulido o los ajustes pueden alterar considerablemente las dimensiones finales.
¿Cómo influye el grosor en la translucidez de las carillas de circonio?
El grosor de las carillas de circonio influye en la translucidez, ya que al aumentar la longitud del recorrido de la cerámica se reduce, por lo general, la cantidad y las características de la luz que se transmite a través de la restauración; por otra parte, la composición del circonio y el color del diente subyacente también influyen en el resultado observado, lo que significa que dos carillas fabricadas a partir de un bloque del mismo color pueden presentar un aspecto diferente según su grosor.
En un estudio con 75 muestras de 5Y-TZP, las carillas de circonio de 0,50 mm resultaron significativamente más translúcidas que las de 0,75 mm y 1,0 mm.
¿Qué debe comprobar un laboratorio dental para evaluar el ajuste marginal de las carillas de circonio?
Un laboratorio dental debe comprobar el ajuste marginal de las carillas de circonio mediante un método documentado de colocación y medición que evalúe si la restauración se ajusta de forma completa y repetida, identifique discrepancias marginales en varios puntos, detecte adherencias internas y confirme que el acabado, la sinterización o la geometría de la preparación no han producido distorsiones clínicamente significativas ni márgenes abiertos.
El laboratorio debería definir su propio límite de tolerancia validado, en lugar de basarse en descripciones subjetivas como “parece cerrado”.”
¿La zirconia de mayor translucidez requiere un control de calidad diferente?
La zirconia de mayor translucidez requiere una mayor atención en lo que respecta al control óptico y del material, ya que la translucidez puede estar relacionada con cambios en la formulación y la composición de fases de la zirconia, mientras que el grosor de la restauración y el color del sustrato pueden alterar considerablemente el aspecto final; por lo tanto, el laboratorio debe verificar la serie exacta del material, en lugar de dar por sentado que todas las piezas en bruto de zirconia se comportan de forma idéntica.
Esto cobra especial importancia cuando los odontólogos solicitan restauraciones anteriores ultrafinas sobre preparaciones descoloridas o muy cromáticas.
¿Qué norma se aplica a las cerámicas dentales de circonio?
La norma ISO 6872 es una importante norma internacional que regula los materiales cerámicos dentales, mientras que la documentación de la FDA de EE. UU. sobre productos cerámicos dentales de Clase II también identifica normas reconocidas relativas a la zirconia mecanizable mediante CAD/CAM y a los bloques cerámicos; además, los laboratorios deben seguir las instrucciones de procesamiento e indicaciones validadas por el fabricante de la zirconia para cada sistema de restauración.
La base de datos actual de clasificación de productos de la FDA recoge ISO 6872:2024 entre sus normas consensuadas y reconocidas para esta categoría de dispositivos de cerámica dental.
Basar el control de calidad en datos cuantificables
Las carillas de circonio ultrafinas nunca deberían salir del laboratorio solo porque alguien haya dicho: “Se ve bien”.”
Elabora una especificación de lanzamiento.
Anota el tipo de zirconio y el lote. Comprueba el grosor antes y después del acabado. Revisa los márgenes con lupa. Controla el ciclo de sinterización. Evalúa la restauración en función de los requisitos del sustrato y del color. Documenta quién la ha inspeccionado y por qué se ha aprobado.
Y cuando un diseño se acerque a los 0,3-0,5 mm, deja de considerar insignificantes las fracciones de milímetro.
Ellos son el producto.
Si vas a adquirir carillas de circonio ultradelgadas en un laboratorio dental, solicita por escrito su protocolo de control de calidad, la política sobre espesor mínimo, las especificaciones del material de circonio, el método de inspección del ajuste marginal, la trazabilidad del sinterizado y el informe de la inspección final. antes de encargar un proyecto de producción o valorar una colaboración a largo plazo con un laboratorio.