Dirigido a laboratorios dentales, clínicas, distribuidores y equipos de aprovisionamiento que deseen comparar coronas de circonio, coronas de disilicato de litio, carillas, servicios OEM o pedidos al por mayor de restauraciones.
Indícanos el tipo de producto, el material, el volumen mensual, el país de destino y si deseas solicitar una muestra, para que nuestro equipo de ventas pueda preparar el siguiente paso adecuado.
¿Por qué se astillan los márgenes de las carillas de E.max durante el fresado?
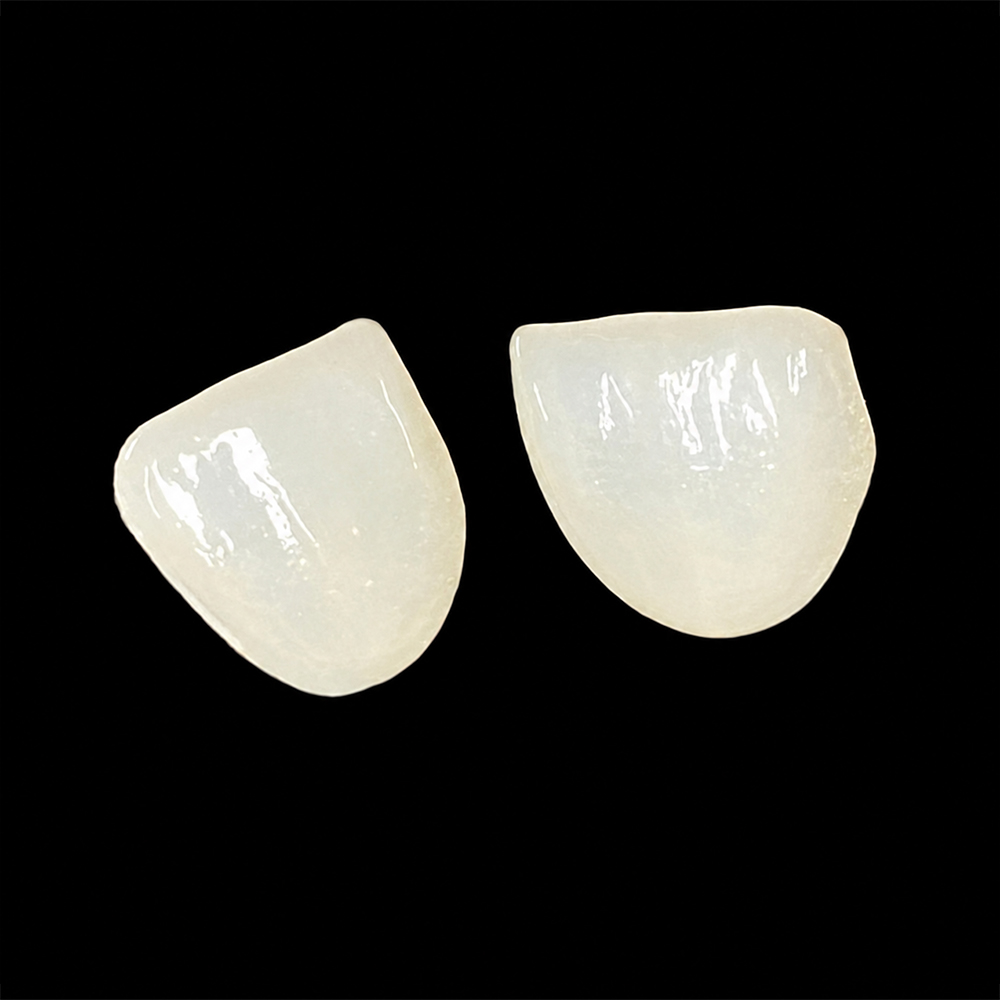
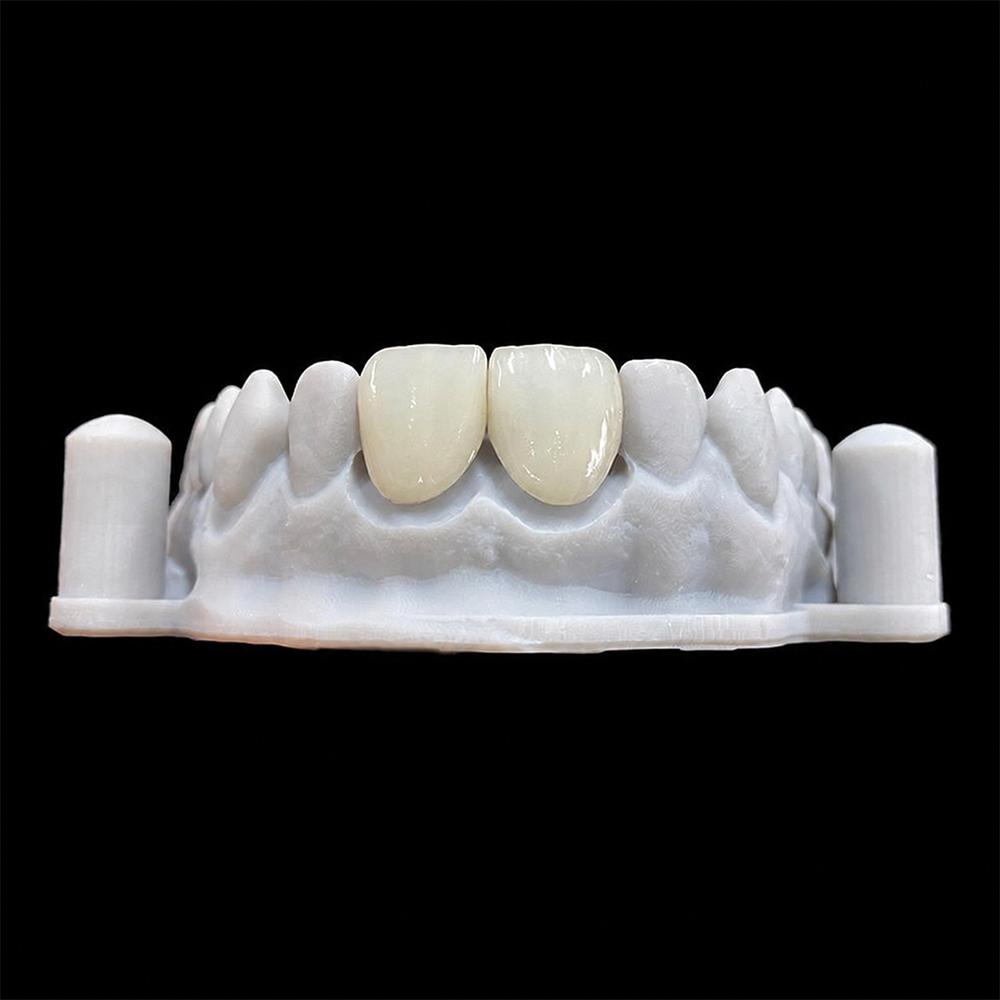
Las mellas en los bordes de las carillas E.max fresadas rara vez se deben a una única causa. Por lo general, un borde delgado y mal reforzado de disilicato de litio se ve sometido a una fresa redonda, a fuerzas de corte, al calor y a pasos de acabado que la geometría del borde no puede soportar. El escaneo o el diseño digital suelen determinar esa geometría mucho antes de que el bloque llegue a la fresadora. Para los odontólogos que solicitan Carillas E.max Desde el punto de vista de un laboratorio, lo importante no es determinar quién tiene la culpa, sino en qué fase se produjo el fallo y qué parte de los datos o del proceso lo provocó. Este artículo explica los mecanismos, muestra cómo rastrear un chip hasta su origen y enumera los aspectos que hay que comprobar antes del próximo caso.
¿Por qué se astillan los márgenes de las carillas de E.max durante el fresado?
Los márgenes de las carillas E.max se astillan durante el fresado porque la línea de acabado es la parte más fina y menos reforzada de una vitrocerámica frágil, y el fresado CAD/CAM elimina material mecánicamente con una herramienta que tiene un radio físico. Los bloques de tipo IPS e.max CAD se suministran en un estado parcialmente cristalizado; primero se fresan y, a continuación, se cristalizan en un horno para alcanzar su estructura final de disilicato de litio. Ese estado de precristalización es más fácil de cortar, pero también es más frágil que la cerámica acabada. Por lo tanto, un margen que se estrecha hasta alcanzar un espesor nulo se enfrenta a la fuerza de corte sin apenas material detrás.
Los investigadores cuantifican el resultado mediante un “factor de astillamiento”, que es la relación entre la longitud del margen astillado y la circunferencia total del margen. Este indicador se analiza junto con las investigaciones sobre Desgastamiento marginal de las coronas de disilicato de litio fabricadas mediante sistemas CAD-CAM. Resulta útil para los compradores porque convierte la expresión “los márgenes parecen aproximados” en algo que un laboratorio puede medir y supervisar.
La elección del material también influye en el resultado. En un estudio in vitro con un tipodonto sobre carillas laminadas, La circonia presentó un factor de astillamiento inferior al del disilicato de litio cuando ambos se fresaron. Ese resultado procede de un modelo de laboratorio, por lo que debe considerarse más bien una orientación que una regla clínica. En ese modelo, el disilicato de litio se mostró menos resistente a las mismas condiciones en los bordes que la circonia.
¿Dónde se produjo la rotura? Una tabla de diagnóstico
“La expresión ”astillado durante el fresado» suele ser una suposición. El mismo defecto puede aparecer en cinco etapas diferentes, y cada una de ellas apunta a una causa raíz distinta. La tabla que figura a continuación es un marco de diagnóstico elaborado a partir de la lógica del procesamiento de la cerámica y de los debates con los técnicos. No se trata de una clasificación basada en tasas de fallo medidas.
Dónde se ve el chip por primera vez
Posibles causas que deben investigarse
Qué hay que comprobar con el laboratorio o en el expediente
Sobre la restauración del estado azul molido, antes de la cristalización
Desgaste de la fresa o excentricidad del husillo, interrupción del suministro de refrigerante, estrategia de fresado agresiva, margen diseñado con un grosor inferior al que la herramienta puede reproducir
Rutina de sustitución de fresas, estrategia de fresado utilizada para las carillas, ajuste del grosor del margen, mantenimiento de la máquina
Tras la eliminación de los bebederos o el acabado manual
El bebedero está situado demasiado cerca de la línea de meta, lo que ejerce presión sobre un borde delgado al terminar la carrera
Ubicación del bebedero, protocolo de acabado, inspección ampliada antes y después
Tras la cocción de cristalización
Microdaños provocados por el fresado que no eran visibles previamente, manipulación entre el fresado y la cocción
Inspección de los bordes antes de la cocción, procedimiento de manipulación, si se repite el mismo defecto en todas las piezas
Durante la prueba o la asignación de asientos
Contacto estrecho o interferencia interna, presión de asentamiento descontrolada sobre un margen delgado
Ajuste interno, ajuste de contacto, método de prueba
Tras la cementación, en funcionamiento
Carga oclusal, sustrato de adhesión con alto contenido en dentina, margen sobreextendido sin soporte
Oclusión, preparación del sustrato, posición del margen en relación con la función
El reconocimiento de patrones ayuda más que cualquier medición aislada. Si la viruta aparece en la misma ubicación en varias unidades o en varios casos —por ejemplo, en la misma esquina proximal—, hay que sospechar de los datos: el escaneo, la línea de margen o los ajustes del diseño. Si las astillas aparecen en lugares aleatorios en diferentes restauraciones, hay que sospechar del proceso: el estado de la herramienta, el refrigerante, la estrategia de fresado o la manipulación. Se trata de una heurística práctica, no de una clasificación demostrada, pero evita que una conversación sobre la repetición del trabajo se convierta en una discusión.
Causas relacionadas con el proceso en el interior de la fábrica
Geometría y desgaste de la herramienta
Una fresa tiene un radio de punta finito y un filo finito. La geometría que se estrecha hasta formar un filo en forma de pluma es precisamente lo que una herramienta redonda reproduce con menos precisión, ya que la cuña cerámica del filo tiene poca masa para resistir la fuerza de corte de la herramienta. A medida que las fresas se desgastan, las fuerzas de corte aumentan, lo que somete a ese filo a una tensión aún mayor. A esto se suma la excentricidad del husillo, que provoca vibraciones.
Las pruebas directas al respecto son escasas. En un hilo de un técnico de laboratorio sobre fracturas en forma de media luna por encima de los bordes de las restauraciones fresadas de e.max CAD, los participantes apuntaron al sobrecalentamiento, la velocidad y un riego deficiente, pero ninguno confirmó cuál era la causa. Uno o dos hilos de un foro no bastan para determinar con qué frecuencia se da cada factor. Sin embargo, sí muestran cuáles son las primeras preguntas que se plantean los técnicos con experiencia, y los compradores pueden hacer las mismas.
Refrigerante, calor y estrategia de fresado
Los bloques de disilicato de litio suelen fresarse en húmedo, por lo que el suministro de líquido de refrigeración es importante. La interrupción del riego aumenta el calor y la fricción en la interfaz entre la herramienta y la cerámica, lo que constituye una posible causa de microdaños en el filo.
La estrategia también es importante. Un estudio in vitro realizado en 2025 sobre La influencia de la estrategia de fresado en el ajuste marginal de las coronas de disilicato de litio fabricadas en la consulta Se compararon los ajustes más rápidos y los más precisos en 40 coronas. La estrategia más precisa siempre proporcionó un mejor ajuste marginal tanto para IPS e.max CAD como para Celtra Duo. Ese estudio evaluó el ajuste, no el astillamiento, por lo que no demuestra que un fresado más preciso evite las astillas. Sí demuestra que los parámetros de fresado influyen en lo que ocurre en el margen. Las estrategias más rápidas también reducen el tiempo de mecanizado, lo que supone un incentivo comercial para que los laboratorios las utilicen.
Canal de colada y posición de encaje
El punto en el que la restauración se une al soporte de la pieza en bruto debe cortarse o pulirse posteriormente. Si se encuentra cerca de la línea de acabado, el paso de eliminación puede astillar la parte más fina de la capa de recubrimiento. Preguntar dónde se coloca el canal de colada con respecto al margen es una pregunta sencilla y concreta para un laboratorio.
Causas relacionadas con los datos antes del fresado: escaneo, línea de margen y diseño
Un margen que el escáner nunca capturó
Un error habitual en las primeras fases del proceso es que no se haya registrado la línea de finalización. Cuando el escáner no detecta un margen superficial o subgingival, el técnico tiene que estimar dónde debe terminar la carilla. La guía de Artist Dental Lab sobre escaneo de preparaciones de carillas sin perder las finas líneas de acabado explica por qué un escáner puede mostrar un margen liso que, en realidad, no ha captado. Si el margen se traza demasiado hacia la corona, parte de la preparación queda sin cubrir. Si se traza más allá del diente, la restauración presenta un saliente sin soporte de cerámica muy fina, que es la geometría con mayor probabilidad de astillarse al fresarla.
El margen de beneficio no es la única herramienta
El consejo habitual es “aumentar el grosor del margen”. Eso es cierto en parte, pero es una simplificación excesiva. En el estudio sobre carillas tipodónticas mencionado anteriormente, al reducir el grosor de la carilla de 0,5 mm a 0,3 mm no modificó de forma significativa el factor de desprendimiento para ninguna de las cerámicas sometidas a ensayo. El mismo resumen indica que las diferentes cerámicas presentaban astillamientos distintos. En ese modelo, la geometría de los bordes, el material y las condiciones de mecanizado eran al menos tan importantes como el espesor nominal.
En la práctica: no des por sentado que un cambio de 0,1 mm en un ajuste de diseño es lo que marca la diferencia entre un margen limpio y uno astillado. Tampoco des por sentado que un margen digital extremadamente fino sea más preciso. Más allá del punto en el que la herramienta puede cortar, el margen simplemente se vuelve más frágil. El grosor adecuado depende del bloque, la indicación, la máquina y las instrucciones de procesamiento actuales del fabricante, por lo que conviene confirmarlo con el laboratorio en lugar de basarse en una cifra general.
Donde termina el margen
La posición del margen determina la cantidad de cerámica disponible en el borde. Cuando un margen proximal termina justo en el contacto, la cerámica suele estrecharse hasta su punto más fino exactamente donde el técnico también está dando forma al contacto. Alargar el margen de forma deliberada suele permitir que la unión quede fuera del campo visual y dar más cuerpo al borde, pero una extensión excesiva genera sus propios problemas de contorno cervical. El artículo del laboratorio sobre Extensión interproximal para carillas explica cómo ocultar los márgenes sin que se vean demasiado marcados.
Este mismo principio se aplica a las coronas. El disilicato de litio suele requerir un mayor volumen marginal que la circonia, tal y como se pone de manifiesto en la comparación realizada por Artist Dental Lab de En qué se diferencia el diseño del margen entre las coronas de circonio y las de E.max funciona de la misma manera. Los márgenes de las carillas no son los márgenes de las coronas, pero la lógica subyacente es la misma: el material determina el grosor mínimo que puede tener el borde sin que ello suponga un riesgo.
¿Es el fresado de E.max el proceso adecuado para un margen muy fino?
A veces, la mejor solución es optar por una ruta diferente. La tabla compara las opciones de forma cualitativa. No las clasifica según las tasas de desprendimiento medidas, ya que no existe ningún conjunto de datos verificado que las abarque todas.
Opción
Cómo se manifiesta el riesgo de merma del margen
Aspectos que hay que sopesar
Tenlo en cuenta cuando
Disilicato de litio monolítico fresado
Límites del filo de la herramienta y fragilidad por precristalización en los márgenes delgados
Coincidencia repetible en cuanto a ajuste y tono entre las distintas unidades; depende de la calidad de los datos y del estado de la fábrica.
Casos de varias unidades con márgenes nítidos y continuos
Disilicato de litio prensado
No se ha fresado, por lo que no se aplican los límites del filo de la herramienta; el acabado y la retirada del revestimiento plantean otros riesgos
Diferentes etapas del flujo de trabajo, diferentes riesgos de manipulación
El diseño tiene un borde que la fresadora no puede cortar con precisión.
E.max en capas (base más porcelana)
La capa de revestimiento añadida aporta sensibilidad técnica y otra interfaz
Más libertad estética, más variables
Trabajo anterior de una sola unidad que requiere mucha precisión
Carilla de circonio
Menor índice de astillamiento que el disilicato de litio en un estudio con tipodonto
Comportamiento óptico y protocolo de unión diferentes
Los bordes finos y la funcionalidad son más importantes que la máxima translucidez
Porcelana feldespática
No fresado; frágil y dependiente del soporte del esmalte
Máxima sutileza óptica, que no perdona en absoluto un soporte deficiente
Tratamientos conservadores con recubrimiento de esmalte
La elección entre una construcción completa y una por capas tiene sus propias consecuencias, y la explicación de Artist Dental Lab sobre Carillas E.max macizas frente a carillas E.max en capas describe la ruta monolítica como la opción de menor varianza, ya que la capa de recubrimiento añadida introduce más interfaces y mayores posibilidades de astillamiento. Para realizar una comparación más amplia entre distintos materiales, el análisis de la estructura de los márgenes de feldespato, E.max y circonio las presenta a cada una como un perfil de riesgo distinto, en lugar de como una clasificación.
Hay una advertencia que va en contra del instinto habitual. Un margen astillado no significa automáticamente que la máquina del laboratorio o el material E.max sean de mala calidad. Una fresadora bien ajustada tampoco puede reproducir un margen que el escáner nunca capturó, y un bloque de alta calidad no puede salvar un borde muy fino. Del mismo modo, el laboratorio no debería culpar al odontólogo hasta que haya comprobado su propio registro de fresas y el líquido refrigerante. Ambas partes tienen su parte de responsabilidad en el margen.
¿Qué debes comprobar antes de tu próximo caso de carillas E.max?
Una breve revisión previa al tratamiento reduce la probabilidad de que se astille el margen y facilita el diagnóstico de cualquier problema:
Visibilidad de los márgenes. Comprueba que la línea de acabado sea continua y esté visible, e inspecciona el escaneo con un alto nivel de ampliación antes de enviarlo.
Tipo y ubicación del margen. Observa si los márgenes proximales terminan en el punto de contacto o se extienden más allá de él, y señala cualquier zona con bordes difuminados.
Material y proceso. Indica si esperas que sea monolítico fresado, prensado o en capas, y explica por qué.
Registros. Envía la radiografía de preparación, la radiografía del diente opuesto, el registro de oclusión, las fotografías, la información sobre el color y las notas sobre los márgenes.
Rutina de inspección del laboratorio. Pregunta cómo se inspeccionan los márgenes antes y después de la cristalización, y con qué aumento.
Preguntas sobre el proceso. Pregunta por el procedimiento de sustitución de la espiga, la estrategia de fresado para restauraciones finas y la colocación del canal de colada con respecto al margen.
Condiciones de la nueva versión. Acordad de antemano cómo se evalúan los bordes astillados y quién decide si hay que volver a fabricarlo o aceptarlo.
Ninguna de estas preguntas da por sentada la mala fe. Definen quién comprueba qué, que es precisamente donde surgen la mayoría de las disputas sobre los márgenes recortados.
Preguntas frecuentes
¿Por qué se astillan los márgenes de las carillas de E.max durante el fresado?
La línea de acabado es la parte más delgada y menos reforzada de una cerámica frágil. Una fresa redonda, las fuerzas de corte, el calor y un diseño con borde en forma de pluma pueden superar lo que el disilicato de litio precristalizado es capaz de soportar. Los errores de escaneo o de diseño suelen provocar el problema antes de que comience el fresado.
¿Es culpa del laboratorio o del odontólogo que se haya astillado el margen?
Cualquiera de las dos cosas, o ambas. Las virutas que se repiten en el mismo lugar en todas las unidades suelen indicar problemas relacionados con el escaneo, la línea de margen o los datos de diseño. Las virutas que aparecen en lugares aleatorios apuntan más bien a el estado de la herramienta, el refrigerante, la estrategia de fresado o la manipulación. Un análisis de los registros de ambas partes aclara la cuestión mejor que las suposiciones.
¿Un borde más fino siempre se astilla más?
No necesariamente. Un estudio in vitro sobre carillas no encontró diferencias significativas en el factor de astillamiento entre un grosor de 0,5 mm y uno de 0,3 mm. La geometría de los bordes, el material, el estado de las herramientas y los parámetros de mecanizado son factores que influyen. Confirma el grosor adecuado para el bloque específico consultando al laboratorio y las instrucciones actuales del fabricante.
¿Se debe colocar una carilla con el borde astillado?
Depende del tamaño y la ubicación de la astilla. Una astilla que atraviesa la línea de acabado puede afectar al sellado marginal y a la exposición del cemento. El odontólogo debe evaluarla con aumento. A menudo es más seguro rehacerla que pulirla, ya que el pulido puede adelgazar aún más el borde.
¿Se astilla más el E.max fresado que el E.max prensado?
No hay una respuesta universal. Las restauraciones fresadas se enfrentan a las limitaciones de los bordes de las herramientas y a la fragilidad previa a la cristalización. Las restauraciones prensadas evitan el fresado, pero conllevan riesgos relacionados con la extracción del revestimiento y el acabado. Compara los laboratorios en función de sus rutinas de inspección de los márgenes y de los historiales de repetición de trabajos, en lugar de dar por sentado que un proceso es siempre más seguro.
¿Qué debo enviar al laboratorio para ayudar a evitar que se astillen los bordes?
Envía un escaneo preparatorio en el que se vea claramente la línea de acabado, un escaneo opuesto, el registro de oclusión, fotografías, información sobre el color y notas al margen. Señala las zonas con bordes difuminados o subgingivales, e indica el material y la construcción previstos para que el laboratorio pueda ajustar el diseño y el procesamiento.