Para laboratórios dentários, clínicas, distribuidores e equipas de aprovisionamento que pretendam comparar coroas de zircónia, coroas de dissilicato de lítio, facetas, serviços OEM ou encomendas grossistas de restaurações.
Indique o tipo de produto, o material, o volume mensal, o país de destino e o pedido de amostras, para que a nossa equipa de vendas possa preparar o próximo passo adequado.
Por que razão as margens das facetas E.max se lascam durante a fresagem
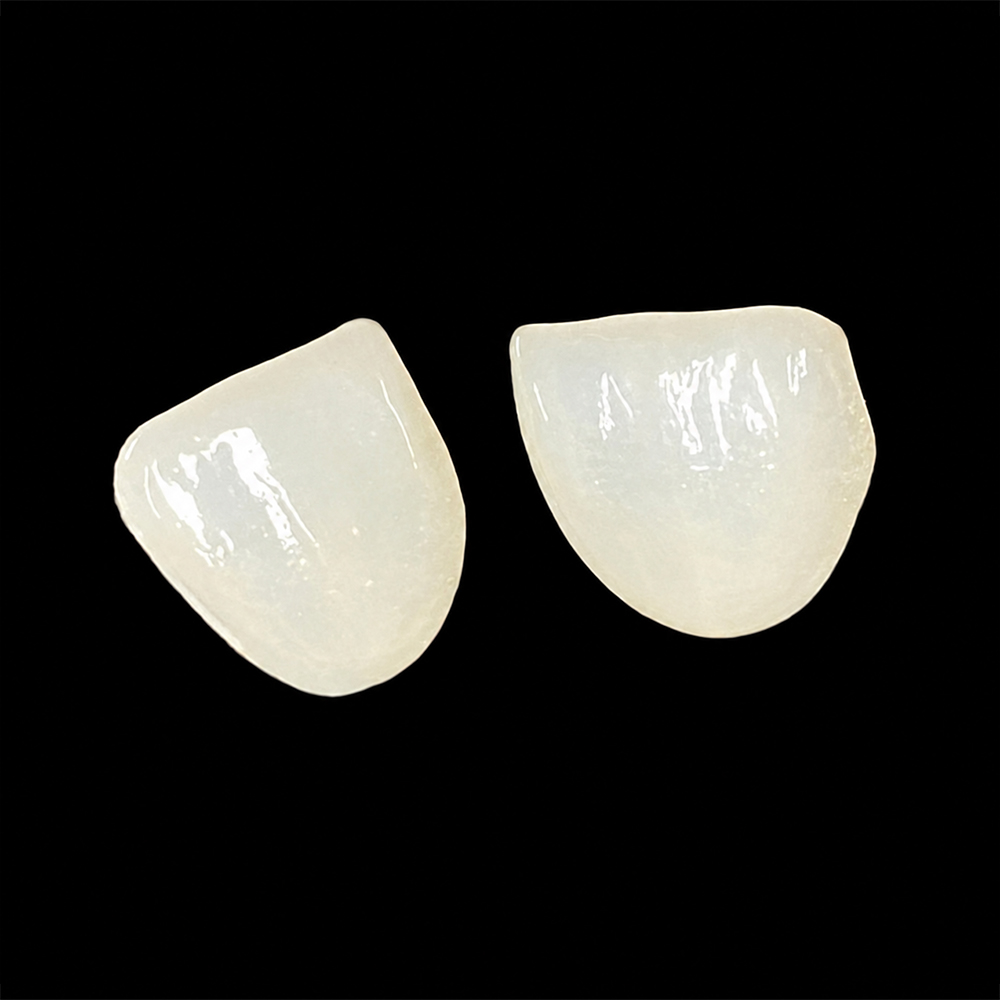
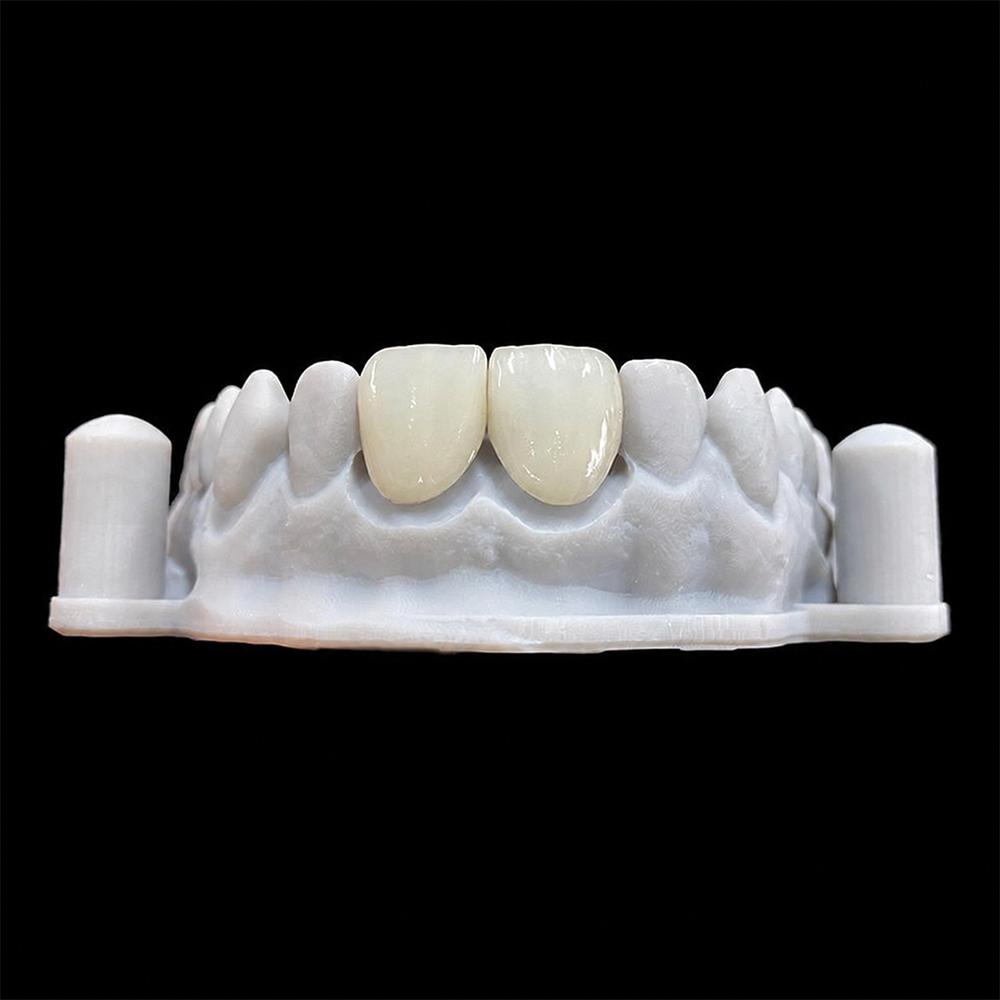
As margens lascadas nas facetas E.max fresadas raramente se devem a uma única causa. Normalmente, uma borda fina e mal suportada de dissilicato de lítio é submetida a uma fresa redonda, forças de corte, calor e etapas de acabamento que a geometria da borda não consegue suportar. A digitalização ou o projeto digital determinam frequentemente essa geometria muito antes de o bloco chegar à fresadora. Para os clínicos que encomendam Facetas E.max Do ponto de vista de um laboratório, a questão relevante não é saber quem é o culpado. Trata-se de determinar em que fase ocorreu a falha e qual a parte dos dados ou do processo que a causou. Este artigo explica os mecanismos, mostra como rastrear um chip até à sua origem e enumera o que é necessário verificar antes do próximo caso.
Por que razão as margens das facetas E.max se lascam durante a fresagem?
As margens das facetas E.max lascam-se durante a fresagem porque a linha de acabamento é a parte mais fina e menos reforçada de uma vitrocerâmica frágil, e a fresagem CAD/CAM remove material mecanicamente com uma ferramenta que possui um raio físico. Os blocos do tipo IPS e.max CAD são fornecidos num estado parcialmente cristalizado, são primeiro fresados e, em seguida, cristalizados num forno para atingirem a sua estrutura final de dissilicato de lítio. Esse estado de pré-cristalização é mais fácil de cortar, mas é também mais frágil do que a cerâmica acabada. Uma margem que se estreita até atingir uma espessura nula enfrenta, portanto, a força de corte sem praticamente nenhum material por trás dela.
Os investigadores quantificam o resultado através de um “fator de lasca”, ou seja, a relação entre o comprimento da margem lascada e a circunferência total da margem. Este indicador é analisado em conjunto com a investigação sobre lascas marginais em coroas de dissilicato de lítio produzidas por sistemas CAD-CAM. É útil para os compradores porque transforma a afirmação “as margens parecem imprecisas” em algo que um laboratório pode medir e acompanhar.
A escolha do material também altera o panorama. Num estudo in vitro com tipodontes sobre facetas laminadas, A zircónia apresentou um fator de lasca inferior ao do dissilicato de lítio quando ambos foram fresados. Esse resultado provém de um modelo laboratorial, pelo que deve ser considerado mais como uma orientação do que como uma regra clínica. Nesse modelo, o dissilicato de lítio revelou-se menos resistente às mesmas condições nas arestas do que a zircónia.
Onde ocorreu a falha? Uma tabela de diagnóstico
“A expressão ”lascado durante a fresagem» é, muitas vezes, uma suposição. O mesmo defeito pode surgir em cinco fases diferentes, e cada uma delas aponta para uma causa subjacente diferente. A tabela abaixo apresenta um quadro de diagnóstico elaborado com base na lógica do processamento de cerâmica e em discussões com técnicos. Não se trata de uma classificação baseada em taxas de falha medidas.
Onde se vê o chip pela primeira vez
Possíveis causas a investigar
O que verificar junto do laboratório ou no processo
Na restauração do estado azul moído, antes da cristalização
Desgaste da broca ou excentricidade do fuso, interrupção do arrefecimento, estratégia de fresagem agressiva, margem concebida com uma espessura inferior à que a ferramenta consegue reproduzir
Rotina de substituição de brocas, estratégia de fresagem utilizada para facetas, definição da espessura da margem, manutenção da máquina
Após a remoção dos canais de alimentação ou o acabamento manual
A rebarba estava demasiado próxima da linha de acabamento, o que exerceu pressão sobre uma aresta fina
Localização do canal de alimentação, protocolo de acabamento, inspeção ampliada antes e depois
Após a cozedura de cristalização
Microdanos resultantes da fresagem que não eram visíveis anteriormente, manuseamento entre a fresagem e a cozedura
Inspeção das margens antes da cozedura, procedimento de manuseamento, verificação da eventual repetição do mesmo problema em várias peças
Na prova de roupa ou na atribuição de lugares
Contacto apertado ou interferência interna, pressão de assentamento descontrolada numa margem fina
Ajuste interno, aperto de contacto, método de experimentação
Após a cimentação, em funcionamento
Carga oclusal, substrato de colagem com elevada proporção de dentina, margem sobreestendida e sem apoio
Oclusão, substrato de preparação, posição da margem em relação à função
O reconhecimento de padrões ajuda mais do que qualquer medição isolada. Se a lasca surgir no mesmo local em várias unidades ou em vários casos, como, por exemplo, no mesmo canto proximal, suspeite dos dados: a digitalização, a linha de margem ou as definições do projeto. Se as lascas surgirem em locais aleatórios em diferentes restaurações, suspeite do processo: estado da ferramenta, líquido de arrefecimento, estratégia de fresagem ou manuseamento. Trata-se de uma heurística prática, não de uma classificação comprovada, mas evita que uma discussão sobre a refação se transforme numa discussão acalorada.
Causas relacionadas com o processo no interior da fábrica
Geometria e desgaste da ferramenta
Uma broca de fresagem tem um raio de ponta finito e uma aresta de corte finita. Uma geometria que se afina até formar uma aresta em forma de pena é exatamente aquilo que uma ferramenta redonda reproduz com menos precisão, porque a cunha cerâmica na aresta tem pouca massa para resistir à força de corte da ferramenta. À medida que as brocas se desgastam, as forças de corte aumentam, o que exerce ainda mais pressão sobre essa aresta. Além disso, o desvio do fuso acrescenta vibração ao processo.
As provas diretas neste caso são escassas. Num tópico de técnicos de laboratório sobre fraturas em forma de meia-lua acima das margens das restaurações fresadas em e.max CAD, os participantes sugeriram sobreaquecimento, velocidade e irrigação inadequada, mas nenhum confirmou a causa. Um ou dois tópicos num fórum não permitem determinar a frequência com que qualquer fator ocorre. No entanto, mostram quais são as perguntas que os técnicos experientes fazem em primeiro lugar, e os compradores podem fazer as mesmas.
Líquido de arrefecimento, calor e estratégia de fresagem
Os blocos de dissilicato de lítio são geralmente fresados em ambiente húmido, pelo que o fornecimento de líquido de arrefecimento é importante. A irrigação intermitente aumenta o calor e o atrito na interface entre a ferramenta e a cerâmica, o que constitui uma das causas possíveis de microdanos na aresta.
A estratégia também é importante. Um estudo in vitro de 2025 sobre A influência da estratégia de fresagem no ajuste marginal das coroas de dissilicato de lítio fabricadas no consultório Compararam as configurações mais rápidas e mais finas em 40 coroas. A estratégia mais fina proporcionou sempre um melhor ajuste marginal, tanto para o IPS e.max CAD como para o Celtra Duo. Esse estudo mediu o ajuste, e não a lasca, pelo que não prova que uma fresagem mais fina evite lascas. No entanto, demonstra que os parâmetros de fresagem alteram o que acontece na margem. As estratégias mais rápidas também reduzem o tempo de processamento, o que constitui um incentivo comercial para que os laboratórios as utilizem.
Canal de fundição e posição de encaixe
O ponto onde a restauração está fixada ao suporte da peça em bruto tem de ser cortado ou retificado posteriormente. Se estiver próximo da linha de acabamento, a etapa de remoção pode lascar a parte mais fina do revestimento. Perguntar onde é que o canal de injeção está posicionado em relação à margem é uma questão simples e específica para um laboratório.
Causas relacionadas com os dados antes da fresagem: digitalização, linha de margem e desenho
Uma margem que o scanner nunca captou
Uma falha comum na fase inicial é uma linha de acabamento que não foi registada. Quando a digitalização não capta uma margem superficial ou subgengival, o técnico tem de estimar onde a faceta deve terminar. O guia da Artist Dental Lab sobre digitalização de preparações de faceta sem perder as linhas finas de acabamento explica por que razão um scanner pode apresentar uma margem uniforme que, na realidade, não captou. Se a margem for traçada demasiado na direção coronal, parte da preparação fica descoberta. Se for traçada para além do dente, a restauração fica com uma saliência sem suporte de cerâmica muito fina, o que constitui a geometria mais suscetível a lascar-se durante a fresagem.
A espessura da margem não é o único fator determinante
O conselho habitual é “aumentar a espessura da margem”. Isso está parcialmente correto, mas é uma simplificação excessiva. No estudo sobre facetas em tipodonto acima referido, a redução da espessura das facetas de 0,5 mm para 0,3 mm não alterou significativamente o fator de lasca para qualquer uma das cerâmicas testadas. O mesmo resumo refere que as diferentes cerâmicas apresentavam diferentes tipos de lascas. Nesse modelo, a geometria das arestas, o material e as condições de maquinagem eram pelo menos tão importantes quanto a espessura nominal.
Na prática: não se deve partir do princípio de que uma variação de 0,1 mm numa configuração de projeto seja o que distingue uma margem limpa de uma lascada. Além disso, não se deve partir do princípio de que uma margem digital extremamente fina seja mais precisa. Para além do ponto em que a ferramenta consegue cortar, a margem torna-se simplesmente mais frágil. A espessura adequada depende do bloco, da indicação, da máquina e das instruções de processamento atuais do fabricante; por isso, confirme estes aspetos com o laboratório, em vez de se basear num valor genérico.
Onde termina a margem
A posição da margem determina a quantidade de cerâmica disponível na borda. Quando uma margem proximal termina exatamente no ponto de contacto, a cerâmica costuma afinar até ao seu ponto mais fino precisamente onde o técnico também está a moldar o contacto. O prolongamento deliberado da margem pode, muitas vezes, afastar a junção do campo de visão e conferir mais volume à borda, mas o prolongamento excessivo cria os seus próprios problemas de contorno cervical. O artigo do laboratório sobre extensão interproximal para facetas explica como ocultar as margens sem criar contornos excessivos.
O mesmo princípio aplica-se às coroas. O dissilicato de lítio requer, geralmente, mais volume marginal do que a zircónia, um aspeto que a comparação realizada pelo Artist Dental Lab entre em que medida o desenho da margem difere entre as coroas de zircónia e as de E.max funciona da mesma forma. As margens das facetas não são as margens das coroas, mas a lógica subjacente mantém-se: é o material que determina a espessura mínima que a borda pode ter em segurança.
Será que o processo de fresagem do E.max é o mais adequado para uma margem muito fina?
Por vezes, a melhor solução é seguir um caminho diferente. A tabela compara as opções de forma qualitativa. Não as classifica com base nas taxas de desgaste medidas, uma vez que não existe um único conjunto de dados verificado que as abranja todas.
Opção
Como se manifesta o risco de redução da margem
Compromissos a ponderar
Tenha isso em conta quando
Disilicato de lítio monolítico moído
Limites do gume da ferramenta e fragilidade de pré-cristalização em margens finas
Coincidência e tonalidade repetíveis entre as unidades; depende da qualidade dos dados e do estado da fábrica
Casos com várias unidades e margens nítidas e contínuas
Disilicato de lítio prensado
Não é fresado, pelo que os limites da aresta da ferramenta não se aplicam; o acabamento e a remoção do revestimento apresentam outros riscos
Diferentes etapas do fluxo de trabalho, diferentes riscos de manuseamento
O desenho tem uma aresta que a fresadora não consegue cortar de forma limpa
E.max em camadas (base mais porcelana)
A camada de revestimento adicionada confere maior sensibilidade técnica e cria mais uma interface
Mais liberdade estética, mais variáveis
Trabalho anterior complexo numa única unidade
Faceta de zircónio
Fator de lasca inferior ao do dissilicato de lítio num estudo com tipodontes
Comportamento ótico e protocolo de ligação diferentes
As bordas finas e a funcionalidade são mais importantes do que a máxima translucidez
Porcelana feldspática
Não fresado; frágil e dependente do suporte do esmalte
A máxima subtileza ótica, que não perdoa um suporte de má qualidade
Preparações conservadoras com revestimento de esmalte
A escolha entre a construção integral e a construção em camadas tem as suas próprias consequências, e a explicação da Artist Dental Lab sobre Facetas E.max inteiras versus facetas E.max em camadas descreve a via monolítica como a opção de menor variância, uma vez que a camada de revestimento adicional introduz mais interfaces e possibilidades de lascamento. Para uma comparação mais abrangente entre materiais, o análise da estrutura das margens do feldspático, E.max e zircónio considera cada um deles como um perfil de risco distinto, em vez de uma classificação.
Há uma advertência que contraria o instinto comum. Uma margem lascada não significa automaticamente que a máquina do laboratório ou o material E.max sejam de má qualidade. Mesmo uma fresadora bem ajustada não consegue reproduzir uma margem que a digitalização nunca captou, e um bloco de alta qualidade não consegue corrigir uma margem irregular. Da mesma forma, o laboratório não deve culpar o clínico antes de ter verificado a sua própria lista de fresas e o líquido de arrefecimento. Ambas as partes têm a sua quota-parte de responsabilidade pela margem.
O que deve verificar antes do seu próximo caso de facetas E.max?
Uma breve verificação antes do tratamento reduz o risco de lascar a margem e facilita o diagnóstico de qualquer problema:
Visibilidade das margens. Certifique-se de que a linha de acabamento é contínua e está visível e verifique a imagem digitalizada com elevada ampliação antes de a enviar.
Tipo e localização da margem. Observe se as margens proximais terminam no ponto de contacto ou se se estendem para além deste, e assinale quaisquer áreas com margens difusas.
Material e processo. Indique se espera que seja monolítico fresado, prensado ou em camadas, e explique porquê.
Registos. Envie a radiografia da preparação, a radiografia do dente oposto, o registo da oclusão, as fotografias, as informações sobre a tonalidade e as notas marginais.
Rotina de inspeção do laboratório. Pergunte como é que as margens são inspecionadas antes e depois da cristalização e com que ampliação.
Questões sobre o processo. Informe-se sobre a rotina de substituição do pino, a estratégia de fresagem para restaurações finas e a colocação do canal de alimentação em relação à margem.
Condições do remake. Acordem antecipadamente como serão avaliadas as margens lascadas e quem decidirá se o produto deve ser refeito ou aceite.
Nenhuma destas questões pressupõe má-fé. Elas definem quem verifica o quê, e é aí que surgem a maioria das disputas sobre margens reduzidas.
Perguntas mais frequentes
Por que é que as margens das facetas E.max se lascam durante a fresagem?
A linha de acabamento é a parte mais fina e menos reforçada de uma cerâmica frágil. Uma ferramenta de fresagem redonda, as forças de corte, o calor e um design com borda em forma de pena podem exceder o que o dissilicato de lítio pré-cristalizado consegue suportar. Erros de digitalização ou de conceção costumam estar na origem do problema antes mesmo do início da fresagem.
A margem lascada é culpa do laboratório ou do clínico?
Qualquer uma das opções, ou ambas. As limalhas que se repetem no mesmo local em todas as unidades indicam, normalmente, dados de digitalização, da linha de margem ou de conceção. As limalhas em locais aleatórios indicam, mais provavelmente, o estado da ferramenta, o líquido de arrefecimento, a estratégia de fresagem ou o manuseamento. Uma análise dos registos de ambas as partes esclarece melhor a situação do que as suposições.
Uma borda mais fina lasca-se sempre mais?
Não necessariamente. Um estudo in vitro sobre facetas não revelou qualquer diferença significativa no fator de lasca entre espessuras de 0,5 mm e 0,3 mm. A geometria das arestas, o material, o estado das ferramentas e os parâmetros de usinagem são fatores que contribuem para o resultado. Confirme a espessura adequada para o bloco específico junto do laboratório e consultando as instruções atuais do fabricante.
Deve ser colocada uma faceta com a margem lascada?
Depende do tamanho e da localização da lasca. Uma lasca que atravessa a linha de acabamento pode afetar a vedação marginal e a exposição do cimento. O clínico deve avaliá-la sob ampliação. Muitas vezes, refazer a restauração é mais seguro do que polir, uma vez que o polimento pode tornar a borda ainda mais fina.
O E.max fresado lasca-se mais do que o E.max prensado?
Não existe uma resposta universal. As restaurações fresadas enfrentam limitações relacionadas com o fio da ferramenta e a fragilidade pré-cristalização. As restaurações prensadas evitam a fresagem, mas acarretam riscos associados à remoção do revestimento de investimento e ao acabamento. Compare os laboratórios com base na rotina de inspeção das margens e nos registos de refações, em vez de partir do princípio de que um processo é sempre mais seguro.
O que devo enviar ao laboratório para ajudar a evitar margens lascadas?
Envie uma digitalização preparatória com a linha de acabamento claramente visível, uma digitalização oposta, o registo da oclusão, fotografias, informações sobre a tonalidade e notas nas margens. Assinale as áreas com margens em forma de pena ou subgengivais e indique o material e a construção pretendidos, para que o laboratório possa ajustar o desenho e o processamento.