À l'intention des laboratoires dentaires, des cliniques, des distributeurs et des équipes d'approvisionnement qui comparent les couronnes en zircone, les couronnes en disilicate de lithium, les facettes, les services OEM ou les commandes de restaurations en gros.
Indiquez-nous le type de produit, le matériau, le volume mensuel, le pays de destination et votre demande d'échantillon afin que notre équipe commerciale puisse vous proposer la prochaine étape la plus adaptée.
Pourquoi les bords des facettes E.max s'ébrèchent-ils lors de l'usinage ?
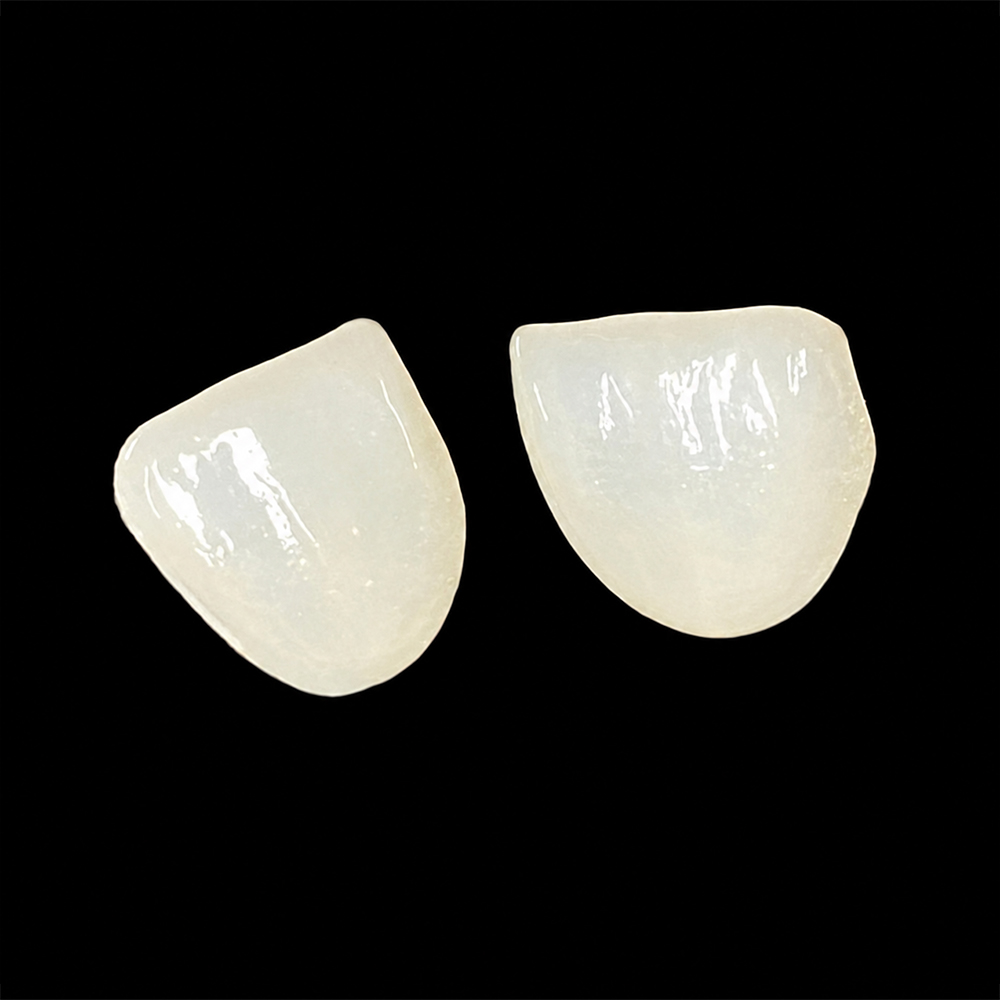
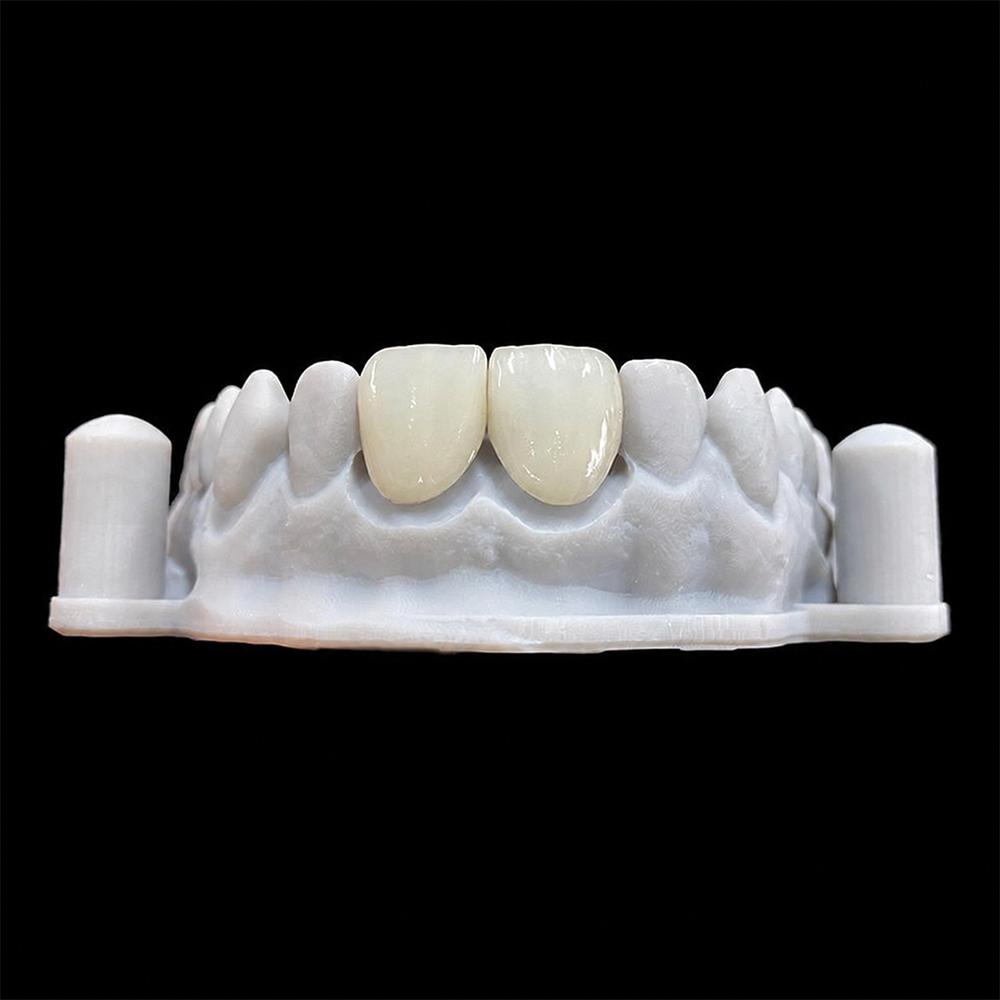
Les ébréchures sur les bords des facettes E.max fraisées sont rarement dues à une seule cause. En général, un bord fin et mal soutenu en disilicate de lithium est soumis à l’action d’un outil de fraisage arrondi, à des forces de coupe, à la chaleur et à des étapes de finition que la géométrie de ce bord ne peut supporter. C’est souvent le scan ou la conception numérique qui a défini cette géométrie bien avant que le bloc n’atteigne la fraiseuse. Pour les cliniciens qui commandent Facettes E.max Du point de vue d'un laboratoire, la question pertinente n'est pas de savoir qui est en tort, mais à quelle étape la marge a cédé et quelle partie des données ou du processus en est à l'origine. Cet article explique les mécanismes en jeu, montre comment remonter jusqu'à la source d'une puce et énumère les points à vérifier avant le prochain cas.
Pourquoi les bords des facettes E.max s'ébrèchent-ils lors de l'usinage ?
Les bords des facettes E.max s’ébrèchent lors de l’usinage, car la ligne de finition est la partie la plus fine et la moins bien soutenue d’une vitrocéramique fragile, et l’usinage CAD/CAM enlève mécaniquement de la matière à l’aide d’un outil doté d’un rayon physique. Les blocs de type IPS e.max CAD sont fournis à l’état partiellement cristallisé ; ils sont d’abord usinés, puis cristallisés dans un four pour obtenir leur structure finale en disilicate de lithium. Cet état de pré-cristallisation est plus facile à usiner, mais il est également plus fragile que la céramique finie. Une marge qui s’amincit jusqu’à une épaisseur nulle est donc soumise à la force de coupe sans pratiquement aucun matériau derrière elle.
Les chercheurs quantifient ce résultat à l'aide d'un “ facteur d'ébréchure ”, qui correspond au rapport entre la longueur de la marge ébréchée et la circonférence totale de la marge. Cet indicateur est abordé dans le cadre de recherches sur Ébréchures marginales des couronnes en disilicate de lithium fabriquées à l'aide de systèmes CAO-FAO. C'est utile pour les acheteurs, car cela permet de transformer une remarque du type “ les marges semblent approximatives ” en un élément qu'un laboratoire peut mesurer et suivre.
Le choix du matériau modifie également le résultat. Dans une étude in vitro sur des facettes stratifiées réalisée à l'aide d'un typodonte, La zircone a présenté un facteur d'écaillage inférieur à celui du disilicate de lithium. lorsque les deux matériaux ont été fraisés. Ce résultat provient d’un modèle de laboratoire ; il convient donc de le considérer comme une indication plutôt que comme une règle clinique. Dans ce modèle, le disilicate de lithium s’est révélé moins résistant aux mêmes conditions au niveau des bords que la zircone.
Où s'est produite la fissure ? Tableau de diagnostic
“L’expression ” ébréché lors de l’usinage » relève souvent de la supposition. Un même défaut peut apparaître à cinq étapes différentes, et chacune d’entre elles renvoie à une cause première distincte. Le tableau ci-dessous présente un cadre de diagnostic élaboré à partir de la logique propre au traitement de la céramique et des échanges avec des techniciens. Il ne s’agit pas d’un classement établi à partir de taux de défaillance mesurés.
Où la puce apparaît pour la première fois
Causes probables à examiner
Éléments à vérifier auprès du laboratoire ou dans le dossier
Sur la restauration du « blue state » fraisé, avant cristallisation
Usure de la fraise ou faux-rond de la broche, interruption de l'arrosage, stratégie de fraisage agressive, marge de sécurité trop faible pour que l'outil puisse la respecter
Procédure de remplacement des fraises, stratégie de fraisage utilisée pour les facettes, réglage de l'épaisseur des bords, entretien des machines
Après le retrait des masselottes ou la finition à la main
La carotte est trop proche de la ligne d'arrivée ; la pression de finition s'exerce sur une arête fine
Emplacement des canaux de coulée, protocole de finition, inspection au grossissement avant et après
Après la cuisson de cristallisation
Micro-dommages dus au fraisage qui n'étaient pas visibles auparavant, manipulation entre le fraisage et la cuisson
Contrôle des bords avant la cuisson, procédure de manipulation, vérification de la présence éventuelle d'un défaut identique sur plusieurs pièces
Lors de l'essayage ou de l'attribution des places
Contact serré ou interférence interne, pression d'appui incontrôlée sur une marge fine
Charge occlusale, substrat de collage à forte teneur en dentine, bord trop étendu et non soutenu
Occlusion, préparation du substrat, position des bords par rapport à la fonction
La reconnaissance des schémas est plus utile que n'importe quelle mesure isolée. Si l'ébréchure apparaît au même endroit sur plusieurs pièces ou plusieurs cas, par exemple au même coin proximal, remettez en question les données : le scan, la ligne de marge ou les paramètres de conception. Si les éclats apparaissent à des endroits aléatoires sur différentes restaurations, remettez en question le processus : l'état de l'outil, le liquide de refroidissement, la stratégie de fraisage ou la manipulation. Il s'agit d'une règle empirique, et non d'une classification éprouvée, mais elle permet d'éviter qu'une discussion sur la refabrication ne dégénère en dispute.
Causes liées aux processus à l'intérieur de l'usine
Géométrie et usure des outils
Une fraise présente un rayon de pointe et un arête de coupe finis. Une géométrie qui s'amincit jusqu'à former une arête en plume est précisément ce qu'un outil rond reproduit le moins proprement, car le coin en céramique situé au niveau de l'arête dispose de peu de masse pour résister à la force de coupe de l'outil. À mesure que les fraises s'usent, les forces de coupe augmentent, ce qui sollicite davantage cette arête. À cela s'ajoute le faux-rond de la broche, qui génère des vibrations.
Les preuves directes sont ici peu nombreuses. Dans un fil de discussion entre techniciens de laboratoire consacré à fractures en forme de croissant au-dessus des bords des restaurations E.max CAD fraisées, les participants ont évoqué la surchauffe, la vitesse et une irrigation insuffisante, mais aucun n'a confirmé la cause exacte. Un ou deux fils de discussion ne suffisent pas à déterminer la fréquence d'apparition d'un facteur donné. Ils montrent toutefois quelles sont les premières questions que se posent les techniciens expérimentés, et les acheteurs peuvent poser les mêmes.
Lubrifiant, chaleur et stratégie de fraisage
Les blocs de disilicate de lithium sont généralement usinés en milieu humide ; l'alimentation en liquide de refroidissement revêt donc une grande importance. Une irrigation intermittente entraîne une augmentation de la chaleur et des frottements au niveau de l'interface entre l'outil et la céramique, ce qui constitue une cause plausible de micro-dommages au niveau de l'arête.
La stratégie joue également un rôle important. Une étude in vitro réalisée en 2025 sur L'influence de la stratégie d'usinage sur l'ajustement marginal des couronnes en disilicate de lithium réalisées au fauteuil a comparé les réglages les plus rapides et les plus fins sur 40 couronnes. La stratégie la plus fine a toujours permis d’obtenir un meilleur ajustement marginal, tant pour l’IPS e.max CAD que pour le Celtra Duo. Cette étude a mesuré l’ajustement, et non l’ébréchure ; elle ne prouve donc pas qu’un fraisage plus fin empêche les ébréchures. Elle montre toutefois que les paramètres de fraisage modifient ce qui se passe au niveau de la marge. Les stratégies plus rapides réduisent également le temps de traitement, ce qui incite commercialement les laboratoires à les utiliser.
Canal de coulée et position d'emboîtement
Le point de fixation de la restauration sur le porte-ébauche devra être découpé ou meulé ultérieurement. S'il se trouve près de la ligne de finition, cette étape d'élimination risque d'ébrécher la partie la plus fine du placage. Demander où se situe la tige de coulée par rapport à la marge est une question simple et précise à poser à un laboratoire.
Causes liées aux données en amont de l'usinage : numérisation, ligne de marge et conception
Une marge que le scanner n'a jamais détectée
Une erreur courante en amont est le fait que la ligne de finition n'ait pas été enregistrée. Lorsque le scan ne détecte pas une marge superficielle ou sous-gingivale, le technicien doit estimer où la facette doit s'arrêter. Le guide d'Artist Dental Lab sur numérisation des préparations de facettes sans perdre les fines lignes de finition Cela explique pourquoi un scanner peut afficher une marge lisse qu’il n’a en réalité pas capturée. Si la marge est tracée trop haut sur la face coronaire, une partie de la préparation reste non recouverte. Si elle est tracée au-delà de la dent, la restauration présente un surplomb non soutenu en céramique très fine, ce qui est la géométrie la plus susceptible de s’ébrécher lors de l’usinage.
L'épaisseur de la marge n'est pas le seul levier
On conseille généralement d“” augmenter l’épaisseur de la marge ». C’est en partie vrai, mais c’est une vision trop simpliste. Dans l’étude sur les facettes typodontiques mentionnée plus haut, la réduction de l’épaisseur des facettes de 0,5 mm à 0,3 mm n'a pas modifié de manière significative le facteur d'écaillage pour aucune des deux céramiques testées. Le même résumé indique que les différentes céramiques présentaient des ébréchures différentes. Dans ce modèle, la géométrie des arêtes, le matériau et les conditions d'usinage avaient au moins autant d'importance que l'épaisseur nominale.
En pratique : ne partez pas du principe qu’un écart de 0,1 mm dans un paramètre de conception suffit à faire la différence entre une marge nette et une marge ébréchée. Ne partez pas non plus du principe qu’une marge numérique ultra-fine est plus précise. Au-delà de la limite de coupe de l'outil, la marge devient simplement plus fragile. L'épaisseur appropriée dépend du bloc, de l'indication, de la machine et des instructions de traitement actuelles du fabricant ; il convient donc de vérifier ces éléments auprès du laboratoire plutôt que de se fier à une valeur générale.
À l'endroit où la marge prend fin
La position de la marge détermine la quantité de céramique disponible au niveau du bord. Lorsqu’une marge proximale se termine exactement au niveau du contact, la céramique s’amincit souvent jusqu’à son point le plus fin précisément là où le technicien façonne également le contact. Le fait de prolonger délibérément la marge permet souvent de dissimuler la jonction et de donner plus de volume au bord, mais un prolongement excessif engendre ses propres problèmes de contour cervical. L'article du laboratoire sur extension interproximale pour facettes explique comment masquer les marges sans créer de contour excessif.
Ce même principe s'applique aux couronnes. Le disilicate de lithium nécessite généralement un volume de marge plus important que la zircone, comme le montre la comparaison réalisée par Artist Dental Lab entre En quoi la conception des bords diffère-t-elle entre les couronnes en zircone et celles en E.max ? fonctionne de la même manière. Les bords d'une facette ne sont pas les bords d'une couronne, mais le principe sous-jacent reste le même : c'est le matériau qui détermine l'épaisseur minimale que le bord peut avoir en toute sécurité.
Le fraisage de l'E.max est-il la technique appropriée pour une marge très fine ?
Parfois, la meilleure solution consiste à emprunter une autre voie. Le tableau compare les options d'un point de vue qualitatif. Il ne les classe pas en fonction des taux d'écaillage mesurés, car aucun ensemble de données vérifiées ne les couvre toutes.
Option
Comment se manifeste le risque d'érosion de la marge ?
Compromis à prendre en compte
Pensez-y lorsque
Disilicate de lithium monolithique broyé
Limites des arêtes d'outils et fragilité de précristallisation aux marges fines
Conformité et teinte homogènes d'une unité à l'autre ; cela dépend de la qualité des données et de l'état de l'usine
Cas comportant plusieurs unités avec des marges nettes et continues
Disilicate de lithium moulé par compression
Non fraisé, les limites relatives au tranchant de l'outil ne s'appliquent donc pas ; la finition et le retrait du revêtement présentent d'autres risques
À chaque étape du processus, des risques de manipulation différents
Le dessin comporte un bord que la fraise ne peut pas usiner proprement.
E.max stratifié (base et céramique)
L'ajout d'une couche de placage accroît la sensibilité technique et crée une interface supplémentaire
Plus de liberté esthétique, plus de possibilités
Travail antérieur complexe sur une seule dent
Facette en zircone
Un facteur d'ébréchure inférieur à celui du disilicate de lithium selon une étude sur typodont
Comportement optique différent et protocole de liaison
La finesse des bords et la fonctionnalité priment sur une translucidité maximale
Porcelaine feldspathique
Non fraisé ; fragile et dépendant du support en émail
Une subtilité optique exceptionnelle, qui ne pardonne pas le moindre défaut de support
Préparations conservatrices à revêtement en émail
Le choix entre une construction monobloc et une construction par couches a ses propres implications, et l’explication fournie par Artist Dental Lab concernant Facettes E.max monoblocs vs facettes E.max stratifiées décrit la méthode monolithique comme l'option présentant la plus faible variance, la couche de revêtement ajoutée introduisant davantage d'interfaces et de risques d'ébréchure. Pour une comparaison plus large entre les différents matériaux, le analyse de la structure des marges de la feldspathie, de l'E.max. et de la zircone les présente chacune comme un profil de risque distinct plutôt que comme un classement.
Une mise en garde va à l'encontre de l'instinct courant. Un bord ébréché ne signifie pas automatiquement que la machine du laboratoire ou le matériau E.max sont de mauvaise qualité. Même une fraiseuse bien entretenue ne peut pas reproduire une marge que le scan n’a jamais capturée, et un bloc haut de gamme ne peut pas sauver un bord effilé. De même, le laboratoire ne devrait pas rejeter la faute sur le clinicien avant d’avoir vérifié son propre journal de fraisage et son liquide de refroidissement. Les deux parties ont leur part de responsabilité dans la qualité de la marge.
Que devez-vous vérifier avant votre prochain cas de facettes E.max ?
Un bref contrôle préalable permet de réduire le risque d'ébréchure au niveau du bord et facilite le diagnostic d'un éventuel problème :
Visibilité des marges. Vérifiez que la ligne d'arrivée est continue et bien visible, puis examinez le scan à fort grossissement avant de l'envoyer.
Type et emplacement de la marge. Notez si les marges proximales s'arrêtent au niveau du contact ou s'étendent au-delà, et signalez toute zone présentant un bord en pinceau.
Matériaux et procédés. Précisez si vous vous attendez à un matériau monolithique fraisé, pressé ou stratifié, et expliquez pourquoi.
Archives. Veuillez envoyer le scan de la préparation, le scan de la face opposée, l'enregistrement occlusal, les photographies, les informations sur la teinte et les notes marginales.
Procédure d'inspection du laboratoire. Demandez comment les marges sont contrôlées avant et après la cristallisation, et à quel grossissement.
Questions relatives au processus. Renseignez-vous sur la procédure de remplacement des tenons, la stratégie d'usinage pour les restaurations minces et le positionnement des canaux de coulée par rapport au bord.
Conditions de remake. Convenez à l'avance des critères d'évaluation des bords ébréchés et de la personne chargée de décider s'il faut refaire la pièce ou l'accepter.
Aucune de ces questions ne présuppose de mauvaise foi. Elles précisent qui vérifie quoi, ce qui est justement à l'origine de la plupart des litiges concernant les marges réduites.
Questions fréquemment posées
Pourquoi les bords des facettes E.max s'ébrèchent-ils lors de l'usinage ?
La ligne de finition est la partie la plus fine et la moins bien soutenue d’une céramique fragile. Un outil de fraisage rond, les forces de coupe, la chaleur et une conception à arête effilée peuvent dépasser ce que le disilicate de lithium précristallisé est capable de supporter. Des erreurs de numérisation ou de conception sont souvent à l’origine du problème avant même le début du fraisage.
Une marge ébréchée est-elle imputable au laboratoire ou au praticien ?
L'un ou l'autre, voire les deux. Les copeaux qui se retrouvent systématiquement au même endroit sur les différentes pièces indiquent généralement un problème lié au balayage, à la ligne de marge ou aux données de conception. Les copeaux présents à des emplacements aléatoires sont davantage liés à l'état de l'outil, au liquide de refroidissement, à la stratégie de fraisage ou à la manipulation. L'examen des registres des deux parties permet de trancher plus efficacement que de se baser sur des suppositions.
Est-ce qu'un bord plus fin s'ébrèche toujours davantage ?
Pas nécessairement. Une étude in vitro sur les facettes n’a révélé aucune différence significative en termes de risque d’ébréchure entre une épaisseur de 0,5 mm et une épaisseur de 0,3 mm. La géométrie des bords, le matériau, l’état des outils et les paramètres d’usinage jouent tous un rôle. Vérifiez l’épaisseur appropriée pour le bloc concerné auprès du laboratoire et en vous référant aux instructions actuelles du fabricant.
Faut-il poser une facette dont le bord est ébréché ?
Cela dépend de la taille et de l'emplacement de la fêlure. Une fêlure traversant la ligne de finition peut compromettre l'étanchéité marginale et exposer le ciment. Le praticien doit l'examiner à l'aide d'un grossissement. Il est souvent plus sûr de refaire la restauration que de la polir, car le polissage peut amincir davantage le bord.
L'E.max fraisé s'ébrèche-t-il davantage que l'E.max pressé ?
Il n'existe pas de réponse universelle. Les restaurations fraisées se heurtent aux limites des arêtes des outils et à la fragilité liée à la précristallisation. Les restaurations pressées évitent le fraisage, mais comportent des risques liés au démoulage et à la finition. Comparez les laboratoires en fonction de leurs procédures d'inspection des marges et de leurs antécédents en matière de refonte, plutôt que de partir du principe qu'un procédé est systématiquement plus sûr qu'un autre.
Que dois-je envoyer au laboratoire pour éviter que les bords ne s'ébrèchent ?
Envoyez un scan préparatoire sur lequel la ligne de finition soit clairement visible, ainsi qu’un scan de face opposée, un enregistrement occlusal, des photographies, des informations sur la teinte et des notes marginales. Signalez les zones en biseau ou sous-gingivales, et précisez le matériau et la technique de construction prévus afin que le laboratoire puisse adapter la conception et le traitement.