للمختبرات السنية والعيادات والموزعين وفرق التوريد التي تقارن بين تيجان الزركونيا وتيجان ثاني أكسيد الليثيوم والقشور وخدمات التصنيع حسب الطلب (OEM) أو طلبات الترميم بالجملة.
يرجى إطلاعنا على نوع المنتج، والمواد المستخدمة، وحجم المبيعات الشهري، وبلد المقصد، وطلب العينات، حتى يتمكن فريق المبيعات لدينا من تحديد الخطوة التالية المناسبة.
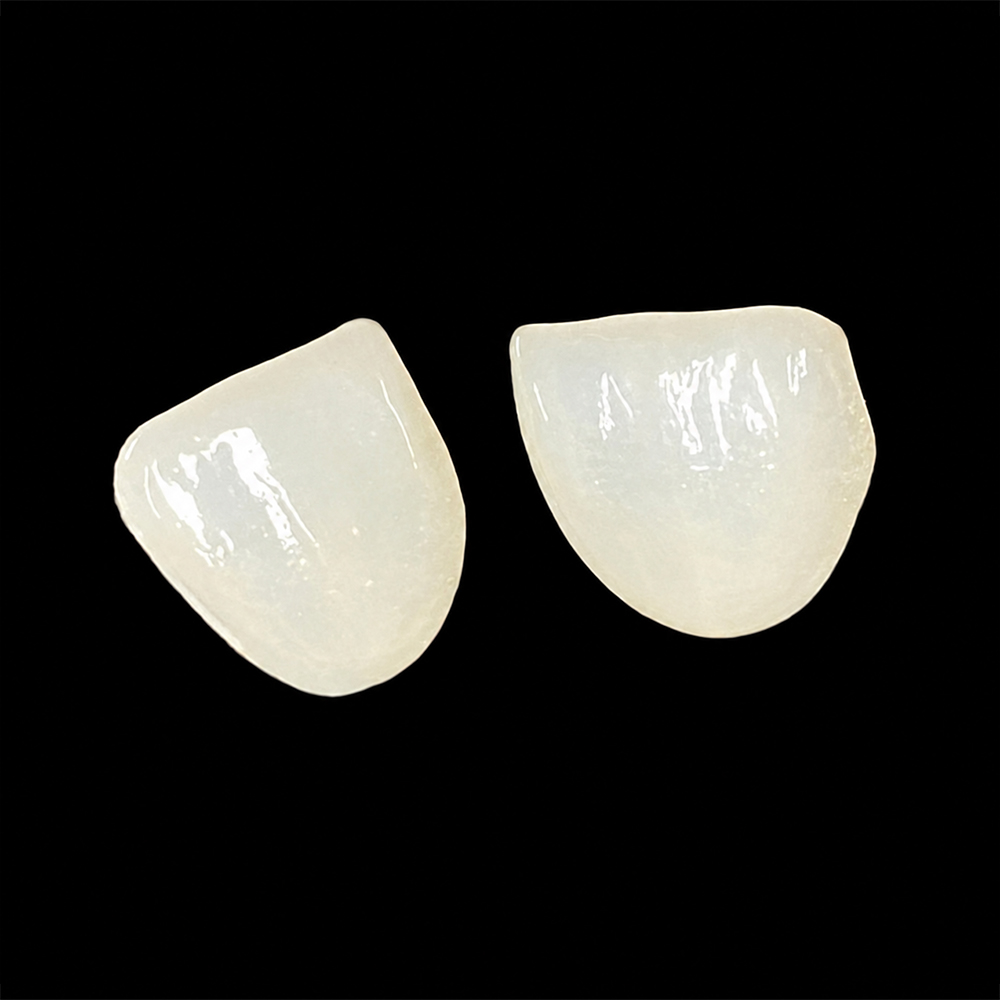
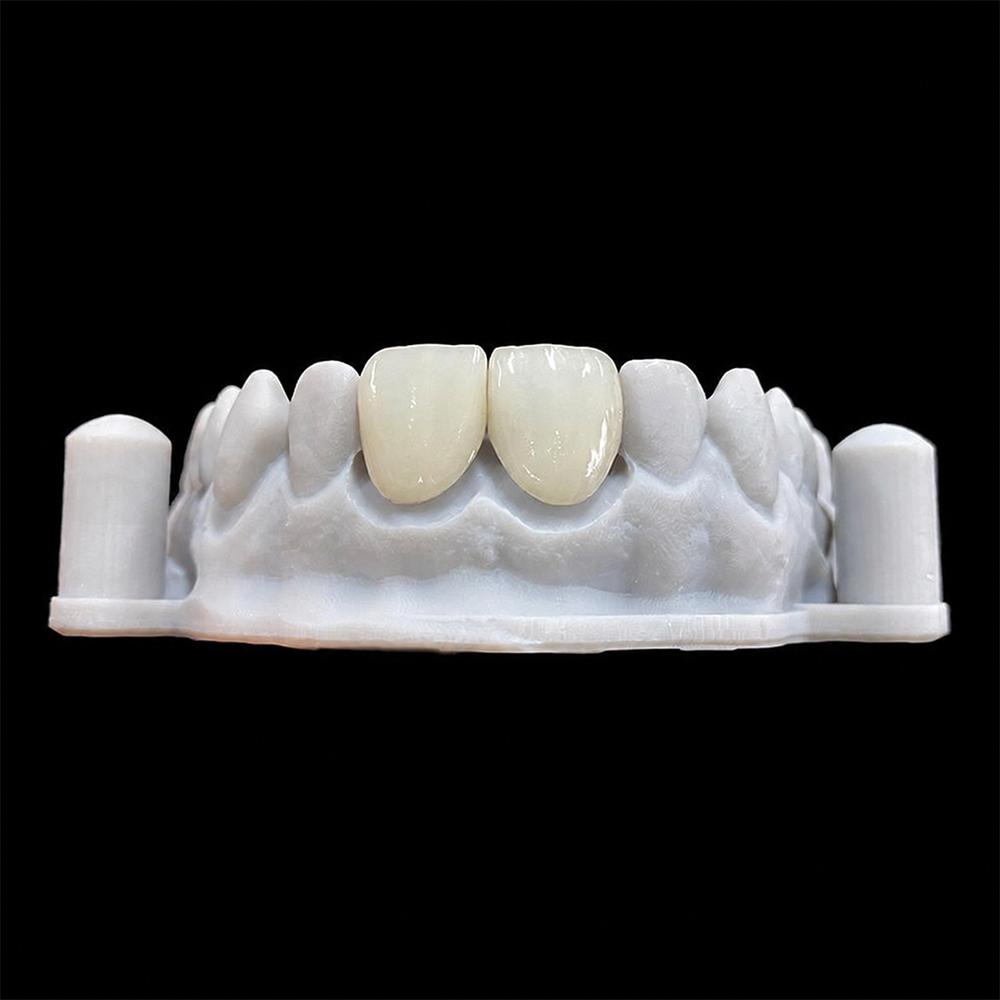
نادرًا ما تعزى حواف القشرة المصنوعة من مادة E.max التي تعرضت للتشقق إلى سبب واحد. وعادةً ما تتعرض حافة رقيقة من مادة ثاني أكسيد الليثيوم، التي تفتقر إلى الدعم الكافي، لأداة طحن مستديرة، وقوى قطع، وحرارة، وخطوات تشطيب لا تستطيع هندسة الحافة تحملها. وغالبًا ما يتم تحديد تلك الهندسة من خلال المسح الضوئي أو التصميم الرقمي قبل وقت طويل من وصول الكتلة إلى آلة الطحن. بالنسبة للأطباء الذين يطلبون قشرة E.max veneers من وجهة نظر المختبر، فإن السؤال المهم ليس من هو المذنب، بل في أي مرحلة حدث الفشل، وأي جزء من البيانات أو العملية تسبب في ذلك. يشرح هذا المقال الآليات، ويوضح كيفية تتبع رقاقة إلكترونية حتى مصدرها، ويورد قائمة بالأمور التي يجب التأكد منها قبل الحالة التالية.
لماذا تتكسر حواف قشور E.max أثناء عملية الطحن؟
تتكسر حواف قشور E.max أثناء عملية الطحن لأن خط التشطيب هو الجزء الأرق والأقل دعماً في مادة الزجاج-السيراميك الهشة، كما أن عملية الطحن باستخدام تقنية CAD/CAM تزيل المادة ميكانيكياً باستخدام أداة ذات نصف قطر مادي. يتم توفير كتل IPS e.max من نوع CAD في حالة متبلورة جزئيًا، حيث يتم طحنها أولاً، ثم تبلورها في فرن للوصول إلى هيكلها النهائي من ثاني أكسيد الليثيوم. وتكون حالة ما قبل التبلور هذه أسهل في القطع، ولكنها أيضًا أكثر هشاشة من السيراميك النهائي. وبالتالي، فإن الحافة التي تتناقص سماكتها تدريجيًا حتى تصل إلى الصفر تواجه قوة القطع دون وجود أي مادة تقريبًا خلفها.
يقوم الباحثون بتحديد النتيجة كمياً باستخدام “معامل التكسر”، وهو النسبة بين طول الحافة المتكسرة ومحيط الحافة الإجمالي. وتتم مناقشة هذا المقياس في سياق الأبحاث المتعلقة بـ تشققات هامشية في تيجان ثنائي سيليكات الليثيوم المصنعة بواسطة أنظمة CAD-CAM. وهو مفيد للمشترين لأنه يحول عبارة “الهوامش تبدو غير دقيقة” إلى شيء يمكن للمختبر قياسه وتتبعها.
كما أن اختيار المادة يؤثر على النتيجة أيضًا. في دراسة أجريت على نموذج أسنان في المختبر حول قشور الأسنان اللامينيتية،, أظهرت الزركونيا معامل تكسر أقل من ثنائي سيليكات الليثيوم عندما تم طحن كليهما. وتأتي هذه النتيجة من نموذج مختبري واحد، لذا ينبغي التعامل معها باعتبارها توجيهًا وليس قاعدة سريرية. وفي ذلك النموذج، أظهر ثاني سيليكات الليثيوم قدرة أقل على تحمل نفس ظروف الحواف مقارنة بالزركونيا.
أين حدث العطل في الرقاقة؟ جدول تشخيصي
“غالبًا ما تكون عبارة ”تشقق أثناء الطحن» مجرد تخمين. فقد يظهر العيب نفسه في خمس مراحل مختلفة، وتشير كل مرحلة إلى سبب جذري مختلف. الجدول أدناه هو إطار تشخيصي تم وضعه استنادًا إلى منطق معالجة السيراميك ومناقشات الفنيين. وهو ليس تصنيفًا لمعدلات الفشل المقاسة.
أين شوهدت الشريحة لأول مرة
الأسباب المحتملة التي يجب التحقيق فيها
ما الذي يجب التحقق منه مع المختبر أو في الملف
في عملية إعادة تشكيل الولاية الزرقاء المطحونة، قبل التبلور
تآكل المثقاب أو انحراف المحور، انقطاع تدفق سائل التبريد، استراتيجية طحن شديدة، هامش مصمم بسمك أقل مما تستطيع الأداة تحقيقه
إجراءات استبدال البور، واستراتيجية الطحن المستخدمة في القشرة، وتحديد سماكة الحافة، وصيانة الآلة
بعد إزالة القنوات أو التشطيب اليدوي
تم تثبيت القناة بشكل قريب جدًّا من خط النهاية، مما أدى إلى ضغط في مرحلة التشطيب على حافة رفيعة
موقع القناة، إجراءات التشطيب، الفحص المكبّر قبل وبعد
بعد عملية الحرق للتبلور
الأضرار الدقيقة الناتجة عن عملية الطحن والتي لم تكن مرئية مسبقًا، والتعامل مع القطعة بين مرحلتي الطحن والحرق
فحص الحواف قبل الحرق، وإجراءات المناولة، وما إذا كانت نفس البقعة تتكرر في الوحدات المختلفة
عند تجربة الملابس أو اختيار المقاعد
اتصال محكم أو تداخل داخلي، أو ضغط غير متحكم فيه على الحافة الرقيقة
الملاءمة الداخلية، مدى إحكام التلامس، طريقة تجربة الملابس
بعد التثبيت، أثناء الاستخدام
الحمل الإطباقي، طبقة ربط غنية بالعاج، حافة ممتدة بشكل مفرط وغير مدعومة
الانسداد، ركيزة التحضير، موضع الحافة بالنسبة للوظيفة
يساعد التعرف على الأنماط أكثر من أي قياس منفرد. إذا ظهرت الشظية في نفس الموقع على عدة وحدات أو في عدة حالات، مثل الزاوية القريبة نفسها، فيجب التشكيك في البيانات: المسح الضوئي، أو خط الحافة، أو إعدادات التصميم. إذا ظهرت الشقوق في مواقع عشوائية عبر ترميمات مختلفة، فاشك في العملية: حالة الأداة، أو سائل التبريد، أو استراتيجية الطحن، أو طريقة التعامل. هذه طريقة تجريبية عملية، وليست تصنيفًا مثبتًا، لكنها تمنع مناقشة إعادة الصنع من أن تتحول إلى جدال.
أسباب العمليات داخل المصنع
هندسة الأدوات والتآكل
تتميز مثقاب الطحن بنصف قطر محدود للطرف وحافة قطع محدودة. إن الشكل الهندسي الذي يتناقص سمكه حتى يصبح حافة رفيعة جدًّا هو بالضبط ما لا تستطيع الأداة الدائرية إعادة إنتاجه بدقة، لأن الإسفين الخزفي الموجود عند الحافة لا يمتلك كتلة كافية لمقاومة قوة القطع التي تمارسها الأداة. ومع تآكل المثقاب، تزداد قوى القطع، مما يزيد من الضغط على تلك الحافة. كما يضيف انحراف المحور اهتزازات إضافية.
الأدلة المباشرة في هذا الصدد ضئيلة. في موضوع نقاش لفنيي المختبرات حول كسور على شكل هلال فوق حواف الترميمات المصنوعة بتقنية e.max CAD باستخدام آلة الطحن, ، أشار المشاركون إلى ارتفاع درجة الحرارة، والسرعة، وسوء الري، ولم يؤكد أي منهم سببًا محددًا. ولا يمكن لموضوع أو موضوعين في المنتدى أن يحددا مدى تكرار حدوث أي عامل من هذه العوامل. لكنها تُظهر الأسئلة التي يطرحها الفنيون المتمرسون أولاً، ويمكن للمشترين طرح الأسئلة نفسها.
سائل التبريد، والحرارة، واستراتيجية الطحن
عادةً ما يتم طحن كتل ثاني سيليكات الليثيوم بالطريقة الرطبة، لذا فإن تزويد سائل التبريد أمر مهم. ويؤدي انقطاع تدفق سائل التبريد إلى ارتفاع الحرارة والاحتكاك عند نقطة التلامس بين الأداة والسيراميك، وهو أحد الأسباب المحتملة لحدوث أضرار دقيقة على حافة الأداة.
الاستراتيجية مهمة أيضًا. دراسة أجريت عام 2025 في المختبر حول تأثير استراتيجية الطحن على الملاءمة الهامشية لتاجات ثاني أكسيد الليثيوم المصنوعة في عيادة الأسنان أجريت مقارنة بين أسرع الإعدادات وأدقها على 40 تاجًا. وأظهرت الاستراتيجية الأكثر دقة دائمًا ملاءمة هامشية أفضل لكل من IPS e.max CAD وCeltra Duo. وقد ركزت تلك الدراسة على قياس الملاءمة، وليس على التكسر، لذا فهي لا تثبت أن الطحن الأكثر دقة يمنع حدوث التكسر. لكنها تُظهر أن معلمات الطحن تؤثر على ما يحدث عند الحافة. كما أن الاستراتيجيات الأسرع تقلل من وقت التشغيل، مما يمنح المختبر حافزًا تجاريًّا لاستخدامها.
قناة الصب وموضع التداخل
يجب قطع أو صقل النقطة التي ترتبط فيها القطعة المُرممة بحامل القالب في مرحلة لاحقة. وإذا كانت هذه النقطة قريبة من خط النهاية، فإن عملية الإزالة قد تؤدي إلى تشقق الجزء الأرق من القشرة. ويُعد السؤال عن مكان وضع قناة الصب بالنسبة للحافة سؤالاً بسيطاً ومحدداً بالنسبة للمختبر.
أسباب حدوث الأخطاء في مرحلة ما قبل الطحن: الفحص، وخط الهامش، والتصميم
هامش لم يلتقطه الماسح الضوئي قط
من الأخطاء الشائعة في مرحلة ما قبل التصنيع عدم تسجيل خط النهاية. فعندما يفوت المسح حافة سطحية أو تحت اللثة، يضطر الفني إلى تقدير المكان الذي ينبغي أن تنتهي عنده القشرة. دليل مختبر «أرتيست دنتال لاب» حول مسح تحضيرات القشرة دون فقدان خطوط التشطيب الرفيعة وهذا يفسر لماذا قد يُظهر الماسح الضوئي حافة ناعمة لم يتم التقاطها فعليًّا. فإذا تم رسم الحافة بعيدًا جدًّا نحو التاج، يبقى جزء من منطقة التحضير مكشوفًا. أما إذا تم رسمها خارج حدود السن، فإن الترميم سيحتوي على نتوء غير مدعوم من السيراميك الرقيق جدًّا، وهي الشكل الهندسي الأكثر عرضة للتشقق عند الطحن.
سمك الحافة ليس العامل الوحيد
النصيحة المعتادة هي “اجعل الهامش أكثر سمكًا”. وهذا صحيح جزئيًا، لكنه يبسط الأمر أكثر من اللازم. في دراسة قشرة التيبودونت المذكورة أعلاه، أدى تقليل سماكة القشرة من 0.5 ملم إلى 0.3 ملم لم يُحدث تغييرًا ملحوظًا في معامل التفتت بالنسبة لأي من أنواع السيراميك التي خضعت للاختبار. ويشير نفس الملخص إلى أن أنواع السيراميك المختلفة تتعرض للتشقق بطرق مختلفة. وفي ذلك النموذج، كانت هندسة الحواف والمواد وظروف المعالجة مهمة بنفس قدر أهمية السماكة الاسمية على الأقل.
النصيحة العملية: لا تفترض أن تغييرًا بمقدار 0.1 مم في إعدادات التصميم هو ما يميز الحافة النظيفة عن الحافة المتشققة. كما لا تفترض أن الحافة الرقمية الرفيعة جدًّا تكون أكثر دقة. فبمجرد تجاوز الحد الذي تستطيع الأداة القطع عنده، يصبح الحافة أكثر هشاشة. ويعتمد السماكة المناسبة على الكتلة، والاستخدام المقصود، والآلة، وتعليمات المعالجة الحالية الصادرة عن الشركة المصنعة، لذا تأكد من هذه الأمور مع المختبر بدلاً من الاعتماد على رقم عام.
المكان الذي ينتهي فيه الهامش
يؤثر موضع الحافة على كمية السيراميك المتوفرة عند الحافة. وعندما تنتهي الحافة القريبة مباشرة عند نقطة التلامس، غالبًا ما يتناقص سمك السيراميك تدريجيًّا حتى يصل إلى أرق نقطة له في المكان نفسه الذي يقوم فيه الفني بتشكيل نقطة التلامس. وغالبًا ما يؤدي تمديد الحافة بشكل متعمد إلى إخفاء نقطة التقاء الحافة عن الأنظار وإضفاء مزيد من السماكة على الحافة، لكن الإفراط في التمديد يخلق مشكلات خاصة به تتعلق بمحيط عنق السن. المقالة الصادرة عن المختبر حول امتداد بين الأسنان للفينير يشرح كيفية إخفاء الهوامش دون الإفراط في تحديد الخطوط.
ويظهر المبدأ نفسه في التاجات. فثنائي سيليكات الليثيوم يتطلب عمومًا حجمًا أكبر من الحافة مقارنةً بالزركونيا، وهي نقطة أشارت إليها مقارنة أجراها مختبر «أرتيست دنتال لاب» لـ كيف يختلف تصميم الحافة بين تيجان الزركونيا وتيجان E.max من خلال ذلك. حواف القشرة ليست مثل حواف التاج، لكن المنطق الأساسي ينطبق هنا أيضًا: فالمادة هي التي تحدد الحد الأدنى لسمك الحافة الذي يمكن أن تكون عليه بأمان.
هل تعد تقنية «Milled E.max» هي الطريقة المناسبة للحواف الرقيقة جدًّا؟
أحيانًا يكون الحل الأفضل هو اتباع مسار مختلف. يقارن الجدول بين الخيارات من الناحية النوعية. ولا يصنفها وفقًا لمعدلات التآكل المقاسة، لأنه لا توجد مجموعة بيانات واحدة مؤكدة تغطي جميع هذه الخيارات.
خيار
كيف تظهر مخاطر تآكل الهامش
المفاضلات التي يجب أخذها في الاعتبار
ضع ذلك في اعتبارك عندما
ثنائي سيليكات الليثيوم المتجانس المطحون
حدود حافة الأداة وهشاشة ما قبل التبلور عند الحواف الرقيقة
توحيد المقاس واللون بين الوحدات؛ يعتمد ذلك على جودة البيانات وحالة المصنع
حالات متعددة الوحدات ذات حواف واضحة ومتصلة
ثاني سيليكات الليثيوم المضغوط
لم يتم طحنها، لذا لا تنطبق حدود حافة الأداة؛ وتُشكل عمليات التشطيب وإزالة القوالب مخاطر أخرى
خطوات مختلفة في سير العمل، ومخاطر مختلفة في التعامل معها
يحتاج التصميم إلى حافة لا تستطيع المطحنة قطعها بشكل نظيف
E.max متعدد الطبقات (طبقة أساسية بالإضافة إلى البورسلين)
تضيف طبقة التكسية الحساسة تقنية إضافية وواجهة أخرى
حرية جمالية أكبر، ومتغيرات أكثر
عمل أمامي معقد يتطلب استخدام وحدة واحدة
قشرة الزركونيا
انخفاض معامل التكسير مقارنةً بثاني سيليكات الليثيوم في إحدى الدراسات التي أُجريت على نموذج أسنان
اختلاف السلوك البصري وبروتوكول الترابط
تُعد الحواف الرفيعة والوظيفة أكثر أهمية من الشفافية القصوى
خزف فلدسباثي
غير مطحون؛ هش ويعتمد على دعم المينا
أعلى درجات الدقة البصرية، وأقلها تسامحًا مع الدعم الضعيف
المستحضرات المحافظة المغلفة بالمينا
إن الاختيار بين التصميم الكامل والتصميم المتعدد الطبقات له عواقبه الخاصة، وتفسير «أرتيست دنتال لاب» لـ قشور E.max الكاملة مقابل قشور E.max ذات الطبقات يصف المسار المتجانس بأنه الخيار الأقل تباينًا، حيث تُحدث طبقة التكسية المضافة المزيد من الواجهات وفرص حدوث تشققات. ولإجراء مقارنة أوسع نطاقًا بين المواد المختلفة، فإن تحليل البنية الهامشية للفلدسباتيك والإي ماكس والزركونيا تصنف كل حالة على أنها تمثل ملف مخاطر مختلفًا، وليس كترتيب.
هناك تحذير واحد يتعارض مع الميل الشائع. فوجود حافة متكسرة لا يعني تلقائيًّا أن آلة المختبر أو مادة E.max رديئة. فحتى آلة الطحن التي تعمل بكفاءة لا يمكنها إعادة إنتاج حافة لم يلتقطها المسح الضوئي أبدًا، كما أن الكتلة عالية الجودة لا يمكنها إنقاذ الحافة الرقيقة. وبالمثل، لا ينبغي للمختبر أن يلقي باللوم على الطبيب قبل أن يتحقق من سجل المثقاب وسائل التبريد الخاصة به. فكل من الطرفين يتحمل جزءًا من المسؤولية عن الحافة.
ما الذي يجب عليك التأكد منه قبل البدء في حالة تركيب قشرة E.max التالية؟
إن إجراء فحص موجز قبل بدء العلاج يقلل من احتمالية حدوث تشقق في حافة السن ويجعل تشخيص أي مشكلة أسهل:
وضوح الهامش. تأكد من أن خط النهاية متصل وواضح، وافحص المسح الضوئي بتكبير عالٍ قبل إرساله.
نوع الهامش وموقعه. لاحظ ما إذا كانت الحواف القريبة تنتهي عند نقطة التلامس أم تمتد إلى ما بعدها، وقم بتمييز أي مناطق ذات حواف غير حادة.
المواد والطريقة. حدد ما إذا كنت تتوقع أن تكون المادة متجانسة مطحونة، أو مضغوطة، أو متعددة الطبقات، ووضح السبب.
السجلات. يرجى إرسال صورة المسح الضوئي للتجهيز، وصورة المسح الضوئي المقابلة، وتسجيل العضة، والصور الفوتوغرافية، ومعلومات اللون، والملاحظات الهامشية.
إجراءات التفتيش الروتينية في المختبر. اسأل عن كيفية فحص الحواف قبل التبلور وبعده، وعن درجة التكبير المستخدمة في ذلك.
أسئلة حول العملية. استفسر عن إجراءات استبدال البور، واستراتيجية الطحن للترميمات الرقيقة، وموضع قناة الصب بالنسبة للحافة.
شروط إعادة الإنتاج. اتفقوا مسبقًا على كيفية تقييم الحواف المتشققة، وعلى من يتخذ القرار بشأن إعادة التصنيع أو القبول.
لا يفترض أي من هذه الأسئلة وجود سوء نية. فهي تحدد من يتحقق من ماذا، وهذا هو مصدر معظم الخلافات المتعلقة بالهوامش المقتطعة.
الأسئلة المتداولة
لماذا تتكسر حواف قشور E.max أثناء عملية الطحن؟
خط النهاية هو الجزء الأرق والأقل ثباتًا في السيراميك الهش. وقد تتجاوز أداة الطحن الدائرية، وقوى القطع، والحرارة، وتصميم الحافة الرفيعة الحد الذي يمكن أن يتحمله ثاني سيليكات الليثيوم قبل التبلور. وغالبًا ما تؤدي أخطاء المسح الضوئي أو التصميم إلى ظهور المشكلة قبل بدء عملية الطحن.
هل يُعزى تكسر حافة التاج إلى خطأ المختبر أم إلى خطأ الطبيب؟
إما هذا، أو ذاك، أو كلاهما. فالشقوق التي تتكرر في نفس الموقع عبر الوحدات تشير عادةً إلى بيانات المسح الضوئي أو خطوط الهامش أو التصميم. أما الشقوق الموجودة في مواقع عشوائية، فتشير بشكل أكبر إلى حالة الأداة أو سائل التبريد أو استراتيجية الطحن أو طريقة المناولة. ومراجعة سجلات كلا الطرفين تحسم الأمر بشكل أفضل من الاعتماد على التخمينات.
هل الحافة الأرقّ تتكسر دائمًا أكثر؟
ليس بالضرورة. فقد أظهرت إحدى الدراسات التي أُجريت على الفينير في المختبر عدم وجود فرق ذي دلالة إحصائية في عوامل التكسر بين السماكة 0.5 مم و0.3 مم. وتؤثر كل من هندسة الحواف، والمواد المستخدمة، وحالة الأدوات، وإعدادات المعالجة في هذه النتيجة. لذا، يجب التأكد من السماكة المناسبة للكتلة المحددة بالرجوع إلى المختبر وإرشادات الشركة المصنعة الحالية.
هل ينبغي تركيب قشرة ذات حافة متكسرة؟
يعتمد ذلك على حجم الشظية وموقعها. فقد تؤثر الشظية التي تخترق خط النهاية على إحكام الإغلاق وتكشف عن مادة التثبيت. يجب على الطبيب تقييم الحالة تحت العدسة المكبرة. وغالبًا ما تكون إعادة الصنع أكثر أمانًا من التلميع، لأن التلميع قد يؤدي إلى زيادة ترقق الحافة.
هل تتكسر شرائح E.max المطحونة أكثر من شرائح E.max المضغوطة؟
لا توجد إجابة شاملة. فالتحاملات المصنعة بالطحن تواجه قيودًا متعلقة بحواف الأدوات وهشاشة ما قبل التبلور. أما التحاملات المصنعة بالضغط فتتجنب عملية الطحن، لكنها تنطوي على مخاطر تتعلق بإزالة القالب الاستثماري والتشطيب. قارن بين المختبرات بناءً على إجراءات فحص الحواف وسجلات إعادة التصنيع، بدلاً من الافتراض بأن إحدى العمليتين أكثر أمانًا دائمًا.
ما الذي يجب أن أرسله إلى المختبر للمساعدة في منع تكسر الحواف؟
يرجى إرسال مسح تحضيري يظهر فيه خط النهاية بوضوح، بالإضافة إلى مسح مقابل، وتسجيل العضة، والصور الفوتوغرافية، ومعلومات اللون، والملاحظات الهامشية. يرجى تحديد المناطق ذات الحواف الرقيقة أو المناطق تحت اللثة، وبيان المادة والتصميم المقصودين حتى يتمكن المختبر من تعديل التصميم وعملية المعالجة.