価格・サンプルに関するお問い合わせ
ジルコニアクラウン、二ケイ酸リチウムクラウン、ベニア、OEMサービス、あるいは修復物の卸売り注文を比較検討している歯科技工所、歯科医院、販売代理店、および調達担当者の方へ。.
取り扱い製品の種類、素材、月間販売数量、輸出先国、およびサンプルのご要望をお知らせください。営業チームが適切な対応策を講じることができます。.
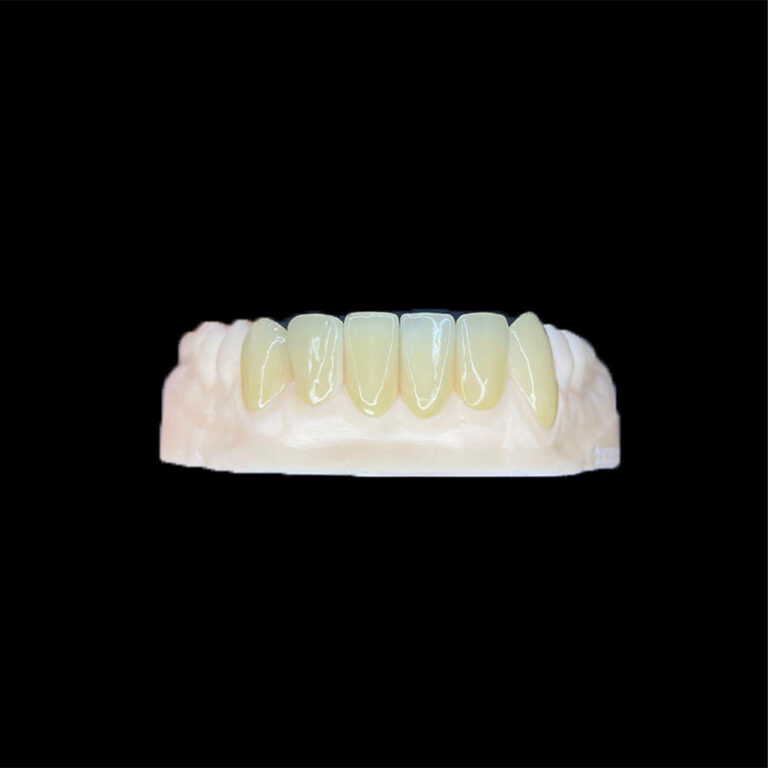
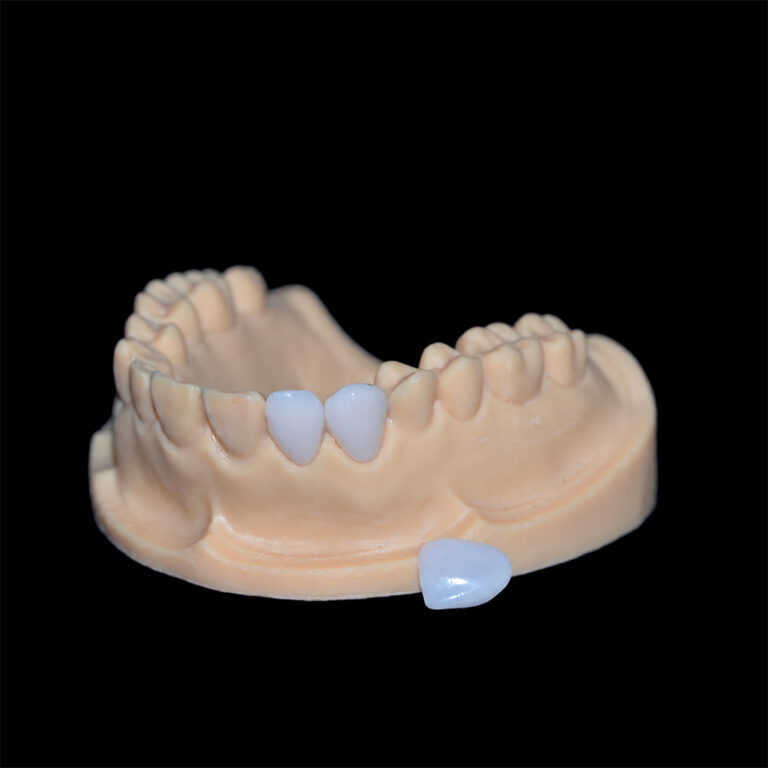
E.maxベニアのミリング加工によるエッジの欠けは、単一の原因に起因することはめったにありません。通常、リチウムジシリケートの薄くて支持が不十分なエッジが、丸いミリングツール、切削力、熱、そしてそのエッジ形状では耐えられない仕上げ工程にさらされることで発生します。その形状は、ブロックがミリング装置に送られるずっと前に、スキャンやデジタルデザインによって決定されていることがよくあります。注文を行う臨床医は E.maxベニア 研究室の観点から言えば、重要なのは「誰に責任があるか」ではなく、どの段階でマージンが崩れたのか、そしてデータやプロセスのどの部分が原因となったのかという点です。本記事では、そのメカニズムを解説し、チップの発生源を特定する方法を示すとともに、次回の事案に備えて確認すべき事項を列挙します。.
E.maxベニアのマージンは、ミリング中に欠けが生じることがあります。これは、フィニッシュラインが脆いガラスセラミックの中で最も薄く、支持が最も弱い部分であるのに対し、CAD/CAMミリングでは物理的な半径を持つ工具を用いて機械的に材料を削り取るためです。 IPS e.max CADタイプのブロックは、部分的に結晶化した状態で供給され、まずミリング加工が行われた後、炉内で結晶化されて最終的な二ケイ酸リチウム構造となります。この結晶化前の状態は切削しやすい反面、完成したセラミックよりも脆くなっています。 したがって、厚さがゼロに向かって先細りになるマージンは、その背後に材料がほとんどない状態で切削力にさらされることになります。.
研究者たちは、この結果を「チッピング係数」――つまり、欠けたマージンの長さとマージンの全周長の比率――を用いて定量化している。この指標については、以下の研究と併せて論じられている。 CAD-CAMシステムで製作された二ケイ酸リチウムクラウンの縁部の微小な欠け. これは、「マージンが粗い」といった曖昧な表現を、検査室で測定・追跡可能な指標に変換できるため、購入者にとって有用です。.
材料の選択も結果に影響を与えます。ラミネートベニアに関するインビトロのティポドント研究では、, ジルコニアは、二ケイ酸リチウムよりもチッピング係数が低かった。 両者とも削合された場合。この結果は1つの実験室モデルに基づくものであるため、臨床上の鉄則というよりは、あくまで参考として捉えてください。そのモデルでは、二ケイ酸リチウムはジルコニアに比べて、同じエッジ条件に対する耐性が低かった。.
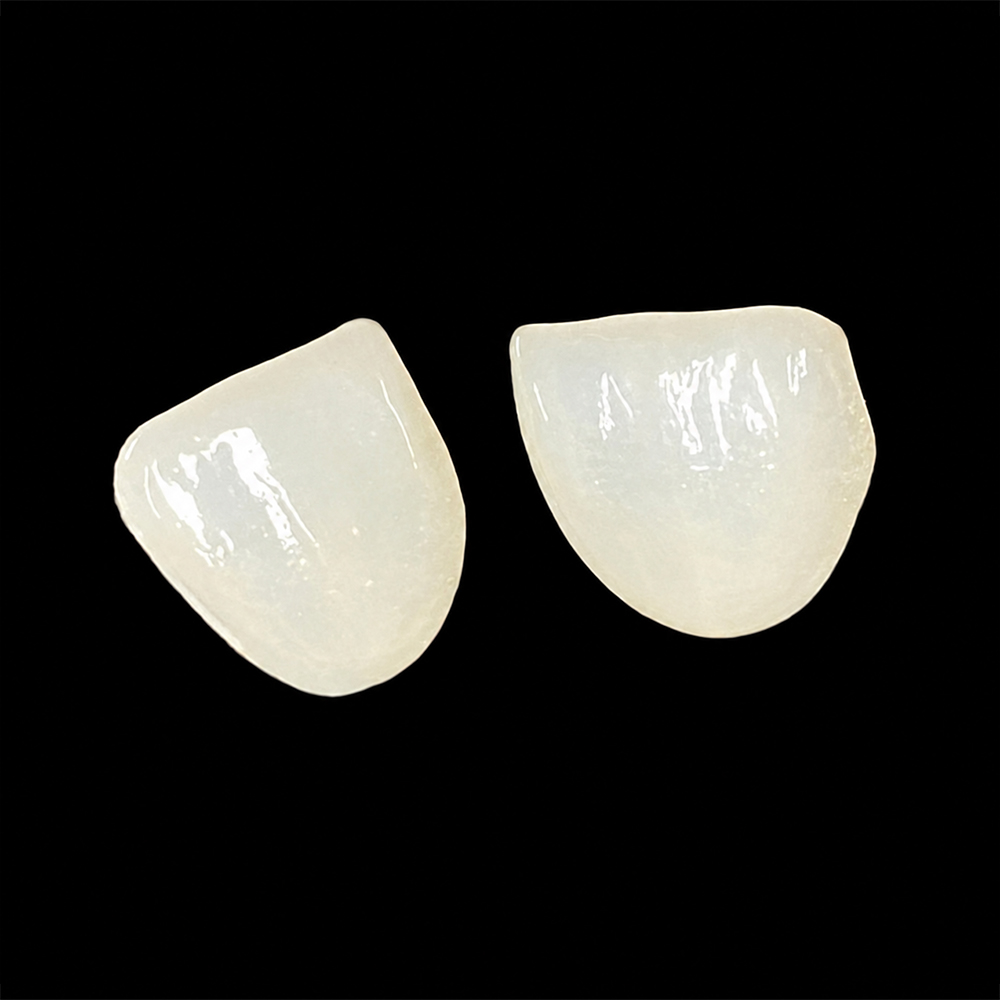
“「ミリング中に欠けた」というのは、多くの場合、推測に過ぎません。同じ欠陥が5つの異なる段階で現れることがあり、それぞれの段階が異なる根本原因を示唆しています。以下の表は、セラミック加工の論理と技術者との議論に基づいて構築された診断フレームワークです。これは、測定された故障率の順位付けではありません。.
| チップが最初に確認される場所 | 調査すべき考えられる原因 | 検査室またはファイルで何を確認すべきか |
|---|---|---|
| 粉砕されたブルー・ステートの復元物、結晶化前 | バーの摩耗やスピンドルの振れ、クーラントの供給中断、過激なフライス加工戦略、工具の加工精度よりも薄く設計されたマージン | 被せ物の交換手順、ベニアに用いるミリング戦略、マージンの厚さ設定、機械のメンテナンス |
| スプルー除去または手仕上げの後 | スプルーがフィニッシュラインに近すぎる位置に取り付けられており、薄いエッジに仕上げ時の圧力がかかっている | スプルー位置、仕上げ手順、前後での拡大検査 |
| 結晶焼成の後 | 事前に確認できなかったフライス加工による微細な損傷、およびフライス加工から焼成までの間の取り扱い | 焼成前の縁部の検査、取り扱い手順、各製品で同じ箇所に不具合が繰り返し発生するかどうか |
| 試着時または着席時 | 密着や内部干渉、薄いマージンに対する制御不能な着座圧力 | 内径の適合性、接触の締まり具合、試着方法 |
| セメント固定後、使用時 | 咬合荷重、象牙質を主成分とする接着基質、支持のない過度に延長されたマージン | 咬合、準備基質、機能に対する辺縁の位置 |
パターン認識は、単一の測定値よりもはるかに役立ちます。チップが複数のユニットや症例で同じ位置(例えば、同じ近心角など)に現れる場合は、スキャンデータ、マージンライン、または設計設定に問題がある可能性を疑ってください。 一方、異なる修復物において欠けがランダムな位置に現れる場合は、工程(工具の状態、冷却液、ミリング戦略、取り扱い方法など)に問題がある可能性を疑ってください。これは実用的な経験則であり、実証された分類法ではありませんが、作り直しに関する議論が口論に発展するのを防ぐことができます。.
ミリングバーには、有限の先端半径と有限の切削刃があります。フェザーエッジのように薄くなる形状は、丸形工具では最もきれいに再現できないものです。なぜなら、刃先のセラミックウェッジは質量が小さく、工具にかかる切削力に抵抗できないからです。バーが摩耗するにつれて切削力が増大し、その刃先にさらなる応力が加わります。 さらに、スピンドルの振れが振動を加えてしまいます。.
この件に関する直接的な証拠は乏しい。ある実験室技術者のスレッドで、 e.max CAD修復物の切縁上部に生じた三日月状の破折, 、参加者からは過熱、速度、灌漑不足などの原因が挙げられましたが、原因を特定できた者はいませんでした。フォーラムのスレッドが1つか2つあるだけでは、どの要因がどの程度の頻度で発生しているかを判断することはできません。しかし、経験豊富な技術者がまずどのような質問をするかは示されており、購入者も同じ質問を投げかけることができます。.
二ケイ酸リチウムブロックは一般的に湿式加工されるため、冷却液の供給が重要となります。冷却液の供給が途絶えると、工具とセラミックの接触面での発熱や摩擦が増大し、これが刃先における微小損傷を引き起こす一因となり得ます。.
戦略も重要です。2025年に実施されたin vitro研究によると、 チェアサイドで製作される二ケイ酸リチウムクラウンの辺縁適合性に対するミリング戦略の影響 40個のクラウンについて、最速設定と最精密設定を比較しました。IPS e.max CADとCeltra Duoの双方において、最精密設定の方が常に辺縁適合性が優れていました。この研究では適合性を測定したものであり、欠けについては測定していないため、より精密なミリングが欠けを防ぐことを証明するものではありません。しかし、ミリングパラメータが辺縁部の挙動に影響を与えることは示されています。 また、高速な加工戦略は加工時間を短縮するため、歯科技工所にとってはこれらを採用する商業的なメリットとなります。.
修復物がブランクホルダーに取り付けられている部分は、後で切断または研磨して取り除く必要があります。その部分が仕上げラインの近くにあると、除去作業の際にベニアの最も薄い部分が欠けてしまう恐れがあります。スプルーがマージンに対してどの位置にあるかを尋ねることは、歯科技工所に対して尋ねるには、シンプルかつ具体的な質問です。.
上流工程でよく見られる不具合の一つは、フィニッシュラインが記録されていないことです。スキャンで浅いマージンや歯肉縁下のマージンが検出されなかった場合、技工士はベニアの終了位置を推測しなければなりません。アーティスト・デンタル・ラボのガイドによると、 薄い仕上げラインを損なうことなく、ベニア用歯冠形成部をスキャンする これにより、スキャナーが実際には捕捉していない滑らかなマージンを表示してしまう理由が説明されます。マージンを冠側へ描きすぎると、準備面の一部が覆われなくなります。逆に、歯の外側まで描きすぎると、修復物に支持のない非常に薄いセラミックのオーバーハングが生じますが、この形状はミリング時に欠けやすい傾向があります。.
よく言われるアドバイスは「マージンを厚くする」というものです。これはある程度正しいのですが、単純化しすぎです。前述のタイポドント・ベニアの研究では、ベニアの厚さを0.5 mmから0.3 mmに減らしたところ、 チッピング係数に有意な変化は見られなかった いずれのセラミックについても試験が行われた。同じ要旨では、セラミックの種類によって欠け方が異なると報告されている。そのモデルでは、エッジの形状、材料、および加工条件が、公称厚さと同等かそれ以上に重要であった。.
実用的なポイント:デザイン設定を0.1 mm変更しただけで、きれいなマージンと欠けたマージンが分かれるとは考えないでください。また、デジタル上で極薄に設定されたマージンの方がより正確であるとも考えないでください。 工具が切削できる限界を超えると、単に破損しやすくなるだけです。どの厚さが適切かは、ブロック、適応症、機械、およびメーカーの最新の加工指示によって異なりますので、一般的な数値に頼るのではなく、ラボに確認してください。.
マージンの位置によって、エッジ部分で利用できるセラミックの量が変化します。近心マージンがコンタクトのすぐ手前で終わっている場合、技工士がコンタクトを成形しているまさにその箇所で、セラミックが最も薄い部分へとテーパー状になることがよくあります。 マージンを意図的に延長することで、接合部を視界から外し、エッジに厚みを持たせることができる場合が多いですが、延長しすぎると、それ自体が頸部輪郭の問題を引き起こします。ラボの記事では、 ベニア用の隣接面拡張 オーバーコンターリングを起こさずに余白を隠す方法について解説します。.
この原理はクラウンにも当てはまります。一般的に、二ケイ酸リチウムはジルコニアよりもマージン部の厚みを多く必要とするという点について、アーティスト・デンタル・ラボによる比較では ジルコニアクラウンとE.maxクラウンのマージンデザインの違い この原理はここでも当てはまります。ベニアの縁はクラウンの縁とは異なりますが、その背後にある理屈は同様です。つまり、材料によって、その縁を安全にどれほど薄くできるかが決まるのです。.
場合によっては、別のアプローチの方が良い解決策となることがあります。この表では、各選択肢を定性的に比較しています。測定されたチッピング率に基づいて順位付けは行っていません。なぜなら、これらすべてを網羅した検証済みのデータセットが1つもないからです。.
| オプション | マージン・チッピングのリスクがどのように現れるか | 検討すべきトレードオフ | 次のような場合は、それを考慮してください |
|---|---|---|---|
| 粉砕されたモノリシック二ケイ酸リチウム | 工具刃先の限界と、薄いマージンにおける結晶化前の脆性 | 各ユニット間で寸法と色調の一貫性が保たれる。ただし、データの品質や製材所の状況に左右される。 | 縁が明瞭で連続している多歯列症例 |
| プレス成形された二ケイ酸リチウム | 切削加工されていないため、工具の刃先に関する制限は適用されません。仕上げ加工や鋳型からの取り出しには、別のリスクが伴います。 | ワークフローの段階が異なれば、取り扱い上のリスクも異なる | この設計には、フライス盤ではきれいに切削できないエッジが必要です |
| 積層式E.max(ベース+ポーセレン) | ベニア層を追加することで、技術的な繊細さが増し、新たなインターフェースが加わります | より大きな美的自由、より多くの選択肢 | 難易度の高い単歯の前歯部治療 |
| ジルコニアベニア | あるタイプドント研究において、二ケイ酸リチウムよりもチッピング係数が低いことが示された | 異なる光学特性と結合プロトコル | 最大限の半透明性よりも、薄い縁と機能性の方が重要である |
| 長石質磁器 | 切削加工されていない;もろく、エナメル質の支えに依存している | 光学的な繊細さが最高レベルである一方、不十分なサポートに対しては最も容赦がない | エナメル質を温存する修復法 |
フル構造とレイヤード構造のどちらを選ぶかによって、それぞれ異なる結果が生じますが、アーティスト・デンタル・ラボによる説明によると、 フルE.maxベニアとレイヤードE.maxベニアの比較 モノリシック方式を分散の少ない選択肢として説明しており、ベニア層を追加するとインターフェースが増え、欠けが生じる可能性が高まると指摘している。材料間のより広範な比較については、 長石質、E.max、ジルコニアのマージン構造解析 それぞれを順位付けではなく、異なるリスクプロファイルとして捉えています。.
一般的な直感に反する注意点が一つあります。マージンに欠けが生じたからといって、必ずしもラボの機械やE.maxの材料の品質が悪いとは限りません。 たとえ管理の行き届いたミリング機であっても、スキャンで捕捉されなかったマージンを再現することはできず、高級なブロックを使ってもフェザーエッジを修正することはできません。同様に、ラボ側も、自社のバーログやクーラントを確認するまでは、臨床医を責めるべきではありません。マージンに関しては、双方に責任があるのです。.
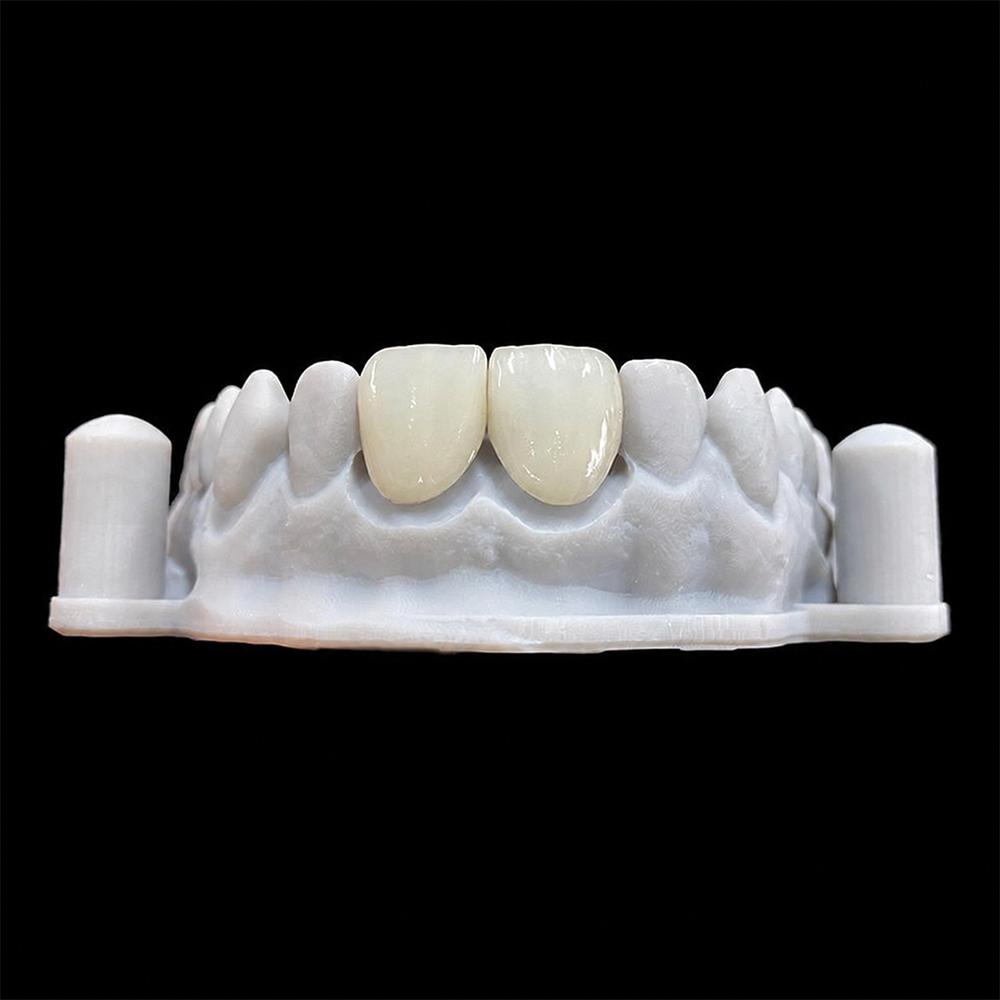
症例開始前の簡単なチェックを行うことで、マージンの欠けが生じる可能性を減らし、問題の診断も容易になります:
これらの質問はいずれも、悪意があるとは想定していません。これらは、誰が何をチェックするかを明確にするものであり、まさにそこが、マージンの切り詰めをめぐる紛争のほとんどが端を発する点なのです。.
仕上げ面は、脆いセラミックの中で最も薄く、支持力が最も弱い部分です。丸型のミリング工具、切削力、熱、そしてフェザーエッジ設計により、結晶化前の二ケイ酸リチウムが耐えられる限界を超えることがあります。多くの場合、スキャンや設計上の誤りが、ミリング開始前からこの問題を引き起こしています。.
どちらか、あるいはその両方です。各ユニットで同じ位置に繰り返し現れる欠けは、通常、スキャン、マージンライン、または設計データを指し示しています。ランダムな位置に現れる欠けは、工具の状態、切削液、フライス加工戦略、あるいは取り扱い方法を示している可能性が高いです。双方の記録を確認すれば、推測するよりも確実に原因を特定できます。.
必ずしもそうとは限りません。あるインビトロベニアに関する研究では、厚さ0.5 mmと0.3 mmの間で、欠けの発生要因に有意な差は見られませんでした。エッジの形状、材料、工具の状態、加工設定などがすべて影響します。特定のブロックに適した厚さについては、歯科技工所やメーカーの最新の指示を確認してください。.
チップの大きさや位置によって異なります。フィニッシュラインを貫通したチップは、辺縁のシール状態やセメントの露出に影響を与える可能性があります。臨床医は拡大鏡下でこれを評価する必要があります。研磨を行うとエッジがさらに薄くなる可能性があるため、多くの場合、作り直す方が安全です。.
一概に言える答えはありません。ミリングによる修復物には、切削刃の限界や結晶化前の脆さといった課題があります。プレス成形による修復物はミリングを回避できますが、鋳造用樹脂の除去や仕上げに関するリスクが伴います。ある工程が常に安全だと決めつけるのではなく、マージンの検査手順や作り直しの実績を比較検討してください。.
仕上げラインがはっきりと確認できる準備段階のスキャン画像、対合面のスキャン画像、咬合記録、写真、シェード情報、およびマージンに関する注記を送付してください。フェザーエッジや歯肉下領域には目印を付け、使用する予定の材料と構築方法を明記してください。これにより、ラボ側が設計や加工を調整できるようになります。.